 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Hogyan készül az optikai kábel: a rövid válasz
A száloptikai kábelt öt fő szakaszban építik: ultratiszta szilícium-dioxidból üveg előformát készítenek, az előformát hajszálvékony szálba húzzák a húzótorony belsejében, a csupasz szálat bevonják és pufferelik a védelem érdekében, több szálat sodrottak egy központi szilárdsági elem köré, és a kész magot extrudálási eljárással burkolják. A jacketing szakasz az, ahol a huzal- és kábelköpeny-extrudáló gép központi berendezéssé válik , mivel megolvasztja és felviszi a külső polimer réteget, amely megvédi a rostmagot a nedvességtől, a zúzódástól és az UV-sugárzástól. Ezek mindegyike szigorúan ellenőrzött, mivel egy rostmag nagyjából 125 mikron széles, körülbelül egy hajszál vastagságú, és a hőmérséklet, a feszültség vagy a vonalsebesség kis eltérése is tönkreteheti a teljes gyártási sorozatot.
Ami kívülről egy egyszerű műanyaggal bevont zsinórnak tűnik, az a valóságban az üvegkémia, a precíziós optika, a mechanikus sodrás és a polimer extrudálás végterméke, amelyek egyetlen folyamatos vonalon működnek együtt. A csatornakábel, az antenna önhordó kábel és a beltéri patch zsinór ugyanabból az alapszálból indul ki, de élesen eltérnek egymástól, amint a pufferelés, a szilárdságú tagok és a köpeny kialakítása megjelenik. Ha megértjük, honnan származnak ezek a különbségek, sokkal könnyebben meghatározható a megfelelő kábel és a megfelelő gyártóberendezés egy adott projekthez.
Az útmutató további része részletesen végigjárja az egyes gyártási szakaszokat, elmagyarázza a minden lépésnél használt berendezést, összehasonlítja a terepi teljesítményt meghatározó burkolat anyagokat, és választ ad azokra a kérdésekre, amelyek leggyakrabban merülnek fel a kábelbeszerzés vagy a gyártósor első értékelése során.
Nyersanyagok minden optikai szál mögött
Az optikai szál szilícium-dioxidból indul ki, egy olyan megtisztított homokból, amelynek csaknem fémes szennyeződésektől mentesnek kell lennie ahhoz, hogy nagy távolságra át tudja ereszteni a fényt. Még az üvegben lévő vas, réz vagy króm nyomokban is szórja és elnyeli a fényt, drámaian lerövidítve a használható átviteli távolságot. A távközlési minőségű szálakhoz használt szilícium-dioxidot a hagyományos konténer- vagy ablaküveggyártásnál jóval magasabb tisztasági szintre finomítják, amelyet gyakran milliárdos részekben mérnek az optikai teljesítmény szempontjából legfontosabb szennyeződések esetében.
A gyártók ezt a szilícium-dioxidot kis, pontosan mért mennyiségű germánium-, foszfor- vagy bórvegyülettel adalékolják. A dopping megváltoztatja az üveg törésmutatóját, ami lehetővé teszi, hogy a fény visszaverődjön a szál hosszában, ahelyett, hogy az oldalakon keresztül távozna. A mag és a környező burkolat szándékosan eltérő törésmutatót kap , és ez a különbség az, ami lehetővé teszi a teljes belső reflexiót, és ezáltal a nagy távolságú adatátvitelt. A magasabb germániumkoncentráció növeli a mag törésmutatóját a körülötte lévő tiszta szilícium-dioxid burkolathoz képest, míg a bór- és fluorvegyületeket néha a burkolat indexének csökkentésére használják a mag emelése helyett, attól függően, hogy az üzem milyen gyártási módot használ.
Az üvegen túl a kész kábel a támasztóanyagok széles skáláját húzza össze, mindegyiket egy adott mechanikai vagy környezeti munkához választják ki, nem pedig a megjelenés miatt:
- A szilícium-dioxid (szilícium-dioxid) képezi a mag és a burkolat alapüvegét
- A germánium-tetraklorid megemeli a mag törésmutatóját a gőzleválasztás során
- A foszfor- és bórvegyületek finomhangolják az üveg viszkozitását és lágyulási hőmérsékletét a húzás során
- Az akrilát vagy szilikon gyanták képezik az elsődleges és másodlagos bevonatot, amelyet közvetlenül a húzás után alkalmaznak
- Üvegszállal megerősített műanyag rúd, acélhuzal vagy aramidfonal szolgál központi vagy perifériás szilárdsági elemként
- A vízzáró gél vagy a szárazon duzzadó fonalak megvédik a nedvesség behatolását a laza csövek belsejébe
- Polietilén, PVC vagy alacsony füsttartalmú, nulla halogénvegyületek alkotják az extrudált külső burkolatot
Ezen bemenetek mindegyikének konzisztens, kötegenkénti stabil változatának beszerzése ugyanolyan fontos, mint maga a gyártási folyamat. Az a gyantaszállító, aki a szállítások között enyhén változtat az összetételén, rákényszerítheti a gyártósort az extrudálási hőmérsékleti profil újrahangolására, még akkor is, ha magán a gépen semmi sem változott.
Előforma gyártás: Az üvegterv készítése
Mielőtt bármilyen szálat húzhatnának, a gyártók először előformát készítenek, egy tömör üvegrudat, amely nagyjából akkora, mint egy seprűnyél, amely a kész szál magjának és burkolatszerkezetének miniatűr változatát tartalmazza, ezres méretben. A legszélesebb körben alkalmazott módszer a módosított kémiai gőzleválasztás, amelyet általában MCVD-re rövidítenek, bár egyes gyártók a száltípustól és a céltérfogattól függően külső gőzleválasztást és gőzaxiális leválasztást is alkalmaznak.
- Üreges szilícium-dioxid csövet vízszintesen szerelnek fel egy üvegmegmunkáló esztergagépre, és folyamatosan forgatják
- Klorid gázokat, köztük szilícium-tetrakloridot, germánium-tetrakloridot és oxigént fecskendeznek a forgó csőbe
- Egy átmenő fáklya nagyjából 1500 Celsius-fokra melegíti fel a csövet, aminek hatására a gázok reakcióba lépnek, és rendkívül vékony üvegrétegeket raknak le a belső falon.
- A fáklya több tucatszor jár oda-vissza, és minden egyes menet újabb vékony réteget ad hozzá, fokozatosan felépítve a maganyagot a megfelelő adalékolási profillal
- Ha elegendő réteget raktak le, a csövet tovább hevítik, és saját lágysága alatt tömör üvegrúddá, a kész előformává összeesik.
- Az előformát optikailag és méretben ellenőrzik, mielőtt jóváhagyják a rajzi szakaszra
Egyetlen előforma, miután kinyújtották, több kilométernyi kész szálba húzható, így a konzisztencia ebben a szakaszban túlméretezett hatással van a végtermék minőségére. Az előforma egyetlen gyártási hibája megismétlődik a belőle húzott szál teljes hosszában , ezért ez a szakasz kapja a legszigorúbb folyamatvezérlést az egész vonalon. Egyes gyártók ma már túlburkolási technikákat alkalmaznak, és további tiszta szilícium-dioxid réteget adnak egy kisebb, jobban ellenőrzött magrúd köré, ami lehetővé teszi számukra, hogy növeljék az előforma méretét és ezáltal a húzott szálhosszt anélkül, hogy feláldoznák a maglerakási lépés pontosságát.
Az előgyártmány átmérőjét, egyenességét és belső feszültségét mind ellenőrizni kell, mielőtt az előgyártmányt rajzolásra felszabadítanák. Az enyhén meghajlott előforma továbbra is húzható, de általában lassabb húzási sebességre és szigorúbb feszességszabályozásra van szüksége a kompenzáció érdekében, ami csökkenti a vonal teljes áteresztőképességét.
Szálrajz: üvegrudak hajszálvékony szálakká alakítása
Az előformát lehajtva egy rajztoronyba töltik, amely több emelet magasra is képes egy nagy gyártóüzemben. A torony tetején lévő kemence az előforma csúcsát valahol 2000 és 2200 Celsius-fok közé puhítja, elég meleg ahhoz, hogy a gravitáció önmagában elkezdjen lefelé húzni egy vékony olvadt üvegszálat. Ettől kezdve az egész torony egyetlen folyamatos, megszakítás nélküli üvegszálat kezel, ahogy leesik, lehűl és megkeményedik.
Átmérő szabályozás
Egy érintésmentes lézeres mérőrendszer másodpercenként ezerszer ellenőrzi a szál átmérőjét, és a 125 mikronos célhoz képest körülbelül 1 mikronon belül tartja azt, mivel a húzási sebességet valós időben állítják be, hogy kompenzálják az esetleges eltolódást.
Hűtés
A frissen húzott szál egy hűtőkamrán halad át, néha héliumgázt használva a gyorsabb, egyenletesebb hőátadás érdekében, közvetlenül a kemence elhagyása után, mivel a még puha üveg bevonatának felvitele deformálná a szálat.
Bevonat
A kétrétegű akrilát bevonatot, egy lágyabb belső réteget és egy keményebb külső réteget ultraibolya fénnyel kikeményítenek, mielőtt a szál valaha is hozzáérne egy vezetőgörgőhöz, megvédve az üveget a felületi karcolásoktól, amelyek gyengíthetik azt.
Felvétel
A kész szálat gondosan ellenőrzött feszítés mellett tekercseljük fel egy orsóra, mivel ebben a szakaszban az egyenetlen feszültség később inkonzisztens csillapításként vagy extrém esetben rejtett repedésként jelenik meg, amely hónapokkal a telepítés után meghibásodik.
A húzási sebesség az egyik leginkább figyelt szám a teljes vonalon. A modern tornyok általában valahol 10 és 30 méter/másodperc közötti sebességgel szívják fel a szálakat, és ennek a sebességnek a növelése a hűtési és bevonási kapacitás növelése nélkül az egyik leggyorsabb módja annak, hogy átmérőváltozást vagy bevonathibákat vigyenek be egy egyébként jó szálkötegbe.
Egymódusú és többmódusú: miben különbözik a gyártási folyamat
Az egymódusú és a többmódusú szálak kívülről azonosnak tűnnek, de a magméretek, és így a mögöttük lévő előforma-lerakási receptek is meglehetősen eltérőek. Az egymódusú szál nagyon kicsi, általában 9 mikron körüli magot használ, ami csak egyetlen fényutat enged le a szálon. Ez a keskeny mag rendkívül precíz, szigorúan szabályozott adalékolási gradienst igényel az MCVD-leválasztási lépés során, mivel a mag átmérőjének kismértékű változása is megváltoztatja azt, ahogy a szál kezeli a diszperziót nagy távolságokon.
A többmódusú szál sokkal nagyobb, jellemzően 50 vagy 62,5 mikronos magot használ, ami lehetővé teszi több fényút vagy mód egyidejű haladását. A nagyobb mag elnézőbb mind az előforma gyártása, mind pedig a húzás során, ami részben annak köszönhető, hogy a többmódusú szál előállítása korábban egyszerűbb és olcsóbb volt, bár rövidebb átviteli távolságra korlátozódik, mielőtt a több fényút elmosná a jelet.
| Attribútum | Egymódú | Multi-Mode |
|---|---|---|
| Tipikus magméret | Körülbelül 9 mikron | 50 vagy 62,5 mikron |
| Dopping pontosság szükséges | Nagyon magas | Mérsékelt |
| Tipikus használati eset | Hosszú távú és gerinchálózatok | Rövid távú adatközpontok és egyetemi kapcsolatok |
A csupasz szál bevonása és pufferelése
A csupasz üvegszálnak óriási a szakítószilárdsága, de szinte semmi ellenállása a felületi kopással szemben. A bevonat és a puffer szakaszok kizárólag a felület védelmét szolgálják.
A kábel végfelhasználásától függően két különböző védelmi megközelítést alkalmaznak. A szorosan pufferelt szál vastag, jellemzően 900 mikron átmérőjű polimer réteggel rendelkezik, amelyet közvetlenül az elsődleges bevonat fölé extrudálnak, ami megkönnyíti a szál kezelését, és a patch zsinórokban és a beltéri kábelezésben végződik. A laza csöves szál ehelyett egy vízzáró géllel vagy száraz, vízben duzzadó fonallal töltött kis műanyag csőben helyezkedik el, így a szál szabadon mozoghat, ahogy a kábel meghajlik vagy a hőmérséklet változik.
Az alkalmazáshoz nem megfelelő pufferelési módszer kiválasztása az egyik leggyakoribb tervezési hiba a kábel specifikációjában. A szorosan pufferelt kialakítások sokkal jobban kezelik az ismételt hajlításokat, míg a laza csöves kialakítások sokkal jobban kezelik a hőmérséklet-ingadozásokat és a hosszú fesztávokat. Egy hosszú, fűtetlen kültéri csatornán hideg éghajlaton áthúzott, szorosan pufferelt szál mikrohajlítási veszteséget okozhat, mivel a pufferréteg gyorsabban húzódik össze, mint a benne lévő üveg, ami pontosan az a hibaüzemmód, amelyet a laza csöves kialakítások elkerülnek.
A túlzott szálhossz, a laza csőben szándékosan hagyott kis lazaság egy másik paraméter, amelyet ebben a szakaszban gondosan kell beállítani. Túl kicsi a túlzott hossz, és a szál hőösszehúzódás hatására megnyúlhat; túl sok, és a szál mikrohajlításokat okozhat, amint meghajlik a cső belsejében. A gyártók jellemzően néhány tized százalékos többlethosszt céloznak meg, a cső anyaga és az éghajlati zóna alapján beállítva, amelyre a kábelt tervezték.
Sodrás és mag összeszerelés
Amint az egyes szálak vagy szálas töltetű csövek készen állnak, egy központi szilárdságú elem köré sodródnak, általában üvegszál erősítésű műanyag rúd vagy acélhuzal, attól függően, hogy a kész kábelnek mekkora húzóterhelésre van szüksége a telepítés során, és mekkora fémmentes konstrukciót igényel az alkalmazás.
A legtöbb gyártósoron SZ sodrást alkalmaznak, ahol a szálakat először egy irányba tekercselik, majd ellenőrzött oszcillációs mintázattal megfordítják. Ez az oda-vissza fektetés lehetővé teszi, hogy az egyes szálakhoz vagy csövekhez a kábel bármely pontján hozzáférjenek anélkül, hogy a teljes hosszban letekernék, ami rendkívül fontos a terepen végzett toldási és javítási munkák során. Kötőfonalak vagy csomagolószalag tartják össze a sodrott köteget, és stabilan tartják a geometriáját a következő szakasz megkezdése előtt. Egyes kialakítások ehelyett egy központi laza csövet használnak, amely az összes szálat egyben tartja, ami leegyszerűsíti a sodrást, de korlátozza a teljes szálszámot a többcsöves sodrott kialakításhoz képest.
A kábelmag átmérőjét, kerekségét és fektetési hosszát folyamatosan mérik a sodrás során, mivel a tűréshatáron kívül eső három közül bármelyik később egyenetlen köpenyfalként jelenik meg, amint a mag eléri az extrudálási szakaszt.
| Erőtag | Tipikus használat | Kulcselőny |
|---|---|---|
| Üvegszállal megerősített műanyag rúd | Antenna és csatornakábel | Könnyű és teljesen dielektromos |
| Acélhuzal | Közvetlen temetési kábel | Magasabb szakító- és ütésállóság |
| Aramid fonal | Beltéri és patch kábel | Rugalmas, jó húzóerővel |
Páncélozás: rágcsálók és zúzódás elleni védelem hozzáadása
A közvetlen eltemetésre szánt kábel, vagy olyan régiókban, ahol a rágcsálók által okozott károk ismert veszélyt jelentenek, további páncélréteget kapnak a sodrott mag és a külső köpeny közé. A legelterjedtebb megközelítés egy hullámos acél- vagy alumíniumszalagot hosszirányban körbeteker a mag körül, és kényelmes cső alakúvá formálja azt, mielőtt a köpenyt a tetejére extrudálják.
Ez a páncélozási lépés soron belül történik, közvetlenül azelőtt, hogy a mag elérné az extrudert, egy olyan formázó eszköz segítségével, amely formára hajtja a fémszalagot, és átfedi a széleit, hogy teljesen körülzárja a magot. Az átfedés és a formázási sugár megfelelő meghatározása számít: a túl szűk alakítási sugár behasíthatja a szálakat a belsejében, míg a túl laza átfedés olyan rést hagy maga után, amely aláássa a páncél teljes lényegét. Egyes kialakítások két hullámos szalagot használnak, egy acélt és egy kopolimer bevonattal ragasztott szalagot, hogy a mechanikai védelmet párazáró réteggel kombinálják egyetlen menetben.
- Hullámos acél szalagpáncél a maximális ütés- és rágcsálóállóság érdekében
- Alumínium-polimer laminált páncél, ahol nincs szükség teljesen dielektromos kialakításra, de a súly számít
- Fémpáncél helyett aramid vagy üvegfonal borítások a teljesen dielektromos, villámbiztos kialakítás érdekében
Burkolat és burkolat: ahol az extrudálási technológia átveszi az uralmat
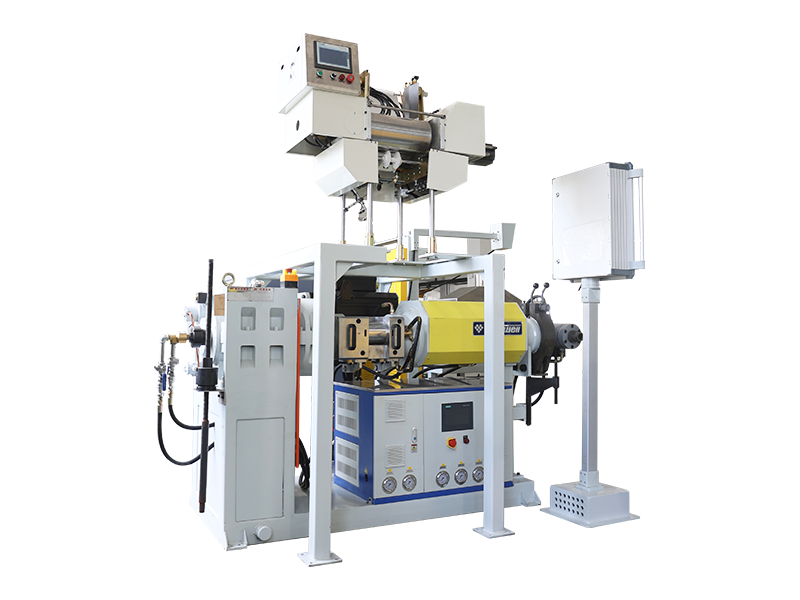
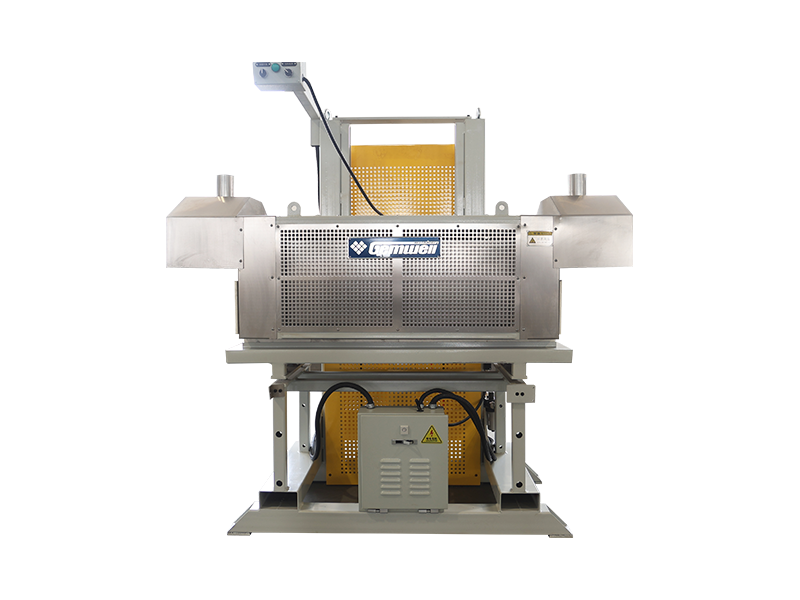
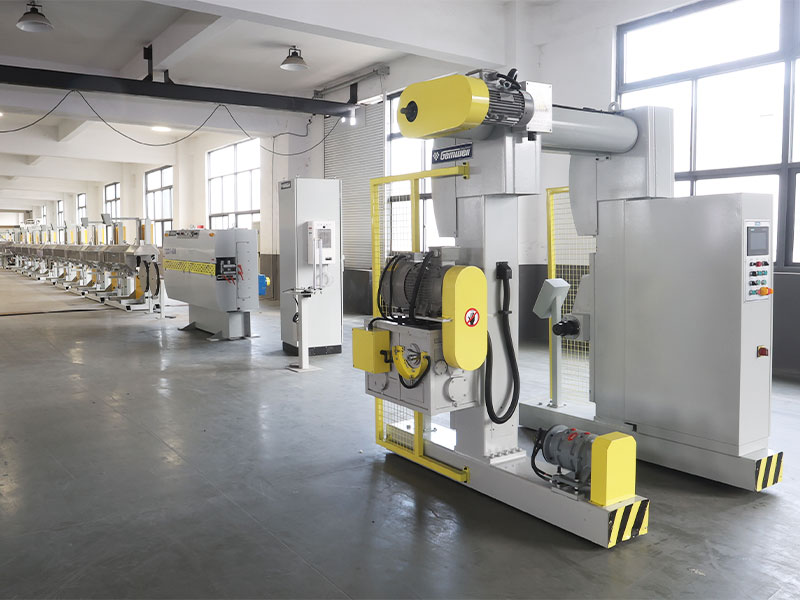
A kábelgyártás utolsó szakasza a köpenyezés, és ez az a pont, ahol egy huzal- és kábelköpeny-extrudáló gép végzi a legnehezebb emelést a teljes vonalon. Az összeszerelt rostmagot egy kifizetőeszközön keresztül táplálják be, a szükséges acél vagy alumínium páncélszalagot körbetekerik, és köré formálják, majd a mag áthalad az extruderen lévő keresztfejű szerszámon, ahol az olvadt polimert egyenletesen felhordják a teljes kerület mentén.
Az optikai kábelekhez használt tipikus huzal- és kábelköpeny-extrudáló gép tartalmaz egy adagoló- és szárítóegységet a gyanta számára, egy csavart és egy hengeres szerelvényt, amely megolvasztja és nyomás alá helyezi a polimert, egy 90 fokos vagy soros extrudálófejet, egy vízhűtő vályút közvetlenül az áramlás irányában, egy szikravizsgálót és egy szalagot vagy hajtóművet, amely állandó sebességgel húzza át a kábelt. A vezetéksebességet és a hűtési sebességet pontosan össze kell hangolni , mert a túl gyorsan hűlő kabát egyenetlenül zsugorodhat össze, míg a túl lassan hűlő kabát a saját súlya alatt deformálódhat, mielőtt megköt.
Az ehhez a szakaszhoz használt modern extrudáló vezetékek külső átmérője általában 3–90 milliméter vagy több, attól függően, hogy a céltermék egy kis beltéri ejtőkábel, vagy egy nagy átmérőjű csatorna vagy páncélozott kábel, a vonalsebesség pedig 20 méter/perc körüli vastag, páncélozott köpenyek esetén, akár 100 métert meghaladó beltéri, vékony falú kábel esetén.
A huzal- és kábelköpeny-extrudáló gép belsejében
A huzal- és kábelköpeny-extrudáló gép egyes alkatrészeinek megértése sokkal könnyebbé teszi a burkolati probléma diagnosztizálását vagy két egymással versengő gép árajánlatának egyenlő feltételekkel történő összehasonlítását. Minden extruder egy fűtött hordóban forgó csavar köré épül, de a csavar és a henger kialakításának részletei közvetlen hatással vannak az olvadék minőségére, és végső soron arra, hogy a kész köpeny mennyire konzisztens lesz.
Csavaros kivitel
Az optikai kábelköpeny hordó átmérője általában körülbelül 45 millimétertől 120 milliméterig terjed, L:D arány mellett, a henger hossza osztva az átmérőjével, jellemzően 24 és 1 és 30:1 között van, hogy a gyanta elegendő tartózkodási időt biztosítson az egyenletes megolvadáshoz.
Fűtési zónák
A hordó több, egymástól függetlenül szabályozott fűtőzónára van felosztva, így a gyanta fokozatosan, nem pedig egyszerre melegíthető fel olvadási hőmérsékletre, csökkentve a lebomló vagy egyenetlenül megolvadó polimer kockázatát.
Crosshead meghalni
A keresztfej az olvadékáramot kilencven fokkal a mozgó kábelmag körül irányítja, belső geometriáját pedig pontosan középre kell állítani, hogy elkerüljük az excentrikus, egyenetlenül vastag köpenyfalat.
Hűtés trough
Egy többlépcsős vízvályú, néha külön meleg és hideg részekkel, meghatározza a köpeny végső méreteit és felületi minőségét, amikor a kábel kilép a szerszámból.
Magától az extrudertől lefelé egy átmérőmérő, általában egy lézeralapú érintésmentes érzékelő, zárt hurokban továbbítja az adatokat a lehúzó- és extrudervezérlőknek, automatikusan megbökve a csavarsebességet vagy a vezetéksebességet, hogy a külső átmérőt egy szűk tűréssávon belül tartsa anélkül, hogy a kezelő minden előállított kábelméternél beavatkozna.
Az optikai kábel köpenyanyagainak összehasonlítása
A külső köpenyhez választott polimer közvetlen hatással van arra, hogy hova szerelhető a kábel, és mennyi ideig fog ott tartani. Az alábbi táblázat összehasonlítja az optikai kábelgyártás során leggyakrabban vezeték- és kábelköpeny-extrudáló gépeken áthaladó anyagokat.
| Anyag | A legalkalmasabb | Figyelemre méltó tulajdonság |
|---|---|---|
| Polietilén (PE) | Szabadtéri, közvetlen temetés, csatorna | Erős nedvesség- és UV-állóság |
| PVC | Általános beltéri kábel | Költséghatékony és rugalmas |
| Alacsony füstgáz, nulla halogén (LSZH) | Beltéri felszállók, légterek | Alacsony mérgező füstkibocsátás melegítéskor |
| Közepes sűrűségű polietilén (MDPE) | Antenna és ábra-8 önhordó kábel | A rugalmasság és a szívósság egyensúlya |
| poliuretán | Masszív, hajlékony vagy taktikai terepi kábel | Magas kopás- és flexibilis kifáradásállóság |
A gyanta kiválasztása sem pusztán a kész kábel környezetétől függ. Egyes polimerek keskenyebb olvadékhőmérséklet-ablakon dolgoznak, mint mások, ami megváltoztatja, hogy egy adott huzal- és kábelköpeny-extrudáló gépnek mennyire elnézőnek kell lennie a hőmérséklet-szabályozó rendszerében. Az LSZH vegyületek különösen érzékenyebbek a túlmelegedésre, mint a hagyományos PE, mivel a megperzselt LSZH gyanta veszít égésgátló tulajdonságaiból.
Mire kell figyelni, ha extrudáló vezetéket választ az optikai kábelhez
Az optikai kábelek gyártásához használt huzal- és kábelhüvely-extrudáló gépet értékelő vásárlók általában az árra és a főoldali sebességre helyezik a hangsúlyt, de néhány kevésbé nyilvánvaló specifikáció általában többet számít a hosszú távú kimeneti minőség szempontjából.
- Csavar és hordó kopásállósága, mivel a koptató, töltött keverékek, mint például az LSZH, sokkal gyorsabban lebontják a szabványos acélhordót, mint a sima PE
- Zárt hurkú átmérőszabályozás, így a vonal valós időben állítja be magát, ahelyett, hogy pusztán a kezelői felügyeletre hagyatkozna
- Fűtési zónák száma és függetlensége, ami befolyásolja, hogy a vezeték mennyire kezeli a hőmérsékletre érzékeny gyantákat
- A hűtővályú hossza és a fokozatok száma, mivel az alulméretezett hűtés az egyik leggyakoribb szűk keresztmetszet a nagy sebességű vonalakon
- Kompatibilitás a gyári padlóra már telepített, meglévő kifizető-, páncél- és felvevőberendezésekkel
Az a vonal, amely papíron gyorsan fut, de nem tudja megtartani a szűk átmérőtűrést egy hőmérséklet-érzékeny keveréken, több hulladékot termel, nem több használható kábelt, ha napi gyártásba kezdik.
Automatizálás és soron belüli felügyelet a modern gyártósorokon
Az újabb optikai kábelvonalak egyre inkább minden szakaszt kötnek egyetlen vezérlőrendszerbe, a sodrástól a köpenyezésig, ahelyett, hogy az egyes gépeket egymástól függetlenül működtetnék. Az extruderből származó vonalsebesség, feszültség és hőmérséklet adatok automatikusan naplózhatók, és kereszthivatkozhatók a kész kábel későbbi vizsgálati eredményeivel, így sokkal könnyebben vissza lehet vezetni a hibát a pontos gyártási folyamatra és a gépbeállításra, amely azt okozta.
A lézeres átmérőmérők, szikramérők, amelyek a köpeny sértetlenségét nagy feszültségen ellenőrzik, miközben a kábel mozog, és az automatikus hosszszámlálók ma már alapfelszereltségnek számítanak a legtöbb közepes és nagy gyártósoron, felváltva a kézi helyszíni ellenőrzéseket, amelyekre műszakonként csak néhány alkalommal került sor. A folyamatos, automatizált monitorozás másodperceken belül érzékeli a sodródó paramétert, nem pedig azután, hogy a teljes orsót már a tűréshatáron kívül előállították. , amely az egyik legnagyobb minőségi fejlesztés az iparágban az elmúlt években.
Minőségi tesztelés a kábel szállítása előtt
A kész kábel addig nem hagyja el a gyári padlót, amíg át nem esik egy sor fizikai és optikai ellenőrzésen. Ezek a tesztek megerősítik, hogy a folyamat minden szakaszát, az előformától a kabátig, a tűréshatáron belül hajtották végre.
- Csillapítási teszt, amely azt méri, hogy mennyi jelerősség veszít szál kilométerenként
- Szakítószilárdság-teszt, a kész kábel meghúzása, hogy megbizonyosodjon arról, hogy túléli a telepítési terhelést
- Zúzás- és ütővizsgálatok, amelyek szimulálják a temetkezési vagy vezetékes beépítés mechanikai igénybevételét
- Hőmérséklet-ciklus, a köpeny és a puffer ellenőrzése, hogy nem repednek-e extrém melegben és hidegben
- A víz behatolási vizsgálata, a gél vagy a száraz blokkolóanyag megerősítése, megállítja a nedvesség migrációját
- Szikrateszt a köpenyen nagy feszültségen, hogy elkapja a lyukakat vagy vékony foltokat, amelyek az extrudálás során maradtak
Az a kábel, amely megfelel a csillapítási tesztnek, de nem teljesíti az ütési vagy hajlítási tesztet, még mindig nem készen áll a helyszínre , mivel a valódi telepítések sokkal gyakrabban teszik ki a kábelt mechanikai igénybevételnek, mint a tiszta optikai igénybevételnek. A tekercsekről is mintát vesznek, és összevetik az adott tétel gyártási naplójával, így a tesztelés során megjelölt bármely eltérés egy adott sodrási, páncélozási vagy extrudálási folyamatra vezethető vissza, nem pedig elszigetelt, megmagyarázhatatlan hibaként kezelhető.
Gyakori gyártási hibák és azok megelőzése
A legtöbb optikai kábel meghibásodása néhány folyamatváltozóra vezethető vissza. Megértésük segít a vásárlóknak élesebb kérdéseket feltenni a gyártósor vagy a kész kábeltétel értékelésekor.
| Hiba | Kiváltó ok | Megelőzés |
|---|---|---|
| Egyenetlen kabát falvastagság | Inkonzisztens az extruder csavarsebessége vagy a szerszám központosítása | Lézeres átmérőmérés automatikus visszacsatoló vezérléssel |
| Magas csillapítású foltok | Mikrohajlítás sodrás közben vagy túlzott szálfeszültség | Ellenőrzött szálhosszúság és feszültség figyelése |
| Víz behatolása idővel | Hiányos gélfeltöltés vagy rések a blokkoló szalagon | Precíziós zsírfeltöltő berendezés és töltés utáni ellenőrzés |
| A kabát felületén lyukak | Nedvesség a gyantában vagy a szennyezett takarmányanyagban | Gyantaszárítás etetés előtt és inline szikrateszt |
| Kábelmerevség vagy repedés hideg időben | Az éghajlati zónához nem megfelelő kabátgyantát választottak | A gyanta alacsony hőmérsékletű besorolása a telepítési régióhoz igazodik |
Gyakran Ismételt Kérdések
Miből készül az optikai kábel
A mag és a burkolat ultratiszta adalékolt szilikaüvegből készül. A szálat ezután akrilátbevonattal, pufferréteggel, szilárdsági elemmel, például üvegszálas rúddal vagy aramidfonallal, és külső polimer köpennyel, például polietilénnel, PVC-vel vagy alacsony füsttartalmú, nulla halogénvegyülettel védik.
Milyen vékony egy optikai szál az emberi hajhoz képest
A szabványos optikai szálas mag és a burkolat együtt körülbelül 125 mikron átmérőjű, ami nagyjából megegyezik egy átlagos emberi haj vastagságával, annak ellenére, hogy a körülötte lévő kész kábel többszöröse lehet, ha pufferelést, szilárdsági elemeket és burkolatot adnak hozzá.
Miért van szüksége a burkolófázisnak külön extrudáló gépre?
A köpenyt a kész szálmag körül egyetlen folyamatos menetben kell felvinni, szabályozott hőmérsékleten és vonalsebességgel, anélkül, hogy a belsejében lévő szálakat érintené vagy összenyomná. Egy erre a célra épített huzal- és kábelköpeny-extrudáló gépet kifejezetten a polimer réteg megolvasztására, felvitelére és hűtésére tervezték a mozgó kábelmag körül.
Mi a különbség a szorosan pufferelt és a laza csöves szál között?
A szorosan pufferolt szál vastag polimer réteggel rendelkezik, amelyet közvetlenül a bevont szálra extrudálnak, ami megkönnyíti a beltéri kezelést. A laza csöves szál egy géllel töltött vagy száraz csőben helyezkedik el, ahol mozgásteret biztosít, amely jobban elnyeli a hőmérséklet által vezérelt tágulást és összehúzódást hosszú kültéri szakaszokon.
Hogyan ellenőrizhető a kész kábel minősége?
A kész kábel csillapítási teszten, szakító- és törésteszten, hőmérsékletcikluson, szikravizsgálaton és vízbehatolási teszten esik át, mielőtt szállításra jóváhagyják, megerősítve, hogy az előformától a köpenyig minden szakasz megfelel a specifikációnak.
Miért kell az egymódusú és a többmódusú szál eltérő gyártási pontosságot?
Az egymódusú szál sokkal kisebb, körülbelül 9 mikronos magot használ, ami sokkal pontosabb adalékolási gradienst igényel az előforma gyártása során, mint a többmódusú szálban használt nagyobb, 50 vagy 62,5 mikronos mag.
Milyen gyorsan fut általában egy kábelköpeny-vonal?
A vonalsebesség a köpeny vastagságától és átmérőjétől függően nagyon változó, a vastag, páncélozott kültéri köpenyek 20 méter/perctől a vékony falú beltéri kábelek 100 méter/perc feletti sebességéig terjednek.
Mi okozza az egyenetlen falvastagságot a kábelköpenyben
Az egyenetlen köpenyfalak leggyakrabban az extrudercsavar inkonzisztens sebességéből vagy a rosszul központosított keresztfejből adódnak, ezért az extruder vezérlőelemeihez visszakötött zárt hurkú lézeres átmérőmérés a modern gyártósorok szabványává vált.
 Összefüggő Termékek











