English
 中文简体
 Termékkategória
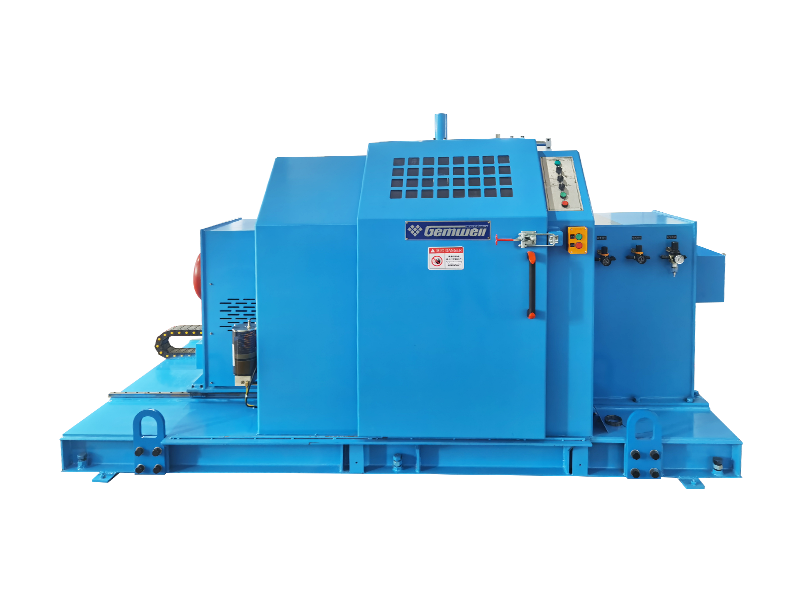
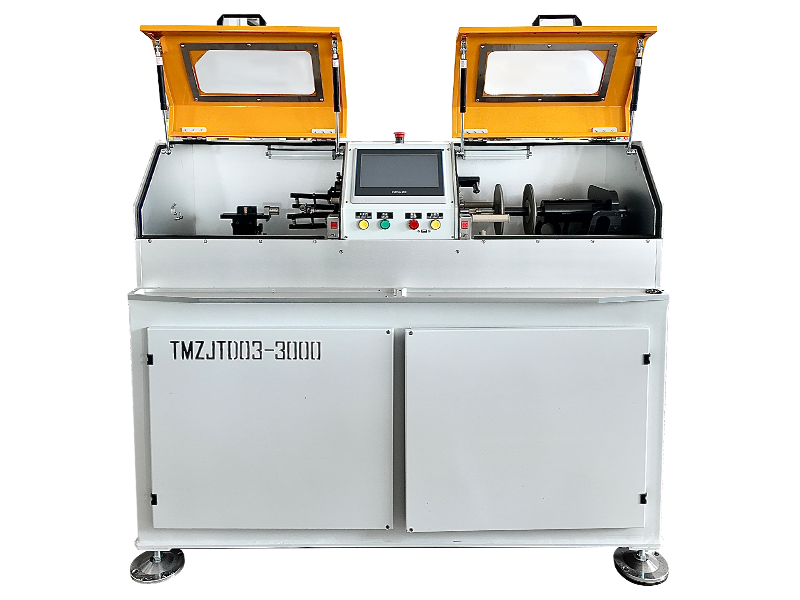
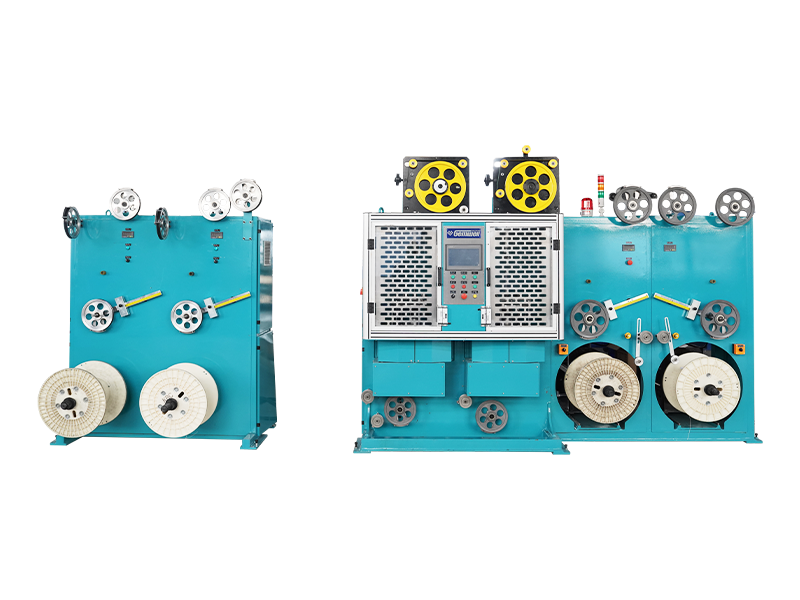
Sebesség-differenciál felszedő típusú konzolos egycsavaró gép (horgonytárcsa nélkül) me
Tovább + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Termékkategória
Sebesség-differenciál felszedő típusú konzolos egycsavaró gép (horgonytárcsa nélkül) me
Tovább +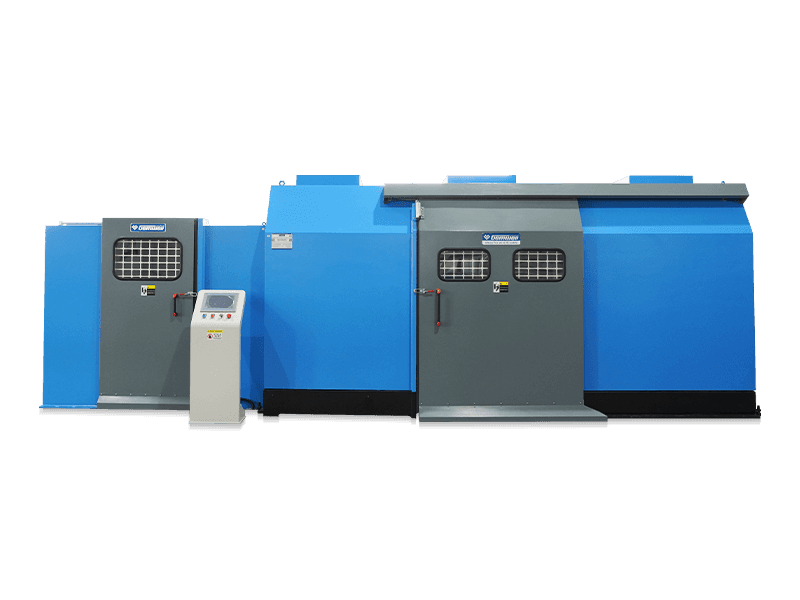
Termékkategória
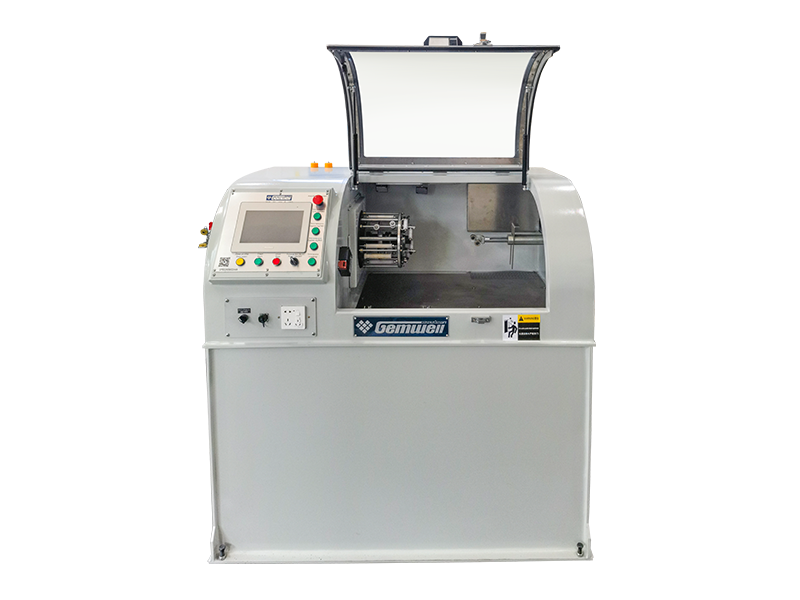
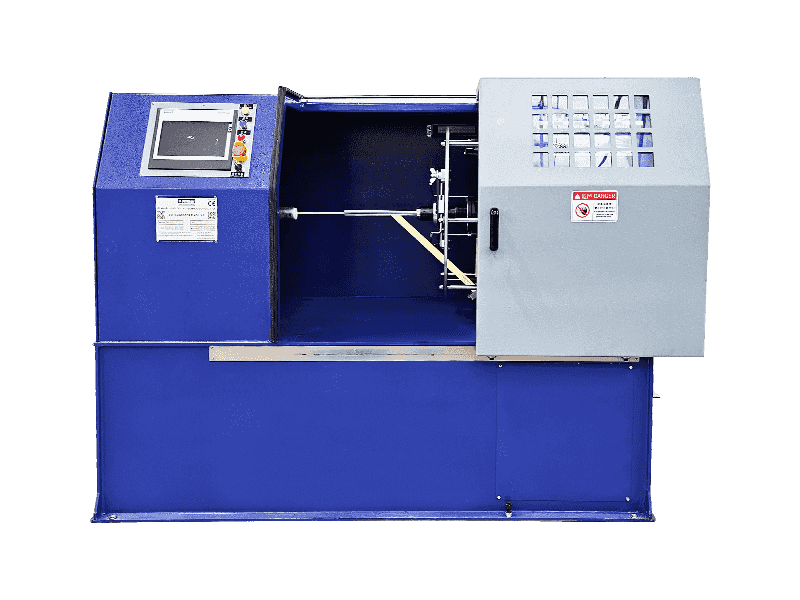
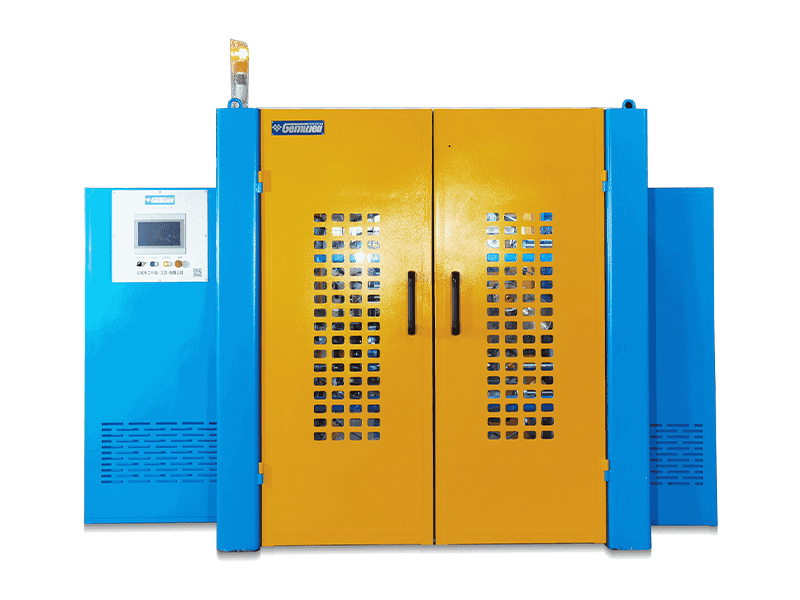
A sodródó konzol és a külső hajtókar egy darabban van összekötve, és szinkronban forog a
Tovább +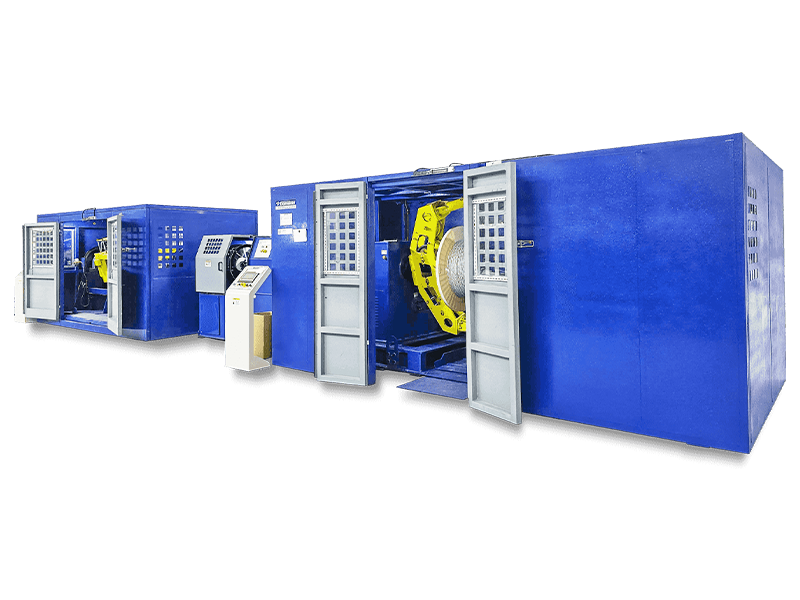
Termékkategória
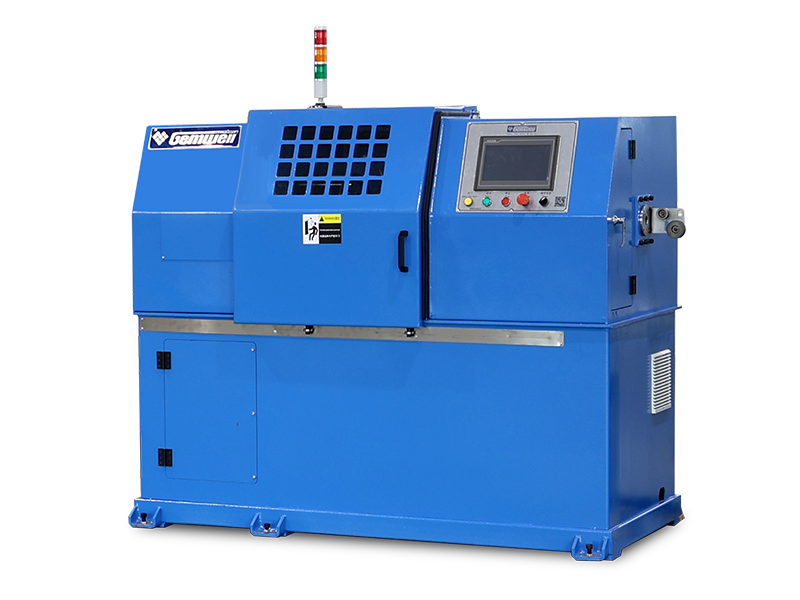
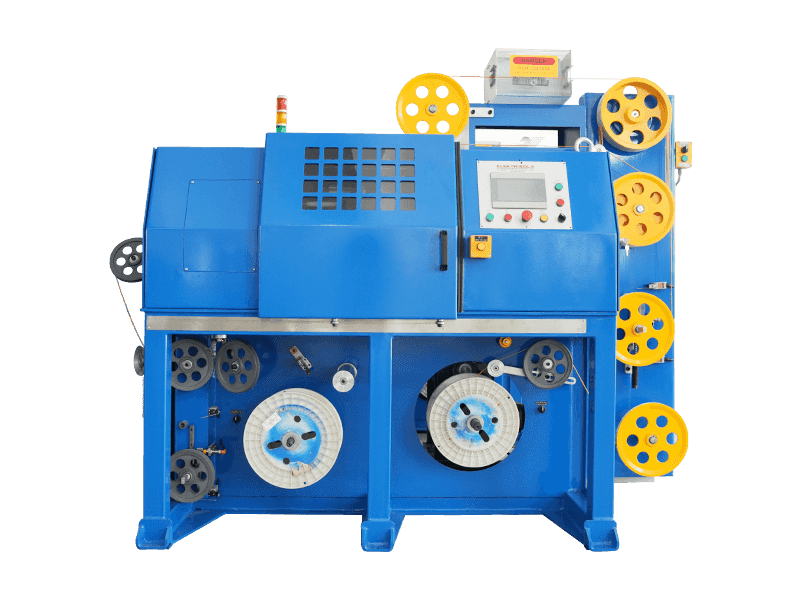
A sodródó konzol el van választva a nagy teherbírású, osztott típusú konzolos egycsavaró
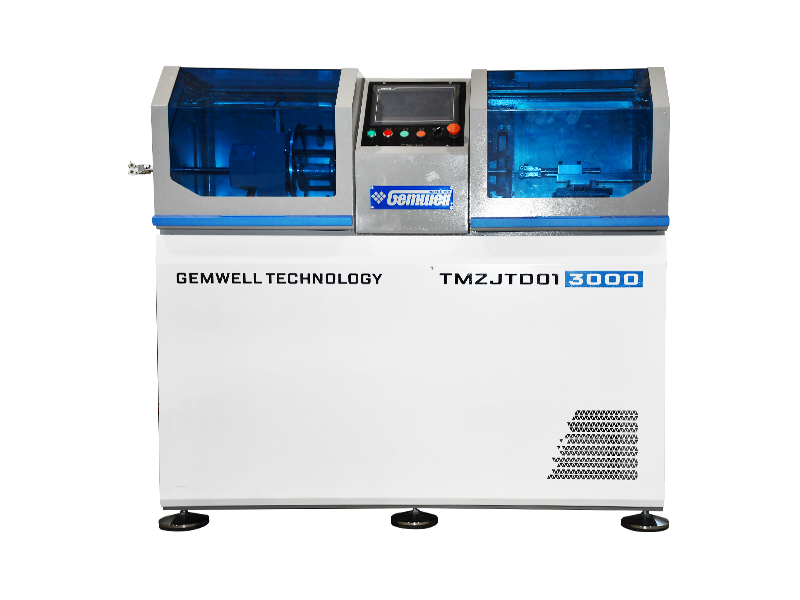
Tovább +A konzolos Single Twisting Machine egy kábelformázó berendezés, amely több maghuzalt nagy sebességgel egy konzolon keresztül csavar, és szinkronosan és koncentrikusan tekercsel. Mivel a konzol minden egyes forgása egy emelkedést alkot, ezt konzolos egycsavaró gépnek nevezik. A szerkezet típusa szerint differenciál sebességű felvevő típusú konzolos egycsavaró gépre (felvevő szíjtárcsa nélkül), könnyű, egy darabból álló konzolos egycsavaró gépre (külső szíjtárcsa és teljesítményfelvétel), nagy teherbírású, szétválasztott konzolos egyszeres csavaró gépre (külső tárcsa és külön teljesítményfelvétel), nehézkes, konzolos egycsavarású gépre. szíjtárcsa és nyomatékfelvétel) stb. A különböző külső átmérők miatt vezetékek, eltérő elektromos teljesítménykövetelmények és eltérő költséghatékonyság miatt a fenti modellek különböző huzalozási és kábelgyártási területekre alkalmasak, és a felhasználók maguk választhatnak és vásárolhatnak.

Alapítás ideje

Épületterület (m²)

Alkalmazottak száma

Szellemi tulajdon
Egy érett gyár, amelyre számíthat
Kapcsolódó Termékek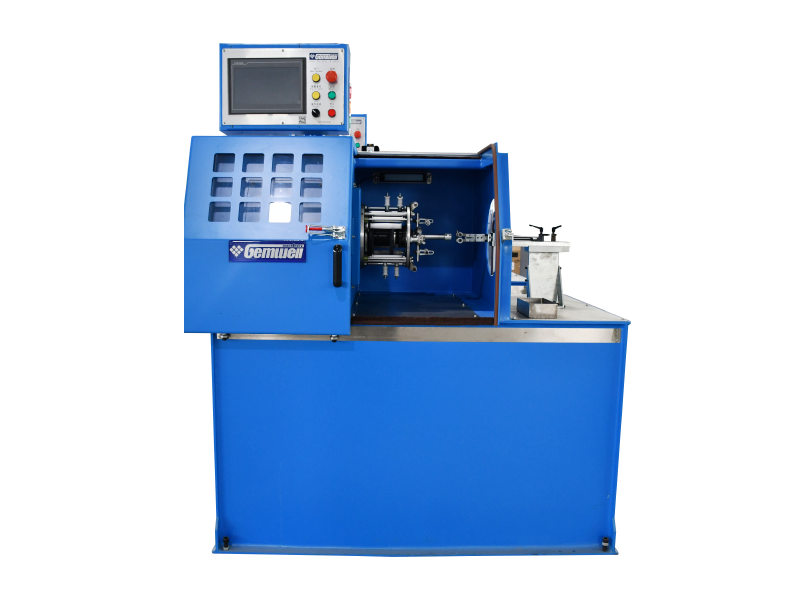
 2026-10-26
 Webmester
Az XLPE szigetelés egy okból létezik: a hagyományos polietilén nem bírja el, ha a kábel felforrósodik. A térhálósítás újrahuzalozz
Tovább +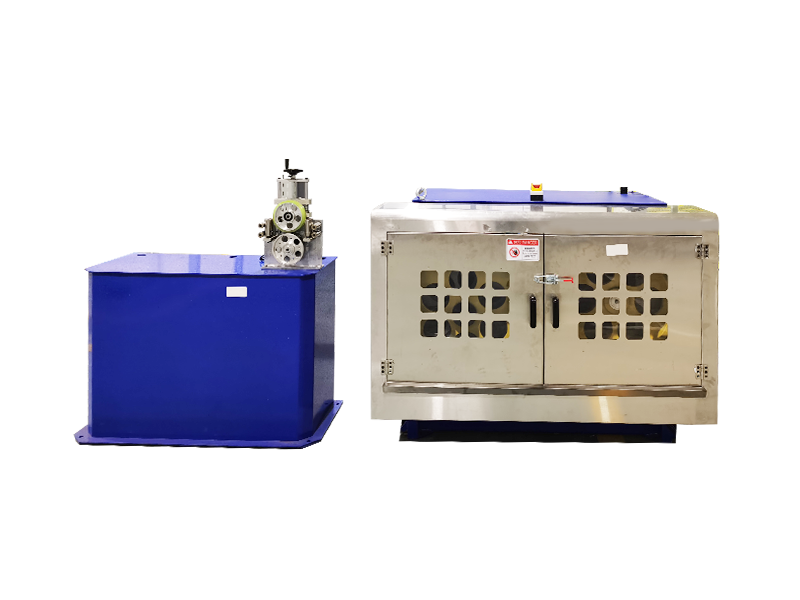
2026-10-19
Webmester
Minden router hátulján van legalább egy széles telefonaljzat alakú port, és a hozzá illő kábel egy Ethernet kábel . Egyszer
Tovább +
2026-10-12
Webmester
A közvetlen válasz: Mit várhat el egy rézhuzalos keresztmetszetű géptől A rézhuzal-sodroló keresztmetszetű gépet először az a
Tovább +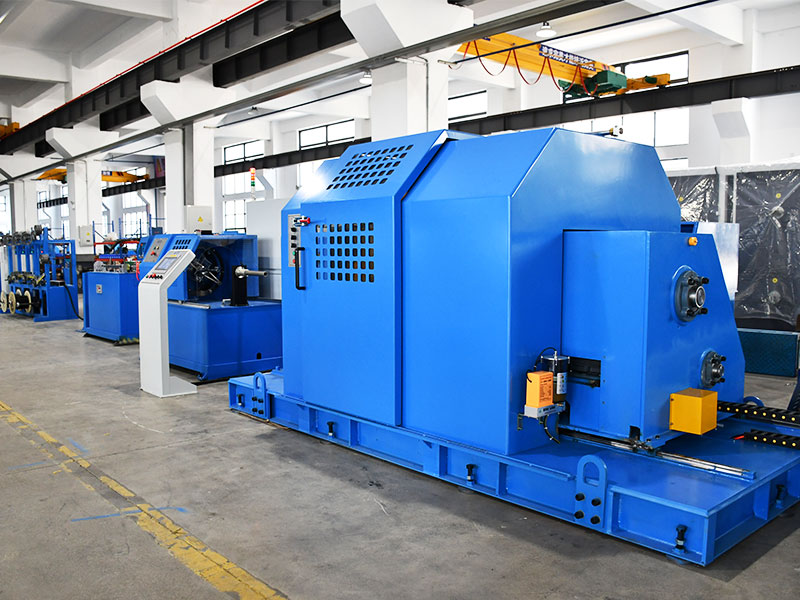
2026-10-05
Webmester
Mi az a precíziós huzalextrudáló gép? A precíziós huzalextrudáló gép olyan gyártósor, amely megolvasztja a polimer gyantát,
Tovább +
2026-09-29
Webmester
Wire China 2026 | Sikeres következtetés, egy új közös utazás Tekintse meg a 2026-os Wire China esemény le
Tovább +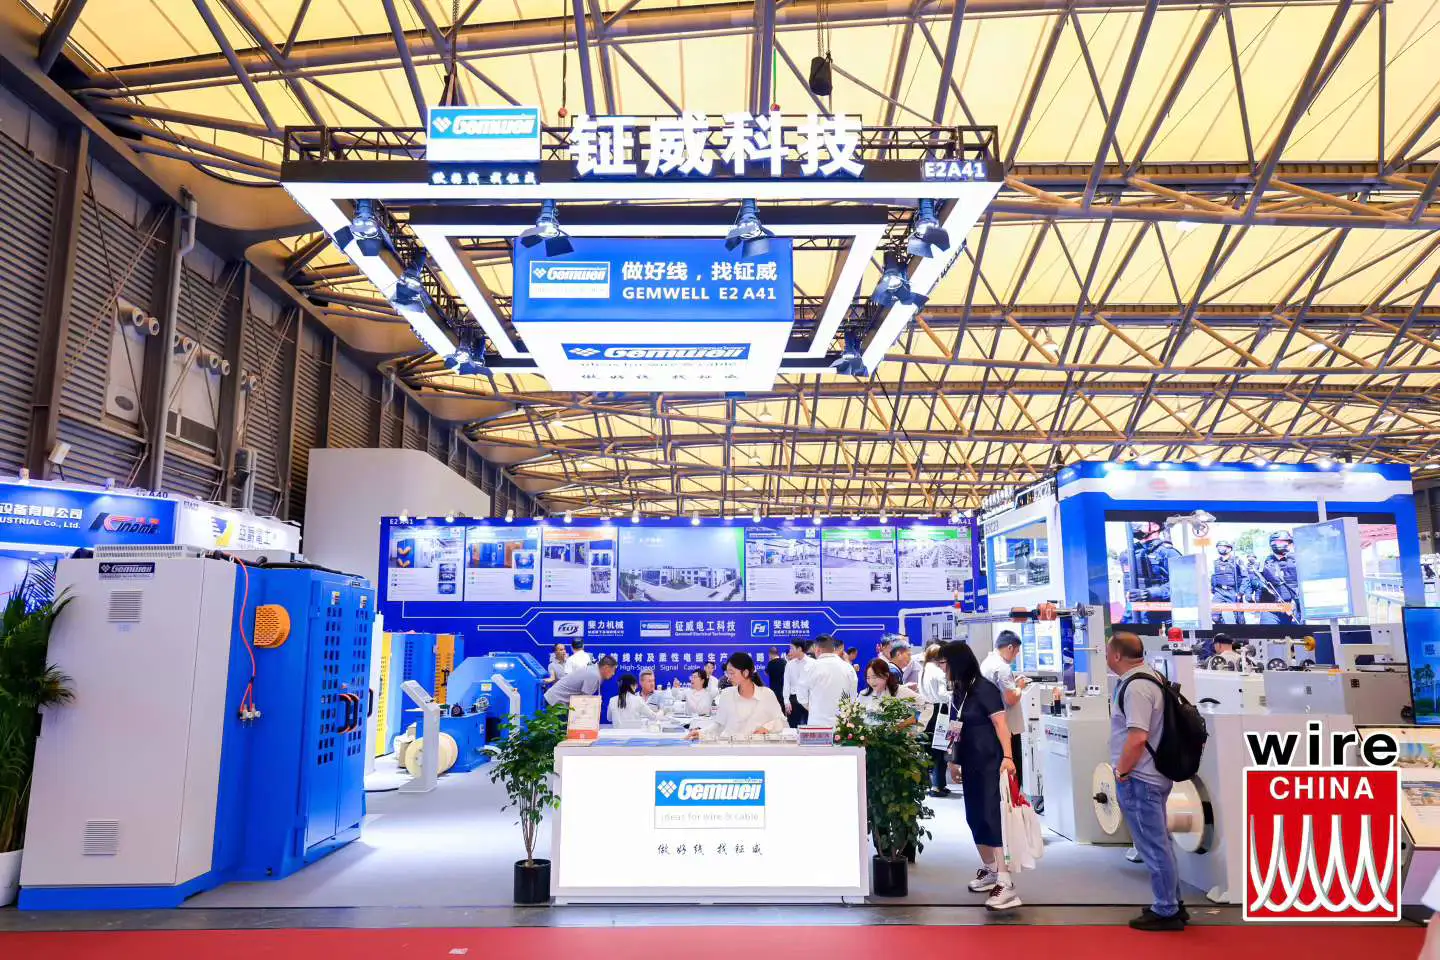 GYIK
A CAT7 és CAT8 hálózati kábelek főleg átviteli sebességben és frekvenciában különböznek egymástól.
A CAT7 legfeljebb 10 Gbps átviteli sebességet támogat 600 MHz-es frekvenciával, míg a CAT8 25 Gbps-ig vagy 40 Gbps-ig 2000 MHz-es frekvenciával.
A gyártás során jó minőségű vezetőanyagokat kell használni, a párok közötti távolságot és a szigetelés vastagságát szigorúan ellenőrizni kell, hatékony árnyékolási technikákat, például kétrétegű árnyékolást kell alkalmazni az áthallás és a külső interferencia csökkentése érdekében, biztosítva a jel integritását.
Kétrétegű árnyékoló szerkezeteket kell alkalmazni, belső alumíniumfóliával és külső réteggel fonott hálóval, hogy fokozzák a kábel interferencia elleni képességét; ugyanakkor optimalizálni kell a párok elrendezését, és növelni kell a párok közötti távolságot az áthallás csökkentése érdekében.
A párgeometria optimalizálásával, az impedanciaillesztés precíz szabályozásával, kiváló minőségű szigetelőanyagok használatával és hatékony árnyékolási technikák alkalmazásával a visszatérési veszteség minimalizálható a jel integritásának biztosítása érdekében.
Az automatikus feszítősáv és vezérlés segít az egyenletes feszültség fenntartásában a tekercselési folyamat során, egyenletes fedést biztosítva, elkerülve a szalagfelhasználás alatti feszültségingadozást, csökkentve a lebomlási sebességet.
A PCIe 6.0 és PCIe 7.0 kábelek az átviteli sebességben és a jelintegritási követelményekben különböznek. A PCIe 6.0 PAM4 modulációs technológiát használ akár 64 GT/s átviteli sebességgel, míg a PCIe 7.0 tovább növeli az átviteli sebességet, fejlettebb modulációs technológiákat alkalmaz, és nagyobb jelintegritást és alacsonyabb késleltetést igényel.
A vezeték átmérőjének, a szigetelés vastagságának és a párok közötti távolság precíz szabályozásával, valamint impedanciaanalizátorok használatával a valós idejű monitorozáshoz biztosítja, hogy a kábel impedanciája a megadott tartományon belül legyen a jelvisszaverődés és -veszteség elkerülése érdekében.
A hatékony árnyékolási technológia, például a kétrétegű árnyékolás, az alacsony ellenállású vezetőanyagok használata optimalizálja a vezetékpár geometriáját, csökkenti az elektromágneses szivárgást, és szabályozza a vezeték EMI-szintjét.
A nagy átviteli sebesség szigorúbb jelintegritás-ellenőrzést tesz szükségessé, ami alacsony veszteségű vezetőanyagok alkalmazását, a párgeometria pontos szabályozását, valamint az áthallás és a késleltetés csökkentését teszi szükségessé a nagy sebességű átviteli igények kielégítése érdekében.
Alacsony dielektromos állandóval és alacsony veszteségű érintővel rendelkező szigetelőanyagokat, például PTFE-t vagy PI-t kell választani a jelgyengülés és a késleltetés csökkentése érdekében.
A Time Domain Reflectometry (TDR) és más vizsgálóberendezések használatával a kábeles átviteli késleltetés valós idejű monitorozása végezhető annak biztosítására, hogy az a megadott tartományon belül legyen, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
A vezeték átmérőjének és a szigetelés vastagságának precíz szabályozása, a párok elrendezésének optimalizálása, a párok közötti áthallás csökkentése, valamint az alacsony ellenállású vezetőanyagok használata hatékonyan szabályozhatja a kábel ellenállását és induktivitását.
Spektrumanalizátorok és egyéb vizsgálóberendezések segítségével a kábelátviteli sebesség valós idejű nyomon követésével biztosítható, hogy megfeleljen a tervezési követelményeknek, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
Az extruder hőmérséklet-szabályozása közvetlenül befolyásolja a szigetelő vagy köpenyréteg minőségét. A túl magas vagy túl alacsony hőmérséklet instabil anyagtulajdonságokat okoz, és befolyásolja a kábel általános minőségét.
A sodrógép menetemelkedése határozza meg a sodrott huzal rugalmasságát és szakítószilárdságát. A rövidebb osztás növeli a rugalmasságot, míg a hosszabb emelkedés a szakítószilárdságot.
ÉN. Csavarógép Műszaki alapelvek és ipari alkalmazások
Q1: Hogyan ér el egy csavarógép több vezető pontos sodrását?
A forgó kifizetőkeret az állandó feszültséget vezérlő rendszerrel együtt működik, hogy az egyes vezetékeket spirálisan egy központi tengely köré tekerje előre beállított menetemelkedéssel. A Gemwell Electric megoldása moduláris, osztott motoros hajtástechnológiát használ az egyes kifizetési egységek feszességének független beállítására, így biztosítva, hogy a réz/alumínium vezetők elkerüljék a nyúlást és deformációt a sodrási folyamat során. A fő kihívás az egyes vezetékek közötti hézagok megszüntetésében rejlik. A 26 éves tapasztalatra épülő zárt hurkú visszacsatoló rendszerük valós időben kompenzálja a feszültségingadozásokat, biztosítva a szoros illeszkedést a vezeték keresztmetszetében.
2. kérdés: Miért olyan szigorúan ellenőrzik a hangmagasság hosszát a vezető sodrása során?
A hangmagasság hossza közvetlenül befolyásolja a vezető rugalmasságát és elektromos teljesítményét. A túl rövid hangemelkedés növeli a vezető hajlítási merevségét, ami megnehezíti a fektetést; a túl hosszú emelkedés csökkenti a kúszási ellenállást. A Gemwell nagy pontosságú (akár 0,1°-os felbontású) kódolót integrál a berendezésébe. A független fejlesztésű S-alakú emelkedési görbe algoritmusával kombinálva ez stabil fektetési osztástávolság szabályozást biztosít ±0,5 mm/1000 m-en belül, teljesítve a repülőgép-kábelek szigorú követelményeit.
II. Technikai áttörések a nagy sebességű csavarógépekben
3. kérdés: Milyen dinamikus kihívások merülnek fel, ha a berendezés fordulatszáma meghaladja a 2000 ford./perc értéket?
A nagy sebességű forgás két alapvető problémát okoz:
① Centrifugális erő kiegyensúlyozatlansága: A kifizető orsó nagy sebességű forgása miatt a huzal felpörög. A Gemwell kétlépcsős rezgéscsillapító alapkialakítást alkalmaz, amely a hidraulikus csillapítókon keresztül elnyeli a radiális vibráció több mint 80%-át.
② Hőmérséklet-felhalmozódás: A súrlódási hő csökkenti a kenőanyag viszkozitását. Szabadalmaztatott hűtőrendszere körkörös olajkört hoz létre az orsón belül, és külső hőcserélővel kombinálva ΔT ≤ 15°C-on tartja a csapágy hőmérsékletének emelkedését (ISO 6804 szabvány).
4. kérdés: Hogyan lehet megoldani a vezetékszakadás észlelésének problémáját nagy sebességű körülmények között?
A hagyományos fotoelektromos érzékelők téves riasztási aránya 3% 500 m/perc vonalsebesség mellett. A Gemwell több spektrumú elemzési megoldást fejlesztett ki:
A milliméteres hullámú radar valós időben figyeli a huzalátmérő változásait (0,02 mm-es pontosság).
A nagyfrekvenciás örvényáram-szondák érzékelik a vezeték folytonosságát. A kettős rendszer redundáns megítélése 0,1‰-re csökkenti a téves riasztások arányát, a leállási válaszidő <50 ms.
III. A vezetékek és kábelek sodródási folyamatának mélyreható elemzése
K5: Miért fontos a visszacsavarási szög a vezető sodrásánál?
A visszacsavaratlan sodrás belső feszültséget hoz létre az egyes vezetékekben, ami a vezető visszarugózását okozza (tipikus érték: visszarugózási szög ≥12° Φ2,5 mm-es rézvezetőnél). A Gemwell megoldása az, hogy egy szervo-visszacsavaró mechanizmust épít be a sodródó ketrecbe. Ez dinamikusan számítja ki a kompenzációs szöget a huzalsebesség alapján (képlet: θ = arctan(v/ωR)), fenntartva a ≤0,5°/m maradék torziós szöget, így biztosítva a nagy keresztmetszetű erősáramú kábelek hajlítási élettartamát.
6. kérdés: Hogyan optimalizálható a vezetőképesség egyenletessége réteges sodrott vezetők esetén?
Példaként egy 7×19-es szerkezetet véve a külső átmérő ingadozása hagyományos eljárásokkal eléri a ±0,15 mm-t. A Gemwell két újítással javítja az egységességet:
① Topológia optimalizálás: A belső réteg 10°-os koncentrikus elrendezést, míg a külső réteg 20°-os kötegelt fektetést alkalmaz a rétegközi hézagok csökkentése érdekében;
② Online keresztmetszet-figyelés: Röntgensugarak segítségével valós idejű visszajelzést ad a keresztmetszet ovalitásáról (98%-os pontosság), a sodrási nyomás dinamikusan beállítható.
Ez a technológia biztosítja a 240 mm²-es lángálló kábelek egyenáramú ellenállásának ≤0,5%-os kiegyensúlyozatlanságát (az IEC 60228 szerint ≤2%).
IV. Mérnöki gyakorlatok: A minőségbiztosítás sarokköve
7. kérdés: Miért van szükség 168 órányi folyamatos tesztelésre és kalibrálásra?
A sodort berendezés stabilitását szélsőséges üzemi körülmények között is ellenőrizni kell:
48 órás teljes terhelési teszt: Figyelje az orsó hőmérséklet-emelkedési görbéjét a névleges fordulatszám 150%-ánál (standard: ≤65°C);
72 órás változó terhelésű teszt: szimuláljon 2000 terhelési ciklust 0-100%-ig 10 másodpercen belül a vezérlőrendszer válaszkésésének ellenőrzéséhez (Gemwell berendezésen mérve: ≤0,8 s);
48 órás EMC-teszt: Győződjön meg arról, hogy az inverter által kisugárzott interferencia <55dBμV (EN 55011 A osztályú szabvány);
8. kérdés: Hogyan válik a 26 éves tapasztalat a gyártási precizitáshoz?
A Gemwell műszaki csapata 387 anyagparamétert lefedő sodrási folyamat adatbázist hozott létre (például a rézrúd nyúlása δ és a sodrási tömörítési arány η közötti illeszkedési modellt). Tipikus példa: Az új energetikai járművekben használt ultraflexibilis szilikongumi huzal esetében a megtérülési feszültség gradiensének optimalizálása (0,8 N/mm² a belső rétegben → 0,3 N/mm² a külső rétegben) 35%-ra növelte a vezető szakadási nyúlását (az iparági átlaghoz képest 28%).
Technológiai evolúciós trendek és iparági hozzájárulások
9. kérdés: Hogyan alkalmazkodnak a sodródó berendezések az új energiakábelek technológiai változásaihoz?
A 800 V-os nagyfeszültségű platform 20%-kal csökkenti a szigetelés vastagságát, és ≤0,03 vezeték oválisságot igényel. A Gemwell legújabb generációs berendezései a következőket tartalmazzák:
Lézer átmérő mérő (mintavételi frekvencia 1kHz)
A gépi tanulás előrejelző rendszere (amelyet 2 millió előzményadat-készletre képeztek ki) lehetővé teszi a dinamikus ovális szabályozást, segítve az ügyfeleket az ISO 6722-3 Class 5 minősítés megszerzésében.
10. kérdés: Hogyan javítja az átállási folyamat az erőforrás-felhasználást?
A precíz feszültségszabályozás révén a Gemwell berendezése 1,2%-ról 0,35%-ra csökkenti a rézhulladék arányát. A 100 000 tonna rézvezető éves gyártási kapacitása alapján ez éves szinten 650 tonna réz megtakarítást jelent (körülbelül 4600 tonna CO₂-kibocsátás), ami megfelel az IEC TR 62837 fenntartható gyártási irányelveinek.