English
 中文简体
 Product Category
A Center Rotary Wrapping kulcsfontosságú eljárás az Ethernet port csatlakozó adatátviteli v
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
A Center Rotary Wrapping kulcsfontosságú eljárás az Ethernet port csatlakozó adatátviteli v
Read More +
Product Category
A hadiipar a fázisstabil kábelek, például a fázisradarok, rakéták, hajók és elektronikus
Read More +
Product Category
Az elmúlt években erőteljesen fejlesztették az új energetikai járműveket, aminek köszönh
Read More +
Product Category
Az ultrafinom vezetékeket különféle területeken használják, mint például mobiltelefonok,
Read More +
Product Category
Az 5G, a dolgok internete, a mesterséges intelligencia, az új energiájú mobileszközök, a VR
Read More +
Product Category
Az ultrafinom vezetékeket különféle területeken használják, mint például mobiltelefonok,
Read More +
Product Category
A csillám sav- és lúgállóság, koronaállóság és sugárzásállóság, normál körülmé
Read More +
Product Category
A nagyfrekvenciás kábeleket elsősorban adatjelek továbbítására használják. Az átviteli
Read More + A huzal és kábel felületének szalaganyaggal való lefedése a huzalgyártó sor egyik fontos folyamata, amelynek szigetelési, árnyékolási, szigetelési, tűzállósági és hőállósági funkciója van. A tekercselési módok közé tartozik a spirális tekercselés, a húzós (oldalsó) tekercselés és a hosszirányú tekercselés.
A spirális tekercselés azt jelenti, hogy a maghuzal nem forog, miközben a forgó és szalagos fej koncentrikusan forog a maghuzal körül. A szalaganyagot spirálisan a maghuzal köré tekerik a szalagfej körkörös forgó mozgása és a hajtómű lineáris vonómozgása révén. A tekercselési szög általában 30-60 fok körül van, az átfedési arány 0-80% tartományban állítható.
A húzó (oldalsó) tekercselés a maghuzal forgására utal. A szalaganyagot oldalról a forgó maghuzallal behúzzuk (begöngyöljük). A tekercselési szög általában 30-60 fok körüli, az átfedési arányt csak különböző szélességű szalaganyagok cseréjével lehet elérni.
A hosszirányú tekercselés azt jelenti, hogy sem a maghuzal, sem a szalaganyag nem forog. A maghuzal- és szalaganyagot egyidejűleg lineárisan húzza a hajtómű, és fokozatosan alakítja át a szalaganyagot formázó csomaggá a hosszirányú csomagolóformán keresztül. A tekercselési szög 90 fok, az átfedési arány (általában 5-10% körüli) a különböző szélességű szalaganyagok cseréjével érhető el.
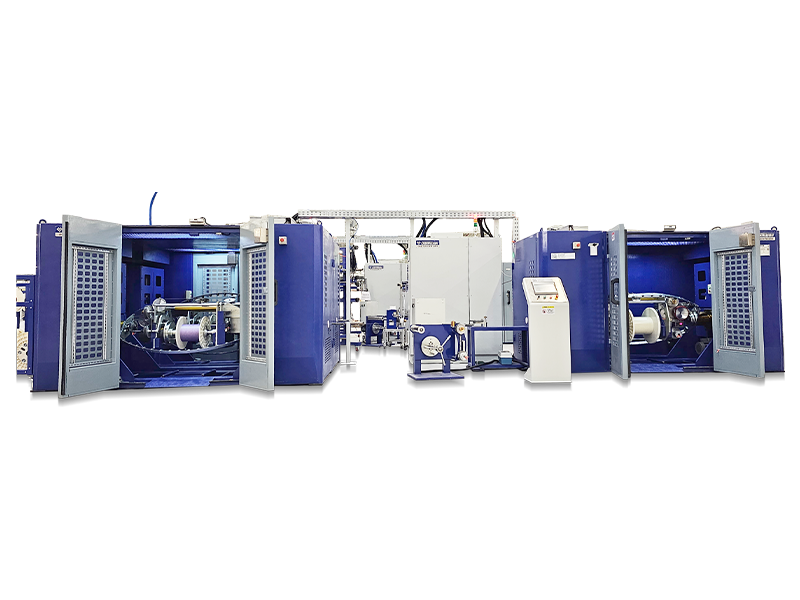
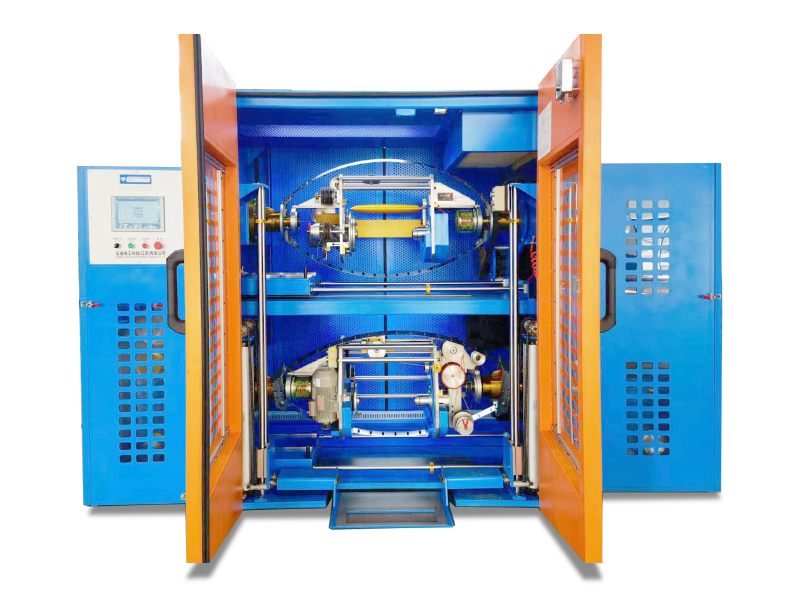
A leggyakrabban használt ragasztóanyagok közé tartozik az alumíniumfólia szalag, a Mylar szalag, a rézfólia szalag, a politetrafluoretilén szalag, a csillámszalag, a poliimid szalag, a poliészter szalag stb. Az általános drótszalag-csomagoló gyártósor főként kifizetőhelyből, szalagos fejből, hordszalagból és felvevőből áll. A ragasztóanyag típusától és a kész huzal részletes specifikációitól függően a fenti folyamatban néhány segédberendezés is szerepel. A huzalszalagos gép függőleges vagy vízszintes szerkezetre is kapható. A függőleges szerkezet kis méretű kábelekhez alkalmas, a vízszintes csomagológép pedig jobban tömöríthető nagy és kis kábelekkel egyaránt.
A tekercselési módok közé tartozik a réscsomagolás, a tompavarrat-csomagolás és az átlapoló tekercselés. A réscsomagolás azt jelenti, hogy van egy bizonyos rés az előző és a következő spirálszalag éle között. A tompavarratú tekercselés azt jelenti, hogy a szomszédos spirális csomagolószalag szélei szorosan kapcsolódnak egymáshoz. Az átlapoló tekercselés azt jelenti, hogy a szalaganyagok becsomagolásakor az előző spirálszalag szélét a következő fedi. A huzal- és kábeliparban az átlapoló tekercselés az általánosan használt módszer. Általában az átfedési arány nagyobb, mint 67% egyrétegű csomagolásnál, és nagyobb, mint 40% kétrétegű csomagolásnál. Kétrétegű vagy többrétegű réteg használata esetén a tekercselés irányának ellentétesnek kell lennie minden szomszédos réteg esetében.
A tekercselési folyamat műszaki paraméterei közé tartozik a szalagozás iránya, menetemelkedése, szöge, hajtótengely-sebessége, szalagfej forgási sebessége, szalagfeszesség stb. A szalagozási emelkedés arra a távolságra vonatkozik, amelyet a huzalmag axiális irányban előrehalad a tekercsfej egyetlen elforgatása után. A tekercselési folyamat forgási sebessége a szalagfej forgási sebességére vonatkozik. A szalagozási szög a huzal mozgási vonalának merőleges tengelye és a szalagfejtől származó tekercsszalag közötti szöget jelenti. A ragasztási feszültség a vezetőkeréken áthaladó tekercsszalag ragasztási pontjában kifejtett húzóerőre vonatkozik. A szalagozás iránya, menetemelkedése, feszültsége és kész külső átmérője a fő paraméterek a huzaltekercselési folyamat során, a szalagozási szög pedig a szalagozógép tervezésének és gyártásának fő paramétere. A szalag vastagságát és átfedési arányát a huzalmag és a kész huzal külső átmérője alapján határozzák meg. A szalag szélessége a vezeték külső átmérője, az átfedési arány és a szalagozási szög alapján is meghatározható. Ismert szalagszélesség mellett kiválasztható a megfelelő szalagosztás, amely megfelel az átfedési követelményeknek.
A csomagolási feszültség stabilitása meghatározza a késztermék minőségét és teljesítményét. Az egyenetlen tekercselési feszültség vagy az ésszerűtlen tekercselési feszültség beállítások olyan hibákat okoznak, mint például egyenetlen szín, ráncok és „kígyók” a huzal felületén. A szalagfeszesség beállítása a csomagolóanyag szakítószilárdságától és a huzalmag feszültségétől függ. A csomagolóanyag anyagtípusa, szélessége és vastagsága határozza meg annak szakítószilárdságát. Ezért a különböző csomagolóanyagok vagy huzalmag specifikációk esetén a szalagfeszesség beállításai eltérőek.
A szalagfeszítés passzív elektromágneses feszültségtípust és aktív szervofeszítő típust tartalmaz. A passzív típus mágneses portengelykapcsolót vagy hiszterézis tengelykapcsolót használ feszítőelemként, amely nyomon követi a csap anyagpárna vagy orsó külső átmérőjének fogyasztását mérő- vagy forgásszámláláson keresztül. Az elektromos vezérlőrendszer a feszítőelem jelenlegi kimeneti feszültségének csökkenését szimulálja. Ezzel a feszültségszabályozási módszerrel a feszültség viszonylag stabil, és alapvetően megfelel a kábeliparban a szokásos huzaltekercselés követelményeinek. Egyszerű szerkezetű, gazdaságos és megfizethető áron. Az aktív típus három szervó táncos típusra és görgős görgős típusúra oszlik. A három szervó táncos típus fő jellemzője a feszültségtáncos. A szervomotor mozgást és feszültséget biztosít a feszítőtáncos számára, és PID dinamikus visszacsatolást generál, hogy a csap kifizetését állandó sebességen tartsa. A feszítés állandó marad a ragasztási folyamat során, és ezt nem befolyásolja az anyagtálca külső átmérőjének fogyasztása. A feszítőgörgős nyárstípus nem rendelkezik feszítőtáncossal. Miután a szalaganyagot kihúzták az anyagtálcából a feszítőkeréken keresztül, azonnal a huzalmag köré tekerjük. A szalagfeszességet a kész huzal kívánt külső átmérőjének megfelelően kell beállítani. A kész huzal külső átmérője a vezérlőpanelen állandó értékre van állítva, így a szalagfeszesség a teljes eljárás során állandó marad. Ennek a két aktív típusú ragasztógépnek a mechanikai felépítése eltér egymástól, de mindkét típus kiváló tulajdonságokkal rendelkezik. A bonyolult mechanikai felépítés, a fejlett vezérlőrendszer hardver- és szoftverkonfigurációja miatt az aktív típusú szalagozógép magas gyártási költséggel rendelkezik. De megfelel a huzal- és kábelipar szigorú csomagolási minőségi követelményeinek, közeli effektív sebességgel és magas költséghatékonysággal. Különösen alkalmas olyan vezeték- és kábeltermékekhez, amelyek átfogó elektromos tesztelést igényelnek.
A tudomány és a technológia fejlődésével a szalagos gépeknek a nagy teljesítmény, a nagy hatékonyság, a nagy megbízhatóság és a magas intelligencia irányába kell fejlődniük. A Gemwell Technology a globális vezetékek és kábelek területén a csomagolószalag anyagok új technológiáinak felfedezőjeként továbbra is a technológiai innovációra és fejlődésre összpontosít. A Gemwell Technology több kiváló minőségű drótragasztó gépet hoz létre az Ön számára.

Alapítási idő

Építési terület (m²)

Alkalmazottak száma

Szellemi tulajdon
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A nagy teljesítményű huzalextruder minden olyan kábelgyár gerince, amely nagy átmérőjű vagy nagy áteresztőképességű vez
Read More +
2026-09-07
Webmaster
Mit jelent a csomósodás A kötegkötés olyan vezetéképítési módszer, amelyben két vagy több csupasz vezetéket egyetlen művelet
Read More +
2026-09-04
Webmaster
A GEMWELL-ről Őszintén várjuk Önt a következő címen: E2 csarnok, A41-es stand és reflektorfénybe helyezi legúj
Read More +
2026-08-31
Webmaster
Hol dől el a kábelfal minősége A hűtővályúból egy 0,5 mm²-es PVC szigetelésű épülethuzal jön ki, kerületén a legvékonyab
Read More +
2026-08-27
Webmaster
Az AI-szerverekben lévő Twinax-kábelek esetében a szigetelés effektív Dk-értékének csökkentése (levegő ≈1, FEP≈2,1) kulcsfontosság
Read More + FAQ
A CAT7 és CAT8 hálózati kábelek főleg átviteli sebességben és frekvenciában különböznek egymástól.
A CAT7 legfeljebb 10 Gbps átviteli sebességet támogat 600 MHz-es frekvenciával, míg a CAT8 25 Gbps-ig vagy 40 Gbps-ig 2000 MHz-es frekvenciával.
A gyártás során jó minőségű vezetőanyagokat kell használni, a párok közötti távolságot és a szigetelés vastagságát szigorúan ellenőrizni kell, hatékony árnyékolási technikákat, például kétrétegű árnyékolást kell alkalmazni az áthallás és a külső interferencia csökkentése érdekében, biztosítva a jel integritását.
Kétrétegű árnyékoló szerkezeteket kell alkalmazni, belső alumíniumfóliával és külső réteggel fonott hálóval, hogy fokozzák a kábel interferencia elleni képességét; ugyanakkor optimalizálni kell a párok elrendezését, és növelni kell a párok közötti távolságot az áthallás csökkentése érdekében.
A párgeometria optimalizálásával, az impedanciaillesztés precíz szabályozásával, kiváló minőségű szigetelőanyagok használatával és hatékony árnyékolási technikák alkalmazásával a visszatérési veszteség minimalizálható a jel integritásának biztosítása érdekében.
Az automatikus feszítősáv és vezérlés segít az egyenletes feszültség fenntartásában a tekercselési folyamat során, egyenletes fedést biztosítva, elkerülve a szalagfelhasználás alatti feszültségingadozást, csökkentve a lebomlási sebességet.
A PCIe 6.0 és PCIe 7.0 kábelek az átviteli sebességben és a jelintegritási követelményekben különböznek. A PCIe 6.0 PAM4 modulációs technológiát használ akár 64 GT/s átviteli sebességgel, míg a PCIe 7.0 tovább növeli az átviteli sebességet, fejlettebb modulációs technológiákat alkalmaz, és nagyobb jelintegritást és alacsonyabb késleltetést igényel.
A vezeték átmérőjének, a szigetelés vastagságának és a párok közötti távolság precíz szabályozásával, valamint impedanciaanalizátorok használatával a valós idejű monitorozáshoz biztosítja, hogy a kábel impedanciája a megadott tartományon belül legyen a jelvisszaverődés és -veszteség elkerülése érdekében.
A hatékony árnyékolási technológia, például a kétrétegű árnyékolás, az alacsony ellenállású vezetőanyagok használata optimalizálja a vezetékpár geometriáját, csökkenti az elektromágneses szivárgást, és szabályozza a vezeték EMI-szintjét.
A nagy átviteli sebesség szigorúbb jelintegritás-ellenőrzést tesz szükségessé, ami alacsony veszteségű vezetőanyagok alkalmazását, a párgeometria pontos szabályozását, valamint az áthallás és a késleltetés csökkentését teszi szükségessé a nagy sebességű átviteli igények kielégítése érdekében.
Alacsony dielektromos állandóval és alacsony veszteségű érintővel rendelkező szigetelőanyagokat, például PTFE-t vagy PI-t kell választani a jelgyengülés és a késleltetés csökkentése érdekében.
A Time Domain Reflectometry (TDR) és más vizsgálóberendezések használatával a kábeles átviteli késleltetés valós idejű monitorozása végezhető annak biztosítására, hogy az a megadott tartományon belül legyen, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
A vezeték átmérőjének és a szigetelés vastagságának precíz szabályozása, a párok elrendezésének optimalizálása, a párok közötti áthallás csökkentése, valamint az alacsony ellenállású vezetőanyagok használata hatékonyan szabályozhatja a kábel ellenállását és induktivitását.
Spektrumanalizátorok és egyéb vizsgálóberendezések segítségével a kábelátviteli sebesség valós idejű nyomon követésével biztosítható, hogy megfeleljen a tervezési követelményeknek, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
Az extruder hőmérséklet-szabályozása közvetlenül befolyásolja a szigetelő vagy köpenyréteg minőségét. A túl magas vagy túl alacsony hőmérséklet instabil anyagtulajdonságokat okoz, és befolyásolja a kábel általános minőségét.
A sodrógép menetemelkedése határozza meg a sodrott huzal rugalmasságát és szakítószilárdságát. A rövidebb osztás növeli a rugalmasságot, míg a hosszabb emelkedés a szakítószilárdságot.
1. kérdés: Mi a huzalszalagos gép alapvető működési elve? Hogyan javítja a hatékonyságot az ipari alkalmazásokban?
A1: A mag a drótszalagozó gép szigetelőszalag (például PVC vagy poliészter szalag) automatikus és precíz tekercselése a vezetékek vagy kábelek köré az elektromos szigetelés és a mechanikai védelem fokozása érdekében. Működése szinkron vezérlőrendszeren alapul, ahol a huzalelőtoló mechanizmus precízen szabályozza a huzalelőtolás sebességét, míg a szalagtekercselő mechanizmus szervomotor segítségével állítja be a feszültséget az egyenletes szalagtekercselés érdekében. A gyakorlatban a Gemwell Electrical Technology (Jiangsu) Co., Ltd.-nél ez a gép 20-30%-kal javította a termelési hatékonyságot a sebesség és a feszültség paramétereinek optimalizálásával, különösen a nagyfrekvenciás alkalmazásokban, mint például az autók kábelkötegei és a háztartási készülékek kábelgyártása, kiküszöbölve a kézi hibákat és a pazarlást. Gemwell hangsúlyozza, hogy a vevői igényekkel folytatott megbeszélések révén a berendezés mérete testreszabható a gyártósor teljesítményéhez. Például egy kis gép alkalmas kis szériás egyedi kábelekre, míg egy nagy gépet nagyméretű ipari alkalmazásokra tervezték, lehetővé téve a pilóta nélküli, folyamatos működést.
2. kérdés: Miért olyan kritikus a követelményelemzés fázisa egy huzalmetsző gép tervezése és telepítése során? Hogyan biztosítja a Gemwell a berendezés teljesítményét ezen a folyamaton keresztül? A2: A követelmények elemzése alapvető fontosságú, mivel a huzalmetrógép teljesítménye közvetlenül függ az ügyfél konkrét forgatókönyvének mélyreható ismeretétől. Ebben a fázisban ki kell értékelni a kábelberendezés típusát (pl. egymagos vagy többmagos), a gyártási léptéket (pl. több ezer vagy több tízezer méter naponta), a folyamat áramlását (pl. előszalagozás vagy utólagos integráció) és a gyártási cél hatékonyságát (pl. a szalagra ragasztott vezetékek száma percenként). A Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) a projekt kezdetén több technikai párbeszédet folytat az ügyfelekkel, ezekre a kulcsfontosságú dimenziókra összpontosítva. Például megvitatják, hogy a kábelátmérő-tartomány befolyásolja-e a szalagozás pontosságát, vagy hogy a termelési hatékonysági célok hogyan befolyásolják a gép kiválasztását. Ez a részletes elemzés lehetővé teszi a Gemwell számára, hogy azonosítsa a lehetséges szűk keresztmetszeteket, például a fokozott nedvességállóság szükségességét magas páratartalmú környezetben. Ez biztosítja a stabil működést a valós alkalmazásokban, csökkenti a meghibásodási arányt és meghosszabbítja a gép élettartamát.
3. kérdés: A követelményelemzés eredményei alapján milyen kulcsfontosságú műszaki döntések szerepelnek a rendszertervezési szakaszban? Melyek a Gemwell egyedülálló előnyei az automatizálás és vezérlés terén?
A3: A rendszer tervezési fázisának lényege a fejlett technológiák integrálása a hatékony és megbízható működés érdekében. Ez magában foglalja a megfelelő automatizálási vezérlőrendszer (például PLC vagy mozgásvezérlő), érzékelőtípus (például fotoelektromos vagy jeladó) és működtető (például szervohajtás) kiválasztását. A munkafolyamat-tervezés optimalizált útvonallogikát igényel, például a huzaladagolás és a szalagtekercselés időzítésének szinkronizálását az anyag megnyúlásának vagy törésének elkerülése érdekében. Az adatkommunikációhoz ipari Ethernet vagy Modbus protokollokat használnak, amelyek lehetővé teszik a valós idejű adatcserét a gép és egy magasabb szintű rendszer (például MES) között az olyan paraméterek figyelésére, mint a feszültségeltérés és a termelési statisztikák. A Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) e tekintetben a moduláris felépítést hangsúlyozza: az ügyfelek igényeinek elemzésével választhatnak egy nagy teljesítményű szervorendszert a nagy pontosságú szalagtekercselési feladatokhoz, vagy integrálhatnak prediktív karbantartási algoritmusokat az állásidő csökkentése érdekében. A rendszerintegráció során a Gemwell a kompatibilitásra összpontosít, biztosítva, hogy a gép zökkenőmentesen beépüljön a gyártósorba, és javítsa az általános OEE-t (Overall Equipment Effectiveness).
4. kérdés: Hogyan befolyásolja a huzalfúró gép folyamata a végtermék minőségét? Hogyan javítja a Gemwell a megbízhatóságot és a konzisztenciát a folyamatoptimalizálással?
A4: A folyamat áramlása kulcsfontosságú tényező a huzalszigetelés minőségének meghatározásában, beleértve a szalagos előszerelést, a feszültségszabályozást, a tekercselési szög kalibrálását és a végkezelést. Bármilyen eltérés, például egyenetlen feszültség, a szalag meglazulását vagy átlapolását okozhatja, ami elektromos rövidzárlat kockázatához vezethet. A Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) gondosan értékeli az ügyfelek termékleírásait a keresletről szóló megbeszélések során. Például a vékony falú kábeleknél alacsony feszültségre van szükség a deformáció elkerülése érdekében, míg a magas hőmérsékletű alkalmazásokhoz hőálló szalagra van szükség. A rendszer kialakítása révén a Gemwell zárt hurkú visszacsatoló mechanizmust tartalmaz: a feszültségérzékelő adatok valós idejű monitorozása automatikusan beállítja a szervomotor sebességét, hogy biztosítsa a tekercselés egyenletességét ±0,1 mm-en belül. Ezen túlmenően a termelés hatékonyságát az egyszerűsített folyamatok optimalizálják, mint például az automatikus szalagcserélő rendszer integrálása, amely csökkenti a kézi beavatkozást, és lehetővé teszi a gép számára, hogy 99% feletti termékkonzisztenciát tartson fenn a hét minden napján, 24 órában, jelentősen csökkentve az utómunkálati rátákat.
5. kérdés: Miért kulcsfontosságú az adatkommunikáció és a rendszerintegráció a modern gyártósorokon lévő huzallefúró gépeknél? Hogyan mutatja be Gemwell ezt az előnyt konkrét gyakorlatokban?
A5: Az adatkommunikáció és a rendszerintegráció az intelligens gyártás magja. Biztosítják, hogy a gépek alkalmazkodni tudjanak a környezeti változásokhoz, és együttműködjenek a teljes gyártósorral. Például az ipari Internet of Things (IIoT) protokollok használatával a lehallgatógépek valós idejű üzemi adatokat (például energiafogyasztást vagy hibakódokat) tölthetnek fel, támogatva a távdiagnosztikát és a megelőző karbantartást. A rendszerintegráció magában foglalja az upstream (például extruderek) és a downstream (például tesztelőberendezések) összekapcsolását az adatok (például a vezetékméretre vonatkozó információk) megosztása és a termelési hiányosságok elkerülése érdekében. A Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) személyre szabott integrációs megoldásokat tervez az ügyfél léptéke alapján. A nagyüzemek esetében az OPC UA-t a rendszerek közötti kommunikáció lehetővé tételére és az adatok átláthatóságának javítására használják; a kisebb alkalmazásoknál az interfészek egyszerűsödnek a költségek csökkentése érdekében. A Gemwell tapasztalatai szerint ez az integráció 15%-kal növelheti a gépek hatékonyságát. Az adatelemzés a karbantartási terveket is optimalizálhatja, például megjósolhatja a sáv kimerülési idejét és csökkentheti a nem tervezett állásidőt.
6. kérdés: A különböző iparági igények figyelembevételével melyek a Gemwell legfontosabb innovációs prioritásai a huzalmetrógépek terén? Hogyan kezelik ezek a valós felhasználói kihívásokat?
A6: Az innováció az alkalmazkodóképességre és a fenntarthatóságra összpontosít, hogy kezelje az ügyfelek hatékonyságát, költségét és megfelelőségét érintő problémákat. A Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) olyan trendeket azonosított, mint például a zöld gyártás keresleti elemzése révén, ami az energiatakarékos hajtásrendszerek (például a változtatható frekvenciájú vezérlés) fejlesztését és az energiafogyasztás 30%-os csökkentését ösztönzi. Ezen túlmenően a folyamatok összetettségének kezelése érdekében megerősítették a moduláris felépítést, lehetővé téve az alkatrészek gyors cseréjét (például a változó szalagszélességű tekercsek) és növelve a berendezések rugalmasságát. A rendszerintegráció során a Gemwell előnyben részesíti a mesterséges intelligencia által támogatott döntéshozatalt (a túlzott automatizálás elkerülése mellett), például a tekercselési paraméterek optimalizálását a korábbi adatok alapján a kötegméret-ingadozások kezelése érdekében. Ezek a kezdeményezések, amelyek az ügyfelek mélyreható megbeszélésén alapulnak, biztosítják, hogy a Gemwell gépei ne csak technológiailag fejlettek legyenek, hanem közvetlenül is foglalkozzanak a valós problémákkal, például csökkentsék a nyersanyag-pazarlást és lerövidítsék a modellváltási időt, végső soron támogatva a felhasználókat a karcsú termelési célok elérésében.

 Custom Wire Taping Machine Manufacturers