 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




A közvetlen válasz: Mi határozza meg a jó rézhuzal-sodort keresztmetszetű gépet?
A rézhuzal-sodró keresztmetszetű gép először a méretek ismételhetősége alapján ítélik meg, nem a végsebesség alapján. A legtöbb vezetékgyárban alkalmazott közvetlen viszonyítási alap a kész keresztmetszeti terület plusz-mínusz 1 százalék névleges értéke a teljes gyártási orsón, amelyet folyamatos lézeres átmérőmérés igazol, nem pedig időszakos kézi mérés. Ebben a cikkben minden más, a ketrec kialakításától a matricák kopási ütemezéséig az egyetlen szám védelmét szolgálja.
A sodrott réz konstrukciót előnyben részesítik a tömör rúddal szemben, ahol a kábelnek túl kell élnie az ismételt hajlítást. Ha egy nagy vezetéket 7, 19 vagy 37 finomabb szálra osztunk, a hajlítási feszültség sok kis sugáron eloszlik egy nagy helyett, ami a mechanikai oka, hogy a sodrott vezetők sokkal hosszabb ideig ellenállnak a fáradási repedésnek, mint az azonos keresztmetszetű tömör huzal.
A stranding berendezések fejlődésének rövid története
A korai huzalfonalás egyszerű, textilipari gépekből kialakított kötélkészítő kereteken alapult, ahol az orsókat egy kézzel forgatható kosárra szerelték fel. A rézszálakat alacsony sebességgel rakták össze, és a keresztmetszet konzisztenciája nagymértékben függött a kezelő feszültségérzésétől, semmint a mért visszacsatolástól.
A huszadik század közepén a motoros merev keretes ketrecekre való áttérés lehetővé tette, hogy több orsó egyetlen kiegyensúlyozott egységként forogjon, és ez az, ami először tett valódi kerek, megismételhető keresztmetszetet gyártási sebességgel elérhetővé. A cső- és bolygószerkezeteket követték, miután a csapágy- és motortechnológia eléggé kiforrott ahhoz, hogy nagyobb forgási sebességet támogassanak túlzott vibráció nélkül.
A modern vonalak szervovezérelt feszültségszabályozást és beépített lézeres mérést adnak hozzá, így másodpercről másodpercre lezárják a hurkot a gép tevékenysége és a kész keresztmetszet tényleges mérése között, ahelyett, hogy a futás végi mintavételre hagyatkoznának.

A megfeszítés és csavarás mögötti alapvető működési elv
A gépcsaládtól függetlenül három fizikai művelet történik egymás után: a szálakat szabályozott hátsó feszítés mellett lehúzzák az ellátó orsókról, összefolynak egy formázási vagy csavarási ponton, ahol a fektetési geometria be van állítva, és a kész köteget egy hajtómű a csavaró elem forgási sebességével megegyező sebességgel húzza előre. A hajtótengely-sebesség és a forgási sebesség aránya határozza meg a fektetési hosszt, a fektetési hossz pedig mind a rugalmasságot, mind a keresztmetszet végső tömörítési sűrűségét.
A hátfeszülés külön figyelmet érdemel, mert minden egyes szálra függetlenül hat. Ha az egyik orsófék csak kicsit is feszesebb, mint a szomszédai, akkor az a szál nagyobb feszültség alá kerül, mint a többi, a köteg közepe felé húzva magát, és szabálytalan, nem kerek formává torzítja a külső réteget, miután a vezető elkészült.
Négy gépcsalád egymás mellett összehasonlítva
Csomagoló gépek
A kötözőgépek finom szálak laza csoportját csavarják össze, jellemzően 0,05–0,4 mm átmérőjűek, anélkül, hogy a teljes szerelvényt egy merev orsóketrec hordozná. Ez a kialakítás illeszkedik a fülhallgató-kábelben, az USB-kábelben és a vékony vezérlőkábelekben használt rugalmas vezetékekhez, amelyek gyakran fordulnak elő 2000 és 6000 ford/perc attól függően, hogy hány szálat egyesítenek.
Merev keretű sodródó gépek
A merev vázas gépek az egyes orsókat egy ketrecre szerelik fel, amely egyetlen kiegyensúlyozott egységként forog, ami egyenletesen tartja a feszültséget minden szálon. Emiatt a merev vázas berendezések a standard választás a közepes és nagyméretű vezetékekhez, a körülbelül 6 m2-től egészen a több száz m2-ig, ahol a lekerekített külső réteg nagyon fontos az extrudálás során.
Csőpodorító gépek
A csőszerű kialakítások a vezetéket egy forgó csövön vezetik át a teljes ketreckeret helyett, csökkentve a forgó tömeget, és nagyobb vonalsebességet tesznek lehetővé a kis és közepes szakaszokon. A nagy volumenű, közepes nyomtávú vezetékeket működtető gyárak gyakran előnyben részesítik a csöves berendezéseket az alacsonyabb zajszint és a kisebb alapterület miatt.
Planetary Strading Machines
A bolygógépek úgy vannak megépítve, hogy az előre sodrott szálak soha ne forogjanak a saját tengelyük körül, miközben kötegként rakják össze őket. Ez az előnyben részesített módszer minden olyan esetben, amikor a vezeték kifáradási élettartama meghaladja a nyers gyártási sebességet, például az állandó hajlításra szánt tápkábelmagok esetében.
Keresztmetszet geometriája: fektetési hossz, rétegminta és tömörítés
A fektetési hossz az a távolság a kész vezeték mentén, amelyre egy szálnak szüksége van egy teljes 360 fokos tekercs elkészítéséhez. A rövidebb fektetési hossz jobb rugalmasságot biztosít, de több rézhosszt fogyaszt, hogy lefedje ugyanazt a futási hosszt, ami kissé csökkenti a tényleges keresztmetszeti területet, ha a pászma átmérőjét nem állítják be a kompenzáció érdekében.
| Rétegstruktúra | Teljes szálszám | Közös használat |
|---|---|---|
| 1 középen 6 | 7 | Vezérlő kábel, készülék huzalozás |
| 1 középen 6 12 | 19 | Áramelosztó kábel |
| 1 középen 6 12 18 | 37 | Rugalmas hegesztőkábel, robotika |
| Többrétegű, 61 szál | 61 | Nagy teherbírású rugalmas tápkábel |
Közvetlenül a csavarófej után szerelt tömörítő hengerek a kerek köteget sűrűbb profilba préselik, megszüntetve az egyes szálak közötti légréseket. A tömörített, 19 szálból álló vezetékek külső átmérője általában kb 8-10 százalék összehasonlítva a tömörítetlenül hagyott azonos keresztmetszeti területtel, ami mindegy, hogy a kész kábelnek hol kell illeszkednie egy fix csatlakozócsőbe vagy csőméretbe.
Ahol A Huzalpár csavaró gép Illik a vonalba
A Huzalpár csavaró gép egy külön kategória a sodráskeresztmetszetű gépektől. Ahelyett, hogy sok csupasz rézszálat egyetlen vezetővé egyesítenének, két, már szigetelt egyetlen vezetékre van szükség, és egymás köré csavarják őket, hogy kiegyensúlyozott érpárt alkossanak, amely a legtöbb adat- és kommunikációs kábel alapvető építőköve. A csavarás megszünteti a két vezető közötti elektromágneses interferenciát, ezért minden kategóriájú Ethernet-kábel és a legtöbb műszerkábel sodrott érpárra támaszkodik, nem pedig egyszerű párhuzamos fektetésre.
A csavarodási osztás az a paraméter, amelyet a mérnökök a legszorosabban követnek a huzalpársodró gépen. A szűkebb osztás, ami méterenként több csavart, javítja a zajelnyelést, de több szigetelt vezetéket fogyaszt kész méterenként, és kissé növeli a csillapítást magasabb frekvencián. A szabványos távközlési párok előállítása általában között van 12mm és 20mm , és a négypáros kábelen belül minden pár általában kissé eltérő hangmagasságra van beállítva, hogy elkerüljük a szomszédos párok közötti áthallást.
Állítható gombok beállításai egy huzalpársodró gépen
- Csavarási emelkedés, minden orsópozícióhoz függetlenül beállítva
- Hátsó feszültség minden egyes vezető betápláláson
- A hajtótengely felszívódásának sebessége pontosan illeszkedik a csavarófej fordulatszámához
- Kiegyenlítő fékfeszültség az adagoló orsó vicsorogásának megakadályozására
- Pár-pár osztástávolság több érpárból álló kábelszerelvényen belül
Sok gyártóüzem mostanra egyetlen folyamatos vonalon kombinálja a rézhuzal-sodró keresztmetszetű gépet a vezetőfokozathoz a kábelezési szakaszhoz használt huzalpár-csavaró géppel. Ez csökkenti a folyamatok közötti kezelési időt, és csökkenti a felületi oxidáció esélyét a különálló állomások között várakozó csupasz rézszálakon.
Rézminőségű, rajz és lágyító hatások a sodrás minőségére
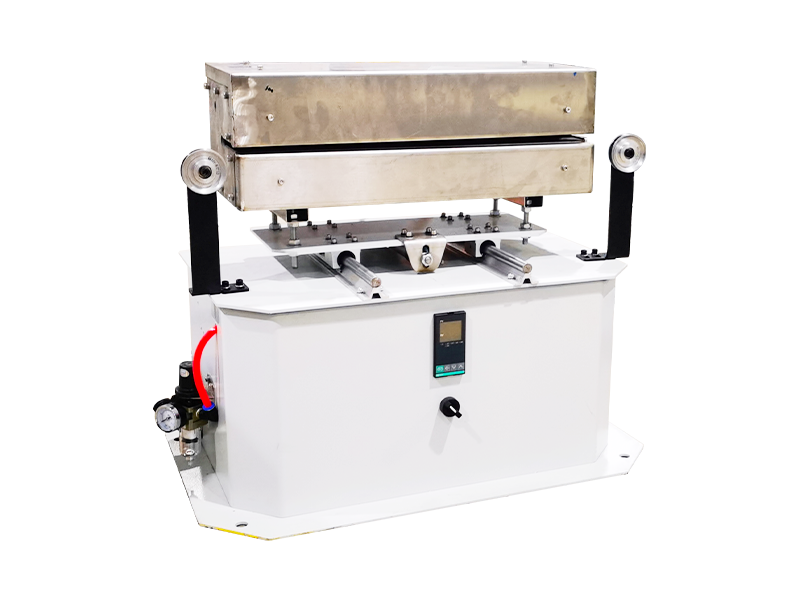
A sodródó keresztmetszetű gépet tápláló rézrúd szinte mindig elektrolitikusan szívós szurokréz, amelynek tisztasága 99,9 százalék vagy magasabb, egy sor húzószerszám segítségével lecsökken, mielőtt elérné a csavarófejet. Az izzítási hőmérséklet a húzási szakaszban közvetlenül befolyásolja, hogy az egyes szálak hogyan viselkednek, miután elérik a sodróketrechez; Az alulhevített réz merevebb marad, és visszaugrik a csavarás után, így egy kerek keresztmetszet enyhén ovális alakra torzul, amint a vezető elhagyja az alakító szerszámot.
A sodrás utáni vezetőképesség-vizsgálat általában közeli értéket céloz meg 100 százalékos IACS (Nemzetközi lágyított réz szabvány). Az IACS nagyjából 98 százaléka alá mért mért csökkenés általában vagy túlmelegedett húzószerszámra vagy túlzott szálnyúlásra utal a sodrási folyamat során, mindkettőt érdemes ellenőrizni, mielőtt nyersanyagminőségi problémát feltételeznénk.
A felületkezelésnek is olyan szerepe van, amelyet könnyű figyelmen kívül hagyni. A kopott matricákkal húzott szálak finom hosszanti bemetszéseket vesznek fel, ami enyhén növeli a felületi ellenállást, és felgyorsíthatja a sodrógép formázószerszámának helyi kopását, ha a csiszolószál műszakonként több ezerszer áthalad rajta.
A feszültségszabályozó rendszerek és miért fontosabbak a motor teljesítményénél?
A sodort berendezéseket újonc vásárlók gyakran először a motor lóerőre helyezik a hangsúlyt, de valójában a feszültségszabályozás határozza meg a keresztmetszet konzisztenciáját. A mechanikus súrlódó fékek hagyományos módszerei voltak: rugós betétet használtak minden orsóperemhez, és bár olcsók, idővel egyenetlenül kopnak, és gyakori kézi beállítást igényelnek, hogy egyensúlyban maradjanak a teljes orsókészleten.
A legtöbb középkategóriás és prémium gépen a mágneses részecskefékek váltották fel a súrlódó betéteket, mert megtartják a beállított feszültségértéket, függetlenül attól, hogy mennyi huzal marad az orsón, amit a súrlódó fékek nem tudnak megtenni, mivel az orsó átmérője futás közben zsugorodik. A szervovezérelt aktív feszültségszabályozás egy lépéssel tovább megy: minden orsópozícióban egy kis motort használnak, hogy a valós idejű visszacsatolás alapján aktívan növeljék vagy távolítsák el a feszültséget, ami ma már általános azokon a vonalakon, amelyek szűk tűrésű keresztmetszeteket állítanak elő az autóipari vagy repülőgépipari kábelköteg-alkalmazásokhoz.
Soron belüli minőségellenőrzések A kezelők termelési műszak alatt futnak
A legtöbb modern vonal a lézermikrométert közvetlenül a sodrófej után szereli fel, hogy folyamatosan rögzítse a külső átmérőt, ahelyett, hogy néhány percenkénti kézi mintavételre hagyatkozna. Ez felfogja a keresztmetszet elsodródását, mielőtt az egész orsót érintene. A műszak alatti tipikus ellenőrző pontok a következők.
- Külső átmérő mérés, lézermérővel folyamatosan naplózva
- A fektetési hossz ellenőrzése megjelölt szál és fizikai vonalzó segítségével
- A pászma felületének szemrevételezéses ellenőrzése a kopott matricák által hagyott horzsolási nyomok szempontjából
- Ellenállás-mintavételezés 500 méteres szakaszonként a cél ohm per km értékhez képest
- Az orsó feszességének ellenőrzése az egyenletes tekercselés ellenőrzése érdekében madárfészkelés nélkül
A fektetési hosszban bekövetkezett hirtelen változás az orsón keresztül szinte mindig a feszítőszíj megcsúszására vagy az egyik orsó egyenetlen feszültségére vezethető vissza. Mindkét gyorsjavítást a korai jelzések, nem pedig azután fedezték fel, hogy az orsót már feltekerték és elszállították az ügyfélhez.
Gyakori keresztmetszeti hibák és kiváltó okaik
| Megfigyelt hiba | Valószínű kiváltó ok | Tipikus javítás |
|---|---|---|
| Ovális keresztmetszet | Egyenetlen orsó hátfeszülés | Egyensúlyozza újra a fékbeállításokat a ketrecben |
| Laza, homályos szál feküdt | Kopott formázó szerszám | Cserélje ki a szerszámot a tervezett órákban |
| Átmérője sodródó középső orsó | Csúszó feszítőszíj | Feszítse meg vagy cserélje ki a szíjat |
| Felületi pontozás a szálakon | Kopott rajz meghal a folyásirányban | Vizsgálja meg és cserélje ki a húzószerszámkészletet |
| Inkonzisztens csavarodási hangmagasság a párokon | Kopott orsócsapágy vibrációt okoz | Kenje meg vagy cserélje ki a csapágyat |
Automatizálás, PLC-vezérlés és adatnaplózás modern vonalakon
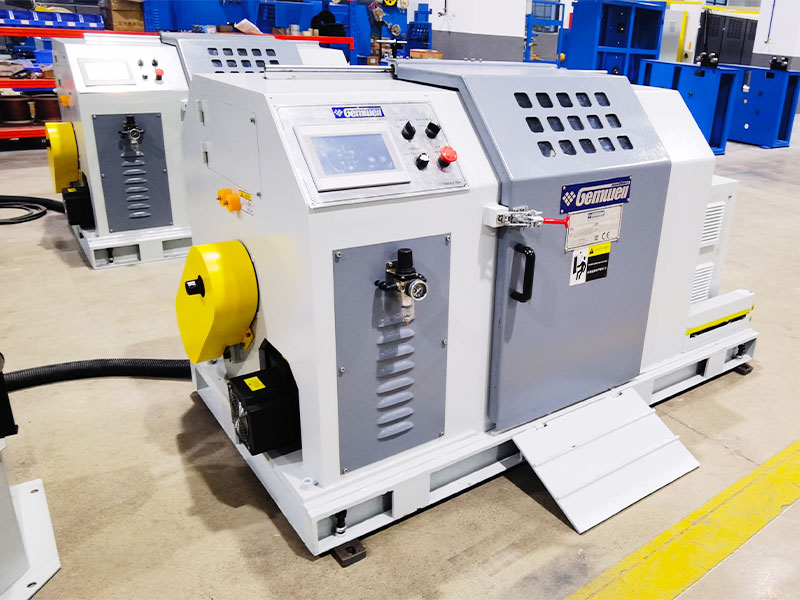
Az újabb rézhuzal-sodrány-keresztmetszetű gépek egy programozható logikai vezérlő alatt futnak, amely minden termékkódhoz egy receptet tárol, amely egy fájlban tartalmazza a fektetési hosszt, a feszültség alapértékeit és a hajtómű sebességét. A termékek közötti váltás inkább egy tárolt recept betöltését jelenti, nem pedig egy tucat tárcsa manuális alaphelyzetbe állítását, ami lerövidíti az átállási időt, és csökkenti annak esélyét, hogy a beállítási hiba egy teljes futtatáson keresztül lezajlik.
A PLC-hez kapcsolt adatnaplózás nyomon követhető rekordot hoz létre minden előállított orsóról, címkézve az átmérőket, a futási sebességet és a riasztási eseményeket a tekercs sorozatszáma alapján. Ez a nyomon követhetőség akkor válik értékessé, amikor egy későbbi ügyfél problémát jelent, mivel a gyártócsapat pontos naplót tud készíteni az adott tekercsről, nem pedig a memóriára vagy a papírnaplóra hagyatkozik.
Ipari alkalmazások sodrott és csavart rézvezetőkhöz
A sodrott rézvezetők és csavart érpárok számos iparágban jelennek meg, és minden alkalmazás más-más prioritást tulajdonít a keresztmetszetű gép teljesítményének.
| Ipar | Prioritás | Tipikus keresztmetszet |
|---|---|---|
| Autóipari heveder | Flex fáradásállóság | 0,35-6 nm |
| Adat- és telekommunikációs kábel | Következetes csavarmenet | 24-26 AWG vezetőnként |
| Épület tápkábel | Kerek, tömörített profil | 6-240 nm |
| Robotika és húzólánc kábel | Magas rugalmas ciklus élettartam | 0,14-2,5 m2 |
| Megújuló energia kábel | Magas vezetőképesség, időjárásállóság | 4-95 nm |
Energiafogyasztási és vezetékhatékonysági szempontok
A forgó tömeg az energiafogyasztás legnagyobb hajtóereje a sodródó vonalon, mivel a megterhelt orsókitrec gyorsítása és lassítása sokkal több energiát igényel, mint a vezeték állandó sebességgel történő egyszerű előrehúzása. A csőszerű kialakítások, amelyek kisebb forgási tömeget hordoznak, mint a teljes merev vázkeret, általában észrevehetően kevesebb energiát fogyasztanak a kész vezeték kilogrammonként, összehasonlítható kimeneti sebesség mellett.
A hajtókaros és kalitkás motorokon lévő változtatható frekvenciájú hajtások lehetővé teszik, hogy a vezeték fokozatosan növelje a sebességet, ahelyett, hogy egyenesen a teljes fordulatszámra ugorna, ami egyrészt védi a mechanikai alkatrészeket, másrészt kisimítja az áramfelvételi tüskéket, amelyek egyébként a létesítmény elektromos töltésein jelennek meg.
Karbantartási szokások, amelyek stabilan tartják a keresztmetszet pontosságát
A sodródó gép keresztmetszetének eltolódását ritkán okozza egyetlen drámai hiba; ez általában a kis kopáspontok lassú felhalmozódása. A kopás a leggyakoribb hibás, mivel a kopott formálószerszám fokozatosan engedi, hogy a szálköteg valamivel szélesebbre nyíljon a specifikációnál. Azok az üzemeltetők, akik rögzített ütemterv szerint naplózzák a vágási órákat és cserélik a formázó szerszámokat, ahelyett, hogy egy látható hibára várnának, sokkal kevesebb tűréshatáron kívüli tekercsről számolnak be egy teljes gyártási év során.
A forgó ketrec vagy cső csapágykenése közvetetten befolyásolja a keresztmetszetet is. A kiszáradt vagy elhasználódott csapágy vibrációt okoz a csavaró fejben, ami inkább inkonzisztens fektetési hossznak, semmint átmérőproblémának tűnik, ezért az átmérőre vonatkozó panaszt kereső technikusnak akkor is ellenőriznie kell a csapágy állapotát, ha maga az átmérő leolvasott értéke egyenletesnek tűnik a rönkön.
A vezetőgörgő beállítását szintén érdemes rendszeresen ellenőrizni, mivel egy kissé rosszul beállított vezetőgörgő finom oldalirányú húzást okozhat a szál pályáján, ami később csak alapos vizsgálat után jelenik meg ovális keresztmetszetként.
Géptípusok közötti választás egy új gyártósorhoz
Azoknak a vásárlóknak, akik egy rézhuzal-sodrógépet egy kötegelőgéppel vagy egy huzalpársodrógéppel hasonlítanak össze, a késztermék specifikációjával kell kezdeniük, nem a berendezéskatalógussal. Ha a kimenet egyetlen, 6 m2-es vagy nagyobb áramelosztásra szánt vezeték, a praktikus választás a merev keret vagy a tömörítőhengerekkel ellátott csőszerű sodrony. Ha a kimenet kétvezetős kommunikációs pár, akkor különálló, orsónként programozható menetemelkedésű, dedikált huzalpársodró gépre van szükség, mivel a sodrógép önmagában nem tud szabályozott csavart érpárt előszigetelt huzalból előállítani.
Figyelmet érdemel az upstream és downstream berendezések vonalsebesség-kompatibilitása is. A sodronyfej, amely gyorsabban fut, mint amennyit az alsó szigetelő extruder kezelni képes, egyszerűen pufferhurok problémát okoz, így a hajtótengely sebességének a teljes vonalon történő összehangolása megakadályozza a szükségtelen feszültségcsúcsokat, amelyek torzítják a keresztmetszetet a gépek közötti csatlakozásnál.
Az alapterületet és a jövőbeni termékkínálatot is érdemes korán figyelembe venni. A cső alakú gépek kisebb alapterülete megfelel a nagy mennyiséget és szűk nyomtávú tartományt futtató létesítményeknek, míg a merev vázvonal nagyobb rugalmasságot biztosít a keresztmetszetek szélesebb körű kezeléséhez ugyanazon a berendezésen az idő múlásával.
Gyakran Ismételt Kérdések
Mekkora keresztmetszet tűréssel kell rendelkeznie egy rézsodrógépnek?
A legtöbb karmestervásárló toleranciát határoz meg körül plusz-mínusz 1 százalék a névleges keresztmetszeti területről, amelyet a gyártás során végzett folyamatos lézeres átmérő méréssel ellenőriznek, nem pedig csak helyszíni ellenőrzéssel.
A huzalpársodró gép ugyanaz, mint a szálcsokorozó gép?
Nem. Egy csomózógép sok csupasz szálat csavar egy vezetékbe, míg egy huzalpársodró gép két már szigetelt vezetéket csavar össze, hogy az adat- és távközlési kábelekben használt kiegyensúlyozott érpárt képezzen.
Miért változtatja meg a tömörítés a sodrott vezető külső átmérőjét?
Tömörítő hengerek nyomják a kerek szálköteget közvetlenül a csavarás után sűrűbb formára, eltávolítva a szálak közötti légréseket. Ez általában kb 8-10 százalék azonos keresztmetszeti területű tömörítetlen köteghez képest.
Mi okozza a sodrás után a kerek keresztmetszet helyett az ovális megjelenést?
Az orsók egyenetlen hátfeszülése, az alul izzított réz visszaugrása a csavarás után, vagy a kopott alakítószerszám a három leggyakoribb oka a kereken kívüli kész keresztmetszetnek.
Milyen gyakran kell az alakító szerszámokat cserélni a sodrási vonalon?
A fix, munkaórás csereütemezés ahelyett, hogy a látható hibára várna, stabilan tartja a keresztmetszeti tűréshatárt, és elkerüli a kopott betétek miatti fokozatos kiszélesedést.
Miért különbözik a csavarodási távolság az ugyanazon többpáros kábelen belüli párok között?
Ha minden párnak kissé eltérő hangmagasságot adunk, akkor csökken annak az esélye, hogy két pár interferenciát vegyen fel egymásból, mivel a szomszédos párok közötti hangmagasságok egyeztetése növeli az áthallás kockázatát bizonyos frekvenciákon.
Mi a különbség a súrlódó fék és a mágneses részecskefék között?
A súrlódó fékek rugós betétet használnak az orsóperemhez, és kézi utánállításra van szükség, amikor az orsó kiürül, míg a mágneses részecskefék automatikusan megtartja a beállított feszültségértéket, függetlenül az orsón maradt huzaltól.
 Összefüggő Termékek











