 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Hogyan készül az optikai kábel: az alapvető folyamat magyarázata
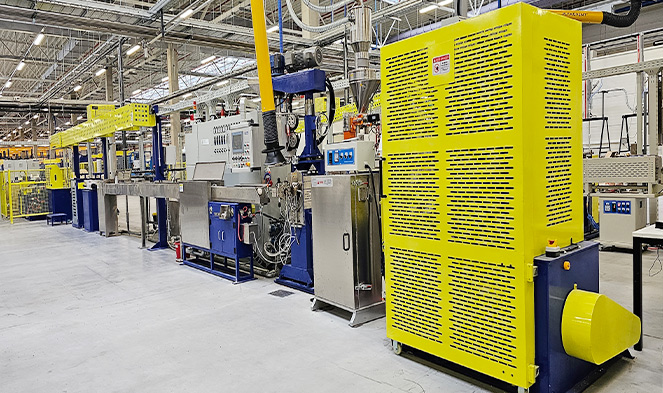
Az optikai kábelt úgy készítik, hogy ultratiszta üveget vagy műanyagot hajszálvékony szálakba, úgynevezett optikai szálakba húznak, védőrétegekkel vonják be, majd kötegbe kötik és bevonják őket egy kész kábelszerelvénybe. A teljes folyamat – a nyers szilícium-dioxidtól a kihelyezhető kábelig – rendkívüli pontosságot, ellenőrzött környezetet és speciális extrudáló gépeket foglal magában. A másodlagos bevonási és kábelezési műveletek középpontjában a huzal és kábel extruder , egy olyan gép, amely nagy sebességgel és mikron szintű pontossággal visz fel polimer köpenyeket és pufferbevonatokat a törékeny optikai szálak köré.
A gyártási folyamat két nagy szakaszra bontható: szálhúzás (a nyers optikai szál előállítása) és kábelépítés (szálak összeszerelése egy masszív, telepíthető termékké). Mindkét fázis szigorúan ellenőrzött anyagokat, hőmérsékletet és mechanikai tűréseket igényel. Még a kisebb szennyeződések vagy feszültségingadozások is veszélyeztethetik a decibel/kilométerben (dB/km) kifejezett jelvesztési teljesítményt, amelynek meg kell felelnie a szigorú szabványoknak, például az ITU-T G.652 szabványnak az egymódusú optikai szálak esetében.
Előformával kezdve: Minden optikai szál alapja
A gyártási folyamat jóval azelőtt megkezdődik, hogy bármilyen extrudáló berendezés működésbe lépne. Az első lépés az a előforma – tömör üveghenger, jellemzően 1–2 méter hosszú és 80–200 mm átmérőjű, és sokkal nagyobb léptékben pontosan tükrözi a kész szál törésmutató-profilját.
Módosított kémiai gőzleválasztás (MCVD)
Az egyik legszélesebb körben használt előforma-gyártási módszer a Bell Labs-nál kifejlesztett módosított kémiai gőzlerakódás (MCVD). Ebben az eljárásban egy forgó szilícium-dioxid-csövet kívülről oxihidrogén-égővel melegítenek fel körülbelül 1600 °C-ra. A gáznemű prekurzorok – jellemzően szilícium-tetraklorid (SiCl4) és germánium-tetraklorid (GeCl4) – átfolynak a csövön, és reakcióba lépve üvegkoromréteget képeznek a belső falon. A germánium adalékolás növeli a mag törésmutatóját a burkolathoz képest, ami lehetővé teszi a fényvezetést a teljes belső visszaverődésen keresztül.
Külső gőzleválasztás (OVD) és VAD
Az észak-amerikai gyártók gyakran előnyben részesítik az Outside Vapor Deposition (OVD) funkciót, ahol a korom egy forgó tüske külső oldalán rakódik le. A japán gyártók úttörő szerepet játszottak a Vapor Axial Deposition (VAD), amely lehetővé teszi a folyamatos előformagyártást, és kiválóan alkalmas nagyüzemi termelésre. Mindegyik eljárás porózus koromelőformát állít elő, amelyet 1500 °C körüli szinterelőkemencében kell megszilárdítani, ahol sűrű, buborékmentes üveghengerré omlik, amely készen áll a húzásra.
Egyetlen előforma bárhonnan termőre képes 2500 és több mint 5000 kilométer között kész optikai szálból, az előforma méretétől és a 125 mikrométeres célszál-átmérőtől függően.
A Fiber Drawing Tower: Az üveg mikronvékony szálakká való húzása
Amint az előforma készen áll, egy szálhúzó toronyba töltik – egy függőleges kemencerendszerbe, amely képes állni 20-30 méter magas . Az előforma csúcsát körülbelül 2000 °C-ra hevítik fel egy grafit- vagy cirkónium-oxid ellenálló kemencében, ami meglágyítja és megolvadt "nyak-lefelé" régiót képez. A gravitáció és az alatta lévő motoros hajtómű a lágyító üveget folyamatos szálká húzza húzási sebességgel 10-25 méter másodpercenként a modern nagy áteresztőképességű rendszerekben.
Egy beépített lézermikrométer folyamatosan, valós időben méri a szál átmérőjét. A visszacsatoló hurkok ezredmásodperceken belül módosítják a rajzolási sebességet, hogy fenntartsák a cél külső átmérőjét 125 ± 1 mikrométer . Bármilyen eltérés, amely meghaladja ezt a tűréshatárt – ami nagyjából egyetlen emberi hajszál szélessége – jelvisszaverődést okozna a kötéseknél és csatlakozóknál, ami rontja a hálózati teljesítményt.
Az elsődleges bevonat felvitele
Közvetlenül azután, hogy a szál kilép a kemencezónából, és mielőtt bármilyen felülettel érintkezhetne, áthalad egy elsődleges bevonatfelhordón. Két réteg UV-keményedő akrilát kerül felhordásra egymás után: egy puha belső primer bevonat (alacsony modulusú, ~0,5 MPa), amely párnázza a szálat a mikrohajlítás ellen, és egy keményebb külső elsődleges bevonat (nagy modulusú, ~500-900 MPa), amely mechanikai védelmet biztosít. A bevonat a külső átmérőt 125 µm-ről kb 245-250 µm . Mindkét réteg szinte azonnal kikeményedik UV lámpák alatt, majd a bevont szálat feltekerik egy felvevődobra.
A frissen húzott, érintetlen szilícium-dioxid szál szakítószilárdsága elérheti 800 000 psi (5,5 GPa) — sokkal erősebb, mint az acél, de a szennyeződés vagy fizikai érintkezés következtében fellépő felületi hibák ezt gyorsan lerontják. Ez az oka annak, hogy a teljes rajzolási és bevonási folyamat tiszta helyiségben zajlik, jellemzően 1000 osztályú (ISO 6) vagy jobb.
Másodlagos bevonat és színezés: szálak előkészítése a kábelezéshez
A húzás után a 250 µm-es bevonatú szál további feldolgozáson megy keresztül, mielőtt kábelbe illeszthető. Ez a másodlagos feldolgozási szakasz az, ahol a huzal és kábel extruder központi berendezéssé válik.
Szoros pufferelés
A szorosan pufferelt konstrukciókban – általánosan beltéri, csatlakozó- és felszálló vezetékekben – hőre lágyuló másodlagos puffert extrudálnak közvetlenül a primer bevonattal ellátott szálra, így a külső átmérőt elérik. 900 µm . Az extrudálást egy kompakt huzal- és kábelextruderen hajtják végre, amelynek keresztfeje pontosan méretezett, hogy a szál és a pufferréteg közötti koncentrikusság megmaradjon. A jellemzően használt anyagok közé tartozik a PVC, a PVDF (Kynar) vagy a nylon, a szükséges láng- és füstbesorolástól függően.
Laza cső konstrukció
Kültéri és hosszú távú kábeleknél a laza csőkialakítás dominál. A huzal- és kábelextruder egy kis műanyag csövet alkot – általában polipropilénből vagy polibutilén-tereftalátból (PBT) – egy 2-24 szálból álló csoport körül. A cső valamivel nagyobb, mint a szálköteg, és a teret vízzáró géllel (tixotróp petróleum keverék vagy száraz vízzáró szalagok) töltik ki. A laza cső lehetővé teszi a szálak szabad mozgását a belsejében, így elszigeteli őket a külső mechanikai igénybevételtől.
Fiber színezés
A kábelen belüli egyes szálak azonosítása érdekében minden szál színkóddal van ellátva a TIA-598 vagy az IEC 60304 szabvány szerint. A színezési folyamat vékony, UV-sugárzással keményedő tintát visz fel – jellemzően 5 µm-nél kisebb vastagságú – a 250 µm-es elsődleges bevonatra. Ezt a lépést egy dedikált tintafelhordó vagy kombinált színező- és visszatekercselő vonal az eredeti rajzolási sebességnek megfelelő sebességgel kezeli. A 12 standard szín egymás után váltakozik: kék, narancs, zöld, barna, pala, fehér, piros, fekete, sárga, lila, rózsa és víz.
Kábelsorolás: A szálak egyesítése strukturált összeállításban
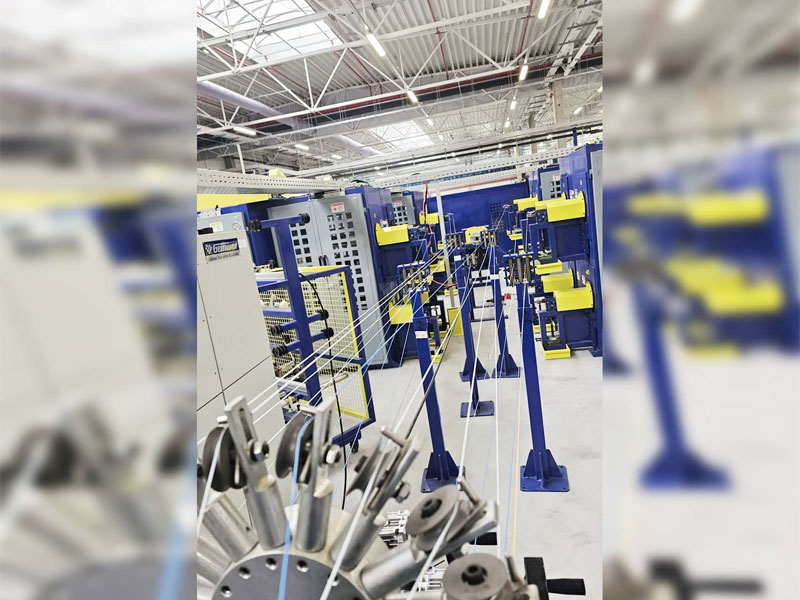
Az egyes pufferolt szálakat vagy laza csöveket egy sodrógépen többszálas kábellé szerelik össze. Ez a lépés határozza meg a kész kábel teljes szálszámát, mechanikai teljesítményét és fizikai konfigurációját.
A laza csöves kiviteleknél több cső – mindegyik 2-24 szálat tartalmaz – csavarvonal vagy SZ (fordított oszcillációs) mintázatban sodródik egy központi szilárdsági elem, leggyakrabban egy üveggel megerősített műanyag (GRP) rúd vagy aramid fonalak köré. Az SZ sodrás lehetővé teszi az egyes csövek független elérését anélkül, hogy a teljes kábelt letekernénk, ami jelentős előny a terepi toldásnál.
A szalagkábel, egy másik általános architektúra, 4, 6, 8 vagy 12 szálból álló lapos tömböt használ, amelyek egymás mellé vannak kötve mátrixanyaggal, majd több szalagot egymásra helyeznek egy központi csőbe vagy résmagba. Szalagkábelek elférnek több mint 6000 szál egyetlen kábelhüvelyben, így rendkívül hatékonyan használhatók nagy sűrűségű központi irodai telepítésekhez és adatközponti fővezetékekhez.
| Építési típus | Fiber Buffer | Rostszám-tartomány | Tipikus alkalmazás |
|---|---|---|---|
| Tight Buffered | 900 µm 250 µm felett | 2–144 | Beltéri, helyiségek, plénum |
| Laza cső | Gél töltésű PBT cső | 2–864 | Külső üzem, hosszú távú |
| Szalag | Mátrix kötésű tömbök | 72–6.912 | Adatközpont, központi iroda |
| Központi metró (Unitube) | Zselével töltött egy tubus | 2–24 | Hozzáférési hálózatok, FTTH cseppek |
A huzal- és kábelextruder szerepe a köpenyalkalmazásban
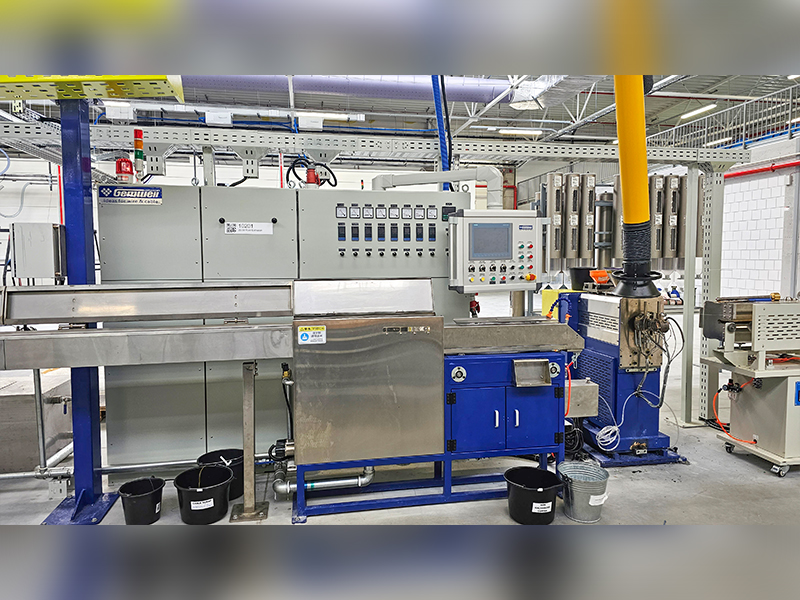
A sodrás után a kábelmag megkapja a külső köpenyét – a végső védőréteget, amely meghatározza a kábel környezeti alkalmasságát. Ez a leglátványosabb alkalmazása a huzal és kábel extruder a száloptikai gyártósoron, és közvetlenül befolyásolja a lángállóságot, az UV-állóságot, a törésszilárdságot és a telepítési teljesítményt.
Az erre a célra szolgáló huzal- és kábelextruder egy hengeres és csavaros mechanizmusból áll, amely megolvasztja a hőre lágyuló vegyületet, és szabályozott nyomáson és hőmérsékleten átnyomja egy keresztfejű szerszámon. Száloptikai köpenyeknél az extrudernek különösen finom szabályozással kell működnie, mivel a benne lévő optikai szálak nem tűrik a túlzott feszültséget vagy hősokkot a köpenyezés során.
Az extruder fő paraméterei a száloptikai burkolathoz
- Csavar kialakítás: A 20:1 és 30:1 közötti L/D aránnyal rendelkező egycsigás extruderek szabványosak a köpenykeverékekhez. A zárócsavarok javítják az olvadék homogenitását, csökkentve a felületi hibákat a kész köpenyben.
- Olvadási hőmérséklet: Anyagonként változó – jellemzően 170–200 °C PVC, 230–260 °C HDPE és 280–310 °C LSZH (Low Smoke Zero Halogen) vegyületek.
- Vonal sebesség: A modern huzal- és kábelextruder-rendszerek, amelyeket száloptikás burkolatra terveztek, működhetnek 150-200 m/percig kisebb átmérőjű kábelekhez.
- A hernyó lehúzási feszültsége: Gondosan kalibrálni kell. A túlzott feszültség megfeszíti az optikai szálakat, és állandó jelveszteséget okoz.
- Hűtőkád hossza: A HDPE és LSZH köpenyek hosszabb hűtési utat igényelnek – esetenként 6-12 métert – a felületi zsugorodás megelőzése és a köpeny kerekségének megőrzése érdekében.
Az IEC 60332-1 és az EN 50200 szabványok által középületekben és közlekedési infrastruktúrában történő felhasználásra megkövetelt LSZH vegyületek nagyobb töltőanyag-tartalmuk miatt nagyobb kihívást jelentenek extrudálni, mint a PVC-t (égésgátlóként jellemzően alumínium-trihidrát vagy magnézium-hidroxid). Az LSZH-t kezelő huzal- és kábelextrudernek elegendő nyíróerőt kell generálnia ahhoz, hogy ezeket az ásványi töltőanyagokat egyenletesen diszpergálja a polimer mátrix károsodása nélkül. Egyes gyártók ikercsigás extruderes keverési fokozatot használnak a keresztfej előtt, hogy biztosítsák a keverék konzisztenciáját.
Páncélozás az utolsó kabát előtt
Sok kültéri és közvetlen eltemetett kábel fémes vagy dielektromos páncélréteget tartalmaz a belső köpeny és a külső köpeny között. A hullámos acélszalag (CST) páncél rágcsáló- és ütés-védelmet biztosít, míg az aramid fonal vagy üvegszál ugyanezt a védelmet a teljesen dielektromos kivitelben. Ha van páncél, a kábel a páncélozást követően egy második köpeny-extruderfejen halad át – így a huzal- és kábelextruder még többször ismétlődő elemmé válik a gyártósoron.
Erősítő elemek és nedvességgátlók: Mi tartja össze a kábelt
Az optikai szálak önmagukban nem viselnek húzóterhelést – az üveget egyszerűen nem lehet megnyújtani törés nélkül. Minden telepítési feszültséget a kábel kialakításába integrált, dedikált szilárdsági elemeknek kell viselniük.
- Aramid fonal (Kevlár): A beltéri és elosztó kábelek leggyakoribb szilárdsági eleme. A tipikus húzóterhelési besorolások 100 N-tól a kisméretű, kétszálas ejtőkábelek esetében a 2700 N-ig terjednek a beltéri főkábelek esetében. Aramid fonalat helyeznek a kábelmag és a külső köpeny közötti hézagokba.
- Üvegerősítésű műanyag (GRP) rúd: Lazacsöves kültéri kábelek központi erősítő elemeként használják. Az 5 mm-es GRP rúd jelentős szakítószilárdságot és hajlítás elleni védelmet biztosít, miközben a kábelt nem vezeti és villámbiztosan tartja.
- Acélhuzal vagy acélszalag: Önhordó antennakábelekben (az ADSS-kábelek nem használnak acélt) vagy kötözött antennákban használható. Egyes közvetlenül eltemetett kábelek acélpáncélzatot kombinálnak vízzáró szalagokkal a kettős védelem érdekében.
- Vízzáró elemek: A géllel töltött hézagok, duzzadó szalagok vagy száraz, vízzáró fonal megakadályozzák a víz hosszirányú vándorlását, ami idővel az üveg hidroxil szennyeződését okozhatja, növelve a csillapítást az 1383 nm-es vízcsúcsnál – ez ismert probléma a korai nem nulla vízcsúcs (NZWP) szálakban.
Az optikai szálak típusai: egymódusú vs. többmódusú
Az előformába épített törésmutató-profil határozza meg, hogy az eredményül kapott szál egymódusú vagy többmódusú-e – ez a megkülönböztetés mélyreható hatással van a kábel alkalmazására, költségére és teljesítményére.
| Paraméter | Egymódú (OS2) | Multimódusú OM3 | Multimódusú OM5 |
|---|---|---|---|
| Mag átmérője | 9 µm | 50 µm | 50 µm |
| Tipikus csillapítás | ≤0,2 dB/km @ 1550 nm | ≤3,0 dB/km @ 850 nm | ≤3,0 dB/km @ 850 nm |
| Maximális elérés (100G) | >80 km erősítéssel | 100 m | 150 m (SWDM4) |
| Fényforrás | Lézer (DFB/külső üreg) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Elsődleges felhasználás | Távközlés, távolsági, FTTH | Vállalati LAN, adatközpont | Rövid elérhetőségű adatközpont SWDM |
Az egymódusú szálnak van a 9 µm-es mag , amely csak egy terjedési módot tesz lehetővé, teljesen kiküszöbölve a modális diszperziót, és lehetővé teszi a több tíz-száz kilométeres átvitelt. A többmódusú szál 50 vagy 62,5 µm-es magjával több száz üzemmódot tesz lehetővé, és könnyebben lezárható és csatlakoztatható, de a modális diszperzió korlátozza a sávszélességet a távolságon belül. A modern OM3/OM4/OM5 szálak fokozatos indexű profilja – ahol a törésmutató parabolikusan csökken a középponttól a szélig – jelentősen kompenzálja a modális diszperziót, lehetővé téve a 10-400G átvitelt rövidebb vállalati távolságokon.
Minőségellenőrzés a gyártási folyamat során
Az optikai kábelek gyártását számos nemzetközi és hazai szabvány szabályozza. A minőségellenőrzés nem egy utolsó fázisú tevékenység – a gyártás minden lépésébe integrálva van.
Rostszintű tesztek (rajzolás után)
- Csillapítás: OTDR-rel (Optical Time Domain Reflectometer) vagy csökkentési módszerrel mérve 1310, 1383, 1550 és 1625 nm-en egymódusú esetén; 850 és 1300 nm-en többmódusú módban.
- Bizonyító teszt: Minden szálorsót szakítószilárdsági tesztnek vetnek alá – jellemzően 0,5–1%-os nyúlás –, hogy kiszűrjék a felületi hibákat tartalmazó szálakat. Azok a szálak, amelyek meghibásodnak, elszakadnak a vizsgálat során, és kioldódnak.
- Lezárási hullámhossz: Meghatározza azt a legrövidebb hullámhosszt, amelyen a szál valódi egymódusú üzemmódban működik. 1260 nm alatt kell lennie az OS2-nek való megfeleléshez.
- Üzemmód mező átmérője (MFD): Befolyásolja az illesztési veszteséget és a csatlakozócsatolás hatékonyságát. Az ITU-T G.652 9,2 ± 0,4 µm-t határoz meg 1310 nm-en.
- Kromatikus diszperzió és PMD: Kritikus a nagy sebességű átvitelhez; mindkettőnek meg kell felelnie a vonatkozó ITU vagy IEC szálszabvány által előírt értékeknek.
Kábelszintű tesztek (hüvelyezés után)
- Ütésállóság: Az IEC 60794-1-2 szerint, E1 módszer; lapos erőt fejtünk ki a kábel keresztmetszetén annak ellenőrzésére, hogy a köpeny és a szerkezet védi a szálakat a csillapítás változása nélkül.
- Ütésvizsgálat: Egy súlyozott leejtő kalapácsot használnak a véletlen mechanikai ütések szimulálására a telepítés során.
- Hőmérséklet-ciklus: A kábelek –40°C-ról 70°C-ra (vagy zord környezetben szélesebbre) kapcsolódnak, miközben az optikai csillapítást figyelik. A változtatásoknak a ciklus során meghatározott határokon belül kell maradniuk.
- Vízbe merítés és behatolás: Az IEC 60794-1-2 F5 módszer szerint igazolja a géltöltés vagy a száraz vízelzáró hatékonyságot.
- Kabát szikrateszt: Egy nagyfeszültségű szikratesztelő fut végig a kábelköpenyen, hogy észlelje az extrudálás során keletkezett tűlyukakat vagy vékony foltokat – ez a minőség-ellenőrzési lépés közvetlenül a vezetéken és a kábelextruder vonalán történik.
Speciális optikai kábelek: ADSS, tengeralattjáró és mikrocsatorna
A szabványos laza csöves és szorosan pufferelt kialakításokon túl számos speciális kábelkonstrukció is igényel adaptált gyártási megközelítést és speciális extruder-konfigurációkat.
ADSS (teljesen dielektromos önhordó) kábelek
Az ADSS kábeleket úgy tervezték, hogy hírvivő vezeték nélkül rögzítsék a távvezeték-tornyokhoz. Ellen kell állniuk a szélnek, a jégterhelésnek és a fesztávolságnak legfeljebb 700 méter ereszkedés nélkül. A külső köpeny sínálló AT vegyületből készült, amely ellenáll a nagyfeszültségű elektromos mezők által okozott leromlásnak, amelyet a feszültség alatt álló vezetők közelsége okoz. Az ADSS-köpenyezéshez használt huzal- és kábelextrudernek kezelnie kell ezeket a speciális AT-vegyületeket, amelyek a szabványos HDPE-től eltérő reológiai viselkedést mutatnak, és beállított csavarhőmérséklet-profilokat és nyomásbeállításokat igényelnek.
Tengeralattjáró optikai kábel
A tenger alatti kábeleknek túl kell élniük a mélységet 8000 méter óceánon túli utakon – 80 MPa feletti nyomás. A szálegységet egy hegesztéssel hermetikusan lezárt rézcsőbe helyezik, hogy megakadályozzák a hidrogén bejutását, ami a szálcsillapítás növekedését okozza évtizedek alatt. A nagy szakítószilárdságú acélhuzalok és a polietilén köpenyek rétegeit több menetben hordják fel, amelyek mindegyikéhez saját köpenyes extruder fokozat szükséges. Egyetlen transz-óceáni kábelszakasz gyártása több mint tucat egymás utáni extrudálást foglalhat magában.
Mikro-csatorna és fúvott szálkábelek
A fúvott szálkábeleket úgy tervezték, hogy sűrített levegővel telepítsék előre telepített mikrocsatornákon keresztül, jellemzően 5-10 mm átmérőjű . A kábel külső felületének nagyon alacsony súrlódási tényezőjűnek kell lennie – ezt gyakran úgy érik el, hogy egy csúszós nejlon vagy HDPE külső réteget koextrudálnak finom felületi textúrával a huzalon és a kábelextruderen –, hogy lehetővé tegye a levegővel segített telepítést 1 km-es vagy nagyobb távolságra egyetlen ütéssel. Ez a megközelítés drasztikusan csökkenti az árokásás költségeit az FTTH kiépítésénél.
A gyári dobtól a telepített hálózatig: utolsó lépések
Az összes bevonat és tesztelés után a kész száloptikai kábelt fa vagy műanyag dobokra tekerik fel szabványos szállítási hosszban. A laza csöves kültéri kábelek szokásos tekercshosszai a következők 2 km, 4 km és 6 km . Minden dobon fel van tüntetve a kábel típusa, a szálak száma, a szál típusa (OS2, OM4 stb.), a dob hossza, valamint a gyártás dátuma és műszaka – mindez visszavezethető az egyedi vonótorony futásáig és az előgyártmány-tételig.
A gyári átvételi teszt (FAT) ebben a szakaszban magában foglalja az OTDR-tesztet minden szálon minden dobon, hogy teljes csillapítási nyomot hozzon létre. Ezt a nyomkövetést archiválják és a kábellel együtt szállítják, hogy referenciaként szolgáljon, amelyhez a helyszínen mért OTDR-eket a telepítés után össze lehet hasonlítani, így könnyen azonosítható a húzás vagy árokásás során keletkezett sérülés.
A csatlakoztatást – gyárilag polírozott csatlakozók rögzítését a szálvégekre – opcionálisan a kábelgyárban vagy a telepítési helyen végezzük. A gyárilag polírozott csatlakozók kisebb behelyezési veszteséget érnek el 0,2 dB 50 dB-nél nagyobb visszatérési veszteséggel APC (szögletes fizikai érintkezés) felületeknél, olyan teljesítmény, amelyet nehéz következetesen megismételni terepi körülmények között.
Gyakran Ismételt Kérdések
Milyen alapanyagból készül az optikai kábel?
Maga az optikai szál ultratiszta szilícium-dioxid üvegből (szilícium-dioxid, SiO₂) készül, a törésmutató beállításához olyan dópoló anyagokkal, mint a germánium-dioxid. A védőbevonatok, a puffercsövek és a köpeny különféle hőre lágyuló műanyagokból, például akrilátból, PBT-ből, PVC-ből, HDPE-ből, PVDF-ből vagy LSZH-vegyületekből készülnek, és mindezt extrudáló berendezéssel dolgozzák fel.
Mennyire vékony egy optikai szál az emberi hajhoz képest?
Egyetlen optikai szál húzás után külső átmérője: 125 mikrométer (0,125 mm) , ami nagyjából egy átlagos emberi hajszál átmérője. Maga az üvegmag – a fényt hordozó rész – mindössze 9 µm széles egymódusú szálban, körülbelül egytizede a hajszál szélességének.
Mit csinál a huzal- és kábelextruder az optikai kábelek gyártásában?
A huzal- és kábelextruder megolvasztja a hőre lágyuló vegyületet, és folyamatos, pontosan méretezett rétegként hordja fel az optikai szál vagy kábelmag felett. A száloptikai gyártás során az extrudereket több szakaszban használják: szoros pufferbevonatot képeznek az egyes szálak körül, laza puffercsöveket készítenek, amelyek szálcsoportokat tartalmaznak, és felhelyezik a kábel külső köpenyét. Az extrudernek szigorú hőmérséklet- és sebességszabályozással kell működnie, hogy elkerülje a benne lévő érzékeny optikai szálak károsodását.
Mennyi ideig tart az optikai kábel gyártása?
Az előforma gyártása tételenként több naptól egy hétig tart. A 15–25 m/s sebességű szálhúzás azt jelenti, hogy egyetlen 5000 km-es száltekercs nagyjából 60–90 órányi folyamatos húzótorony működést igényel. A másodlagos feldolgozás, a sodrás és a bevonat további napokat ad hozzá. A teljes ciklusidő a nyersanyagoktól a kész dobig jellemzően két-négy hét szabványos kültéri lazacsöves kábelhez.
Üveg helyett műanyagból is lehet optikai kábelt készíteni?
Igen. A műanyag optikai szál (POF) PMMA-t (polimetil-metakrilát) vagy fluorozott polimert használ magként és burkolóanyagként. A POF sokkal nagyobb maggal (akár 1 mm-ig) és sokkal nagyobb csillapítással (körülbelül 150-200 dB/km 650 nm-en) rendelkezik a szilícium-dioxid szálhoz képest, így rövid, 50 méter alatti futásokra korlátozódik – jellemzően autóipari hálózatok, otthoni A/V rendszerek és ipari szenzorok, ahol a könnyű lezárás meghaladja az alacsony csillapítás szükségességét.
Mi az LSZH és miért számít az optikai kábelekben?
Az LSZH a Low Smoke Zero Halogen rövidítése. Olyan köpenyanyagokat ír le, amelyek tűznek kitéve minimális füstöt és halogéngázt (például PVC-ből származó klórt) nem termelnek. Ez számít olyan zárt terekben, mint a tranzit alagutak, kórházak és irodaházak, ahol a kábelek égéséből származó mérgező füst komoly evakuálási veszélyt jelent. Az LSZH köpenyek felhordása nagyobb viszkozitású, töltőanyaggal töltött keverékekhez konfigurált huzal- és kábelextruderrel történik, és a kábeleknek meg kell felelniük az IEC 60332-3, IEC 61034 és IEC 60754 tesztsorozat követelményeinek.
 Összefüggő Termékek











