 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Hogyan készül az optikai kábel: a rövid válasz
Az optikai kábelt úgy készítik el, hogy ultratiszta szilícium-dioxid üveget hajszálvékony szálakba, úgynevezett optikai szálakba húznak, védőpolimer rétegekkel vonják be, magszerelvénybe kötik őket, végül pedig egy külső köpenyt extrudálnak a teljes szerkezet köré huzal- és kábelextruder segítségével. Az eredmény egy olyan kábel, amely fénysebességgel képes adatokat továbbítani több tíz kilométeres távolságon, gyakorlatilag jelveszteség nélkül.
A teljes gyártási folyamat több, szigorúan ellenőrzött lépést ölel fel – a szilícium-dioxid előformák kémiai gőzleválasztásától a 2000 °C feletti szálhúzó tornyokig, a burkolási sorokig, ahol huzal és kábel extruder 1000 méter/perc sebességet meghaladó sebességgel alkalmaz polimer bevonatokat . Minden szakasz precíziós felszerelést, szigorú tűréshatárokat és szigorú minőség-ellenőrzést igényel.
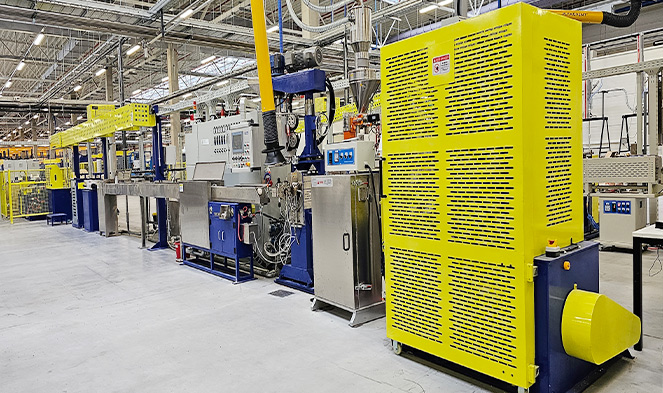
Nyersanyagok: valójában miből készül az optikai kábel?
Az optikai szál minden kábel szívében rendkívüli tisztaságú szilícium-tetrakloriddal (SiCl4) vagy szilícium-dioxiddal (SiO₂) kezdődik – jellemzően 99,9999% vagy annál jobb. Még egyetlen fémszennyeződés is milliárdos részarányban szórhatja a fényt és ronthatja az átvitel minőségét. A szilícium-dioxid mellett adalékanyagokat, például germánium-dioxidot (GeO₂) adnak a maghoz, hogy a törésmutatója valamivel a burkolat törésmutatója fölé emelkedjen, így létrejön a teljes belső visszaverődés, amely a fényt a szál belsejében tartja.
Az üvegen kívül a kész kábel számos más anyagkategóriát is tartalmaz:
- Elsődleges bevonat: Puha, UV-re keményedő akrilát, amelyet közvetlenül az üvegre visznek fel, hogy tompítsa a mikrohajlásokat és megvédje a felületet a nedvességtől.
- Másodlagos bevonat: Egy keményebb akrilát réteg, amely mechanikai szilárdságot és kopásállóságot biztosít a szálnak.
- Puffercsövek vagy szoros puffer: A laza csöves kialakítások géllel töltött PBT (polibutilén-tereftalát) csöveket használnak; a szorosan pufferelt kiviteleknél nejlont vagy PVDF-et használnak, amelyet közvetlenül a szálra extrudálnak.
- Erőtagok: Aramid fonal (Kevlar), üvegerősítésű műanyag (GRP) rudak vagy acélhuzal a kábel típusától és alkalmazásától függően.
- Külső kabát: Huzal- és kábelextruderrel felhordott és a telepítési környezet alapján megválasztott, alacsony füsttartalmú, nulla halogén (LSZH) polietilén, PVC vagy poliuretán.
Ezeknek az anyagoknak a konkrét kombinációja határozza meg, hogy a késztermék beltéri patch kábel, közvetlen eltemetett kültéri kábel, páncélozott tengeralattjáró kábel vagy lángálló felszálló kábel.
Első szakasz: Az üvegelőforma gyártása
Minden az előformával kezdődik – egy tömör üvegrúddal, jellemzően 1–1,5 méter hosszú és 50–150 mm átmérőjű, amelynek keresztmetszeti profilja a kész szál pontos felnagyított mása. A magátmérő és a burkolatátmérő aránya az előformában a húzás során hűen megmarad, így minden ebben a szakaszban meghozott méretdöntés egészen a végtermékig terjed.
Módosított kémiai gőzleválasztás (MCVD)
Az MCVD-eljárás során egy forgó szilícium-dioxid csövet egy üvegmegmunkáló esztergagépbe szerelnek. A gáznemű prekurzorokat - SiCl4, GeCl4, POCl3 és oxigén - az egyik végébe táplálják, míg a hidrogén-oxigén fáklya áthalad a külső oldalon. A gázok 1600°C körül reagálnak, és koromrészecskéket raknak le a cső belső falán. A fáklya minden egyes menete egy kissé eltérő összetételű üvegréteget rak le, rétegről rétegre felépítve a fokozatos indexű magot. Több száz áthaladás után a cső magas hőmérsékleten szilárd előforma rúddá összeesik.
Külső gőzleválasztás (OVD) és gőzaxiális leválasztás (VAD)
Az OVD és a VAD a domináns módszerek, amelyeket olyan nagy gyártók alkalmaznak, mint a Corning és a Fujikura. Az OVD-ben egy forgó tüske áthalad egy lánghidrolízis égőn; A SiCl4 és a GeCl4 hidrogénnel és oxigénnel reagálva szilícium-dioxid-kormot raknak le a tüske külső oldalán. A lerakódás után a tüskét eltávolítják, és a porózus koromdarabot klóratmoszférájú kemencében szinterelik, hogy kiűzzék az OH-ionokat (amelyek a vízcsúcs csillapítását okozzák), majd buborékmentes üvegelőformává konszolidálják. A VAD axiálisan lerakja a kormot egy forgó magrúd végére, így az előforma folyamatosan nő – ez a formátum megfelel a nagy mennyiségű gyártásnak, mert nagyon hosszú előformákat készít megszakítás nélkül. Egyetlen nagy OVD vagy VAD előforma több mint 3000 km kész szálat tud készíteni.
Második szakasz: A szál rajzolása rajztoronyra
A szálhúzó torony az egyik legszembetűnőbb berendezés minden optikai szál üzemben. Általában 10-20 méter magas, és függőlegesen betáplálja az előformát egy grafitálló kemencébe vagy cirkónium-oxid indukciós kemencébe, ahol a csúcs kb. 2000-2200°C . Ezen a hőmérsékleten az üveg meglágyul, és a gravitáció hatására egy vékony szál – az úgynevezett „nyakú szál” – leesik, és a torony alján lévő kapaszkodó rögzíti.
A kapaszkodó szabályozza a húzási sebességet, amely az elsődleges változó a szál átmérőjének szabályozására. A modern rajztornyok sebességgel működnek 1500-2500 méter percenként , és egy közvetlenül a kemence alatt elhelyezett lézermikrométer folyamatosan méri a szál átmérőjét – jellemzően ±0,1 µm-en belül tartva azt a 125 µm-es burkolat célátmérőjétől. Ha az átmérő eltolódik, a vezérlőrendszer ezredmásodperceken belül valós időben állítja be a húzási sebességet.
Inline bevonat alkalmazása
Közvetlenül az átmérőmérési pont után a csupasz üvegszál áthalad egy kettős bevonatú szerszámon, ahol folyékony UV-sugárzással keményedő akrilátot visznek fel két koncentrikus rétegben egyidejűleg - a puha elsődleges bevonatot nagyjából 190-200 µm külső átmérővel, a keményebb másodlagos bevonatot pedig körülbelül 245-250 µm-re hozza. A bevont szál ezután UV-lámpákon halad át, amelyek a másodperc töredéke alatt kikeményítik mindkét réteget. Ez a soron belüli bevonatolási lépés kritikus: a csupasz szilikaüveg nagyon nagy szakítószilárdsággal rendelkezik (akár 700 kpsi), de rendkívül érzékeny a légkör nedvességéből és kezeléséből adódó felületi sérülésekre. A polimer bevonat az üveg megszilárdulásának pillanatától védi ezt a felületet.
A bevonattal ellátott szálat tekercsekre tekerik fel, amelyek 25 km-től több mint 100 km-ig terjedő szálat tartalmaznak, a tekercs méretétől és száltípusától függően. Ezután minden tekercset alávetnek egy próbatestnek, ahol a szálat egy irányított húzóterhelést – jellemzően 100 kpsi-t – kifejtő feszítőrendszeren keresztül húzzák át annak ellenőrzésére, hogy nincsenek-e gyenge pontok a teljes hosszon.
Harmadik szakasz: A szálak színezése, pufferelése és sodrása
A próbát követően az egyes szálakat UV festékfestő vonallal színkódolják, amely vékony réteg pigmentált UV-keményedő tintát visz fel a másodlagos bevonat felületére. A szabványos színsor a TIA-598 (vagy nemzetközileg IEC 60304) szerint történik: kék, narancssárga, zöld, barna, pala, fehér, piros, fekete, sárga, ibolya, rózsa, aqua – minden 12 szálból álló csoportnál megismétlődik a nagyszámú kábelekben. Ez a színkódolás az egyetlen módja annak, hogy azonosítsuk az egyes szálakat a 96, 144, 288 vagy akár 3456 szálat tartalmazó kábelekben.
Laza cső kontra szoros puffer konstrukció
A következő nagy folyamatválasztás az, hogy a szálakat hogyan csomagolják a kábelszerkezeten belül. In laza csőszerkezet 6-12 szálból álló csoportokat helyeznek el a szálköteg átmérőjének 1,5-3-szoros belső átmérőjű kis PBT vagy PP csövekbe. A csőben található szálhossz (EFL) – jellemzően 0,2–0,5%-kal hosszabb szálhossz, mint a csőhossz – lehetővé teszi, hogy a szálak feszültség nélkül meghajljanak, ahogy a kábel tágul vagy összehúzódik a hőmérséklet hatására. A géllel töltött laza csövek további nedvesség- és hidrogénblokkolást biztosítanak. Ez a konstrukció dominál a kültéri OSP (outside plant) kábeleknél.
In szoros puffer konstrukció , egy hőre lágyuló anyagot – jellemzően nylon 12-t vagy PVDF-et – közvetlenül minden bevont szálra extrudálnak, így a szálcsomag mérete 900 µm. Ezt a műveletet egy precíziós keresztfejű szerszámmal ellátott huzal- és kábelextruder végzi, miközben a pufferréteg koncentrikusságát ±25 µm-en belül tartja. A szorosan pufferelt szálak könnyebben lezárhatók, így ez a beltéri elosztó- és helyiségkábelek építési szabványa.
Miután az egyes szálakat vagy laza csöveket elkészítették, bolygó- vagy SZ-sodrógéppel egy központi szilárdsági elem köré sodrják össze. Az SZ sodrás – ahol a fektetési irány időnként megfordul – előnyös, mert lehetővé teszi a középső fesztávhoz való hozzáférést a teljes kábel letekerése nélkül.
| Funkció | Laza cső | Tight Buffer |
|---|---|---|
| Tipikus alkalmazás | Kültéri OSP, légi, közvetlen temetés | Beltéri, felszálló, elosztó |
| Rostszám tartomány | Akár 3456 szál | Jellemzően 2-144 szál |
| Hőmérséklet tartomány | –40°C és 70°C között | –20°C és 60°C között (tipikus) |
| Nedvesség elleni védelem | Kiváló (gél vagy száraz vízzáró) | Mérsékelt (kabátra támaszkodik) |
| Könnyű felmondás | Gél tisztítást igényel | Gyors, tiszta |
| Puffer-extrudáló berendezés | Csőextruder (nagyobb szerszám) | Precíziós huzal- és kábelextruder |
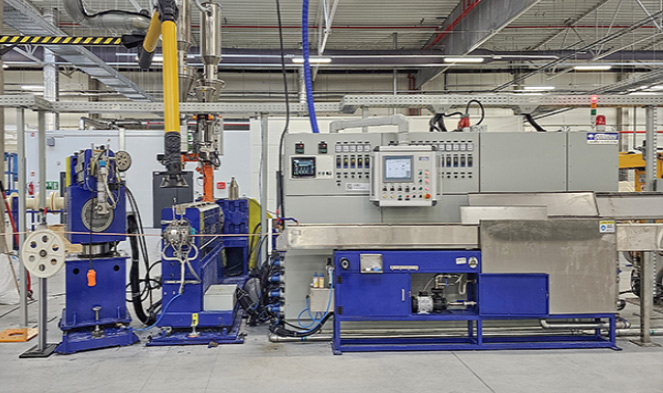
Negyedik szakasz: Burkolat drót- és kábelextruderrel
A köpenyezés az utolsó nagy gyártási szakasz, ahol a huzal- és kábelextruder technológia a leglátványosabb szerepet tölti be. A sodrott kábelmag – központi szilárdsági tagjával, puffercsövekkel vagy szorosan pufferelt szálakkal, vízzáró szalaggal vagy fonallal és bármilyen páncélzattal – egy extrudáló keresztfejen halad át, ahol az olvadt hőre lágyuló műanyagot egyenletesen hordják fel a teljes kerületen.
Hogyan működik az extruder
A száloptikai köpenyezéshez használt huzal- és kábelextruder alapvetően egycsavaros vagy kétcsavaros képlékenyítő gép. A fűtött hordóban forgó csavar megolvasztja és homogenizálja a garatból betáplált polimer pelleteket. A csavar geometriája – beleértve a kompressziós arányt, az adagolózóna hosszát és az L/D arányt (általában 24:1 és 30:1 között köpenyalkalmazásoknál) – a feldolgozott polimerhez igazodik. A különböző köpenyanyagok jelentősen eltérő feldolgozási feltételeket igényelnek:
- HDPE (nagy sűrűségű polietilén): Feldolgozási hőmérséklet 180-230°C; kiváló nedvesség- és UV-állóság; antennakábelekben és közvetlen temetésben használt kábelekben.
- LSZH (Low-Smoke Zero-Halogén): Feldolgozási hőmérséklet 170-210°C; kötelező alagutakban, adatközpontokban és középületekben; gondos csavartervezést igényel, mert az LSZH vegyületek gyakran viszkózusabbak és hőérzékenyebbek, mint a PE.
- PVC: Feldolgozási hőmérséklet 160-190°C; alacsony költségű, rugalmas, égésgátló; általában beltéri kábelekhez használják.
- Poliuretán (TPU): Feldolgozási hőmérséklet 190-220°C; kiemelkedő kopásállóság és rugalmasság hideg hőmérsékleten; ipari és katonai alkalmazásokban használják.
- Nylon (PA12): Feldolgozási hőmérséklet 220-250°C; magas vegyszerállóság; ahol lehetséges az üzemanyag vagy az olaj kitettsége.
Az extruder hengerének végén lévő keresztfejű szerszámszerelvény egy csúcsot (vagy vezetőcsövet, nyomószerszám konfigurációk esetén) helyez el, amelyen a kábelmag áthalad, körülvéve a szerszámfelülettel, amelyen keresztül az olvadt polimer átfolyik, és rá van formálva a kábelre. A köpeny falvastagságát a vonal sebessége és az extruder teljesítménye közötti egyensúly szabályozza (kg/óra) , és a modern vonalak zárt hurkú átmérőmérést használnak – lézeres vagy röntgenvastagságmérőket –, amelyek visszacsatolják az extruder meghajtót és a lehúzó hajtóművet, hogy a specifikációkat ±0,1 mm-en vagy annál szűkebb határokon belül tartsák.
Hűtés és Caterpillar Haul-Off
Közvetlenül a keresztfej után a köpenyes kábel egy – jellemzően 8-15 méter hosszú – vízvályúba kerül, ahol lehűtik. A hűtési sebesség befolyásolja a félkristályos polimerek, például a HDPE kristályosságát, és közvetlenül befolyásolja a köpeny mechanikai tulajdonságait. Nagyon nagy vezetéksebesség (200 m/perc felett) esetén a kényszerített vízpermet vagy a vákuum által támogatott hűtővályúk biztosítják a megfelelő hőelvonást. A lánctalpas lehúzó (szíj típusú vontatóegység) finoman megragadja a kábelt, hogy fenntartsa a feszültséget és a vonalsebességet anélkül, hogy összenyomná a benne lévő érzékeny optikai szerkezetet.
Kétrétegű burkolat és páncélozott kábelek
Sok kültéri vagy páncélozott kábelhez két vezeték és kábelextruder átvezetés szükséges. Az első lépésben egy belső köpeny (gyakran PE) kerül a sodrott magra. A kábel ezután áthalad egy hullámos acélszalagos (CST) páncélozási egységen vagy reteszelt alumínium páncélegységen, mielőtt belépne egy második extruderbe, amely a külső burkolatot rögzíti. Ez a tandem extrudersor 50-80 méter teljes hosszban nyúlhat át, és 30-80 m/perc sebességgel képes kész páncélozott optikai kábel előállítására.
A tengeralattjáró kábelek esetében a folyamat még bonyolultabb: akár hat réteg huzalpáncélzat (bolygósodrógépek által alkalmazott egyedi acélhuzalok) is hozzáadható, és minden huzalrétegnek saját ágyazóanyag-extrudálási áthaladása szükséges közte és a következő huzalréteg között.
Kritikus berendezések a száloptikás kábelköpeny-vezetéken
A komplett optikai kábelköpeny-sor számos, összehangolt sorrendben működő gépet integrál. Az egyes funkciók megértése segít tisztázni, hogy a huzal- és kábelextruder és perifériás berendezései miért olyan központi szerepet töltenek be a kábelminőség szempontjából.
- Kifizető állvány: Megtartja a kábelmag orsót, és ellenőrzött feszültség mellett kifizeti a magot – a túl sok feszültség megterhelheti a benne lévő szálakat; túl kicsi megereszkedést és átmérőváltozást okoz.
- Előmelegítő: Megszárítja és felmelegíti a kábelmag felületét, mielőtt az extruder keresztfejébe kerülne, javítva a köpeny és a kábelmag közötti tapadást.
- Egycsavaros huzal- és kábelextruder: A magfeldolgozó gép 5–7 szakaszban egyedileg szabályozott hordózónákkal, 10–120 ford./perc sebességgel meghajtó hajtóművel és a vágófejen található olvadéknyomás-érzékelővel a folyamatfelügyelethez.
- Keresztfejű szerszám: Precíziós megmunkálású acélszerelvény, amely a kábelmagot a polimeráramhoz igazítja. A szerszám koncentrikussága – hogy a köpeny milyen pontosan van a kábel közepén – közvetlenül meghatározza a mechanikai teljesítményt és az elektromos tulajdonságokat.
- Lézeres átmérő: Érintkezés nélküli mérés 2000 pásztázás/másodperc sebességgel, valós időben érzékeli az átmérő változásait, és korrekciós jeleket küld a lehúzási sebesség vezérlésére.
- Vízvályú hőmérsékleti zónákkal: Pontos kioltásszabályozás a kristályosság kezeléséhez; gyakran két zóna – egy forró zóna a felületi süllyedésnyomok megelőzésére, majd egy hideg zóna a gyors megszilárdulás érdekében.
- Hernyó kiszállítás: Kettős vagy négy szalagos kivitel pneumatikus nyomásszabályozással a zúzódás elkerülése érdekében; meghajtja a vezeték teljes sebességét és az ellennyomást az extruderrel szemben.
- Szikratesztelő (réz hibrid kábelekhez): Nagy feszültséget alkalmaz a kabátban lévő tűlyukak észlelésére; nem szükséges a teljesen dielektromos szálas kábelekhez, de páncélozott kábelekhez használják, ahol a köpenynek elektromosan le kell szigetelőnek lennie.
- Felvétel keresztirányú tekercseléssel: A kész kábelt a szállítási orsókra vagy dobokra tekercseli fel precíz mozgásszabályozással, hogy megakadályozza a tekercs sérülését vagy a szálak mikroelhajlását az egyenetlen orsónyomás miatt.
Ezen alkatrészek közül a huzal- és kábelextruder az az elem, amelyet a kábelgyártók leggyakrabban határoznak meg és fejlesztenek, mivel a csavarok és a hengerek kopása idővel közvetlenül rontja az olvadék minőségét, a kimeneti konzisztenciát és a burkolat egyenletességét. A neves extrudergyártók csavarkopási határértékeket tesznek közzé – általában nem engedik meg a csatornamélység 5%-nál nagyobb csökkentését csere előtt –, és sok kábelgyártó 3–5 évente ütemezi a hordó/csavar átépítését az anyag koptatóképességétől függően.
Száloptikai kábeltípusok és különböző gyártási megközelítéseik
Nem minden optikai kábel készül ugyanúgy. A végfelhasználói környezet jelentős különbségeket eredményez a gyártási lépések között, milyen anyagok áramlanak át a huzal- és kábelextruderen, és mennyire szigorúak a tűréshatárok.
Egymódusú vs. multimódusú optikai kábelek
Az egymódusú szál (SMF) magátmérője mindössze 8–10 µm – nagyjából egytizede az emberi hajszál szélességének –, a burkolat pedig 125 µm. Az SMF gyártása megköveteli a mag és a burkolat közötti koncentricitás (általában ≤0,5 µm eltolás) és a mag körkörösségének szigorúbb ellenőrzését az előforma gyártása és húzása során. A többmódusú szál (MMF) az OM1-től OM5-ig terjedő kategóriákban kapható, 50 vagy 62,5 µm magátmérővel; az OM3/OM4/OM5 szál fokozatos indexű profilja megköveteli a GeO₂ adalékanyag gradiensének nagyon pontos összetételének szabályozását az előforma leválasztása során. A kábel felépítése mindkét száltípus körül azonos lehet; maga a szál az, ahol a legfontosabb különbségek vannak.
Szalagkábel gyártás
Nagy sűrűségű szalagos optikai kábel – amelyet széles körben használnak adatközponti összeköttetésekben és központi irodai alkalmazásokban – 4, 8 vagy 12 különálló színes szálat köt egymás mellé egy lapos mátrixba UV-sugárzással keményedő szalagmátrix anyag segítségével. A szalagozógép pontosan szétválasztja és megfeszíti az egyes szálakat, amikor azok belépnek egy lapos szerszámba, ahol mátrixanyagot alkalmaznak és UV-keményítenek. Ezután több szalagot egymásra raknak, és egy hornyolt magú vagy központi csöves kábelszerkezetbe helyezik. A 288 szálas szalagkábel külső átmérője 12 mm-nél kisebb lehet 18–22 mm-hez képest egy hasonló, sodrott laza csöves kialakításnál. A szalagkábelek burkolási lépése ugyanazt a huzal- és kábelextruder technológiát alkalmazza, mint a hagyományos kábelek, de a mag-szerelvény jelentősen merevebb, és nagyobb feszültségfigyelést igényel a kifizető állványon.
Hajlításra érzéketlen szálas (BIF) kábelek
A hajlításra érzéketlen szál ITU-T G.657-ként szabványosítva, árok-rásegített vagy nanostrukturált burkolatot tartalmaz, amely drámaian csökkenti a makrohajlítási veszteségeket. A BIF-fel épített kábelek – különösen a G.657.A2 és G.657.B3 minőségűek – elviselik az 5 mm-es sugarú hajlításokat, és 1550 nm-en 0,1 dB-nél kisebb veszteséggel járnak. Ezek a kábelek gyakoriak az FTTH (fiber to the home) ejtőkábelekben, amelyeket védőcső íveken, ajtókeretek körül és szűk belső vezetékeken vezetnek át. A BIF előforma gyártása bonyolultabbá teszi (különböző törésmutatókkal rendelkező további burkolórétegek), de az ezt követő kábelgyártási folyamat – beleértve az extruder-köpenyezést is – lényegében ugyanaz, mint a szabványos SMF-kábeleknél.
Minőségellenőrzés a gyártási folyamat során
Az optikai kábelek gyártása során a minőség-ellenőrzés nem egy utolsó lépés, hanem a gyártás minden szakaszába beépül. Ezen ellenőrzések bármelyikének kihagyása vagy gyengítése olyan kábeleket eredményez, amelyek átmennek a kezdeti teszteken, de a terepen idő előtt meghibásodnak, ahol a javítási költségek eltörpülnek az eredeti kábel vételárához képest.
Rostszintű tesztelés
A húzótornyot elhagyó száltekercseket a következőkre tesztelik:
- Csillapítás: OTDR-vel (optikai időtartomány reflektométerrel) mérve 1310 nm-en és 1550 nm-en is. A szabványos SMF-nek ≤0,35 dB/km-nek kell lennie 1310 nm-en és ≤0,20 dB/km-nek 1550 nm-en ITU-T G.652.D-nként.
- PMD (polarizációs módú diszperzió): Kritikus a nagy sebességű koherens átviteli rendszerek számára; kapcsolat tervezési értékeként van megadva (pl. ≤0,20 ps/√km a G.652.D esetén).
- Geometria: Módmező-átmérő, burkolatátmérő, magburkolat koncentrikussága és burkolat nem körkörössége – mindezt a rajztoronyban lévő automatizált videoellenőrző rendszerek mérik.
- Bizonyító teszt: 100 kpsi minimális húzó terhelés a teljes orsóhossz mentén, hogy kiszűrje a gyenge szakaszokat.
Kábelszintű tesztelés
A köpenyezés után a kész kábeltekercs az IEC 60794-1 és a vonatkozó IEC 60794-x sorozat szabványai, vagy az észak-amerikai piacra vonatkozó ANSI/ICEA megfelelői által meghatározott átfogó tesztsorozaton esik át:
- Szakító terhelés: A kábelt a névleges beépítési terhelésre, majd a próbaterhelésre kell húzni; a csillapítás növekedésének 0,1 dB alatt kell maradnia a töltés alatt, és vissza kell térnie az alapvonalra a feloldás után.
- Ütésállóság: A lapos lemez névleges nyomóerőt fejt ki (pl. 2200 N/100 mm tipikus OSP-kábeleknél); A csillapítást valós időben ellenőrzi egy elindított fényforrás és teljesítménymérő.
- Hajlítási teszt: A kábel egy meghatározott átmérőjű tüske körül van körbevezetve; szabványos OSP-kábeleknél ez a kábel külső átmérőjének 20-szorosa.
- Hőmérséklet-ciklus: A kábeltekercseket –40°C és 70°C között tesztelik (vagy szélesebb tartományban speciális kábelek esetén); a csillapítást alacsony és magas hőmérsékleti szélsőségeknél mérik.
- Víz behatolása: Egy 1 méteres kábelszakaszt 1 m-es hidraulikus fejnek vetünk alá 24 órán keresztül; víz nem hatolhat túl a vizsgálati szakasz végein.
- Köpeny vastagsága és OD: A kábelvégekről levágott keresztmetszeteket kalibrált optikai mikroszkóp alatt mérik, hogy ellenőrizzék a köpeny falának egyenletességét – ez az extruder folyamatszabályozásának közvetlen mutatója.
Egyes ügyfelek minden tekercsben minden szálra 100%-os OTDR mérést adnak meg a szállítás előtt – ez a gyakorlat a távközlési szolgáltatók beszerzésében. Ez a végpontok közötti OTDR nyomkövetés egy alaprekordot is létrehoz, amely évekkel később használható a terepi hibák diagnosztizálására.
A száloptikai kábel teljesítményét és élettartamát befolyásoló kulcstényezők
A gyártási folyamaton belüli események megértése megmagyarázza, hogy bizonyos kábelek miért teljesítenek jobban a terepen, és miért nem választható el a kábel hosszú távú megbízhatóságától a megfelelő extruder-beállítás – anyagválasztás, hőmérsékleti profil, csavar kialakítása.
Hidrogén sötétedés
Az acélhuzal páncéljának elektrolitikus korróziója vagy a gélvegyületek és polimer bevonatok lebomlása következtében keletkező hidrogén bediffundálhat az üvegszálba, és a szilícium-dioxid rács hibáival reagálva Si-OH (szilanol) kötéseket hoz létre, amelyek elnyelik az infravörös fényt – ezt a jelenséget hidrogénsötétedésnek nevezik. Az elsődleges gyártási védelem a víz szigorú eltávolítása minden gél- és polimerrendszerből (ezért a vízzáró csöveket és a minőségi gélkészítményeket 10 ppm alatti víztartalomnál írják elő), valamint a szén- vagy hermetikus bevonatok használata magán a szálon a legigényesebb környezetben. A huzal- és kábelextruder hozzájárulhat vagy csökkentheti ezt a kockázatot: a megfelelően szárított polimer granulátum és a jól szabályozott olvadékhőmérséklet minimálisra csökkenti a nedvesség bejutását a köpeny szerkezetébe.
Mikrohajlítás és makrohajlítás
A mikrohajlítás a szál mikroszkopikus oldalirányú deformációjára utal, amelyet a puffercső falainak, a burkolószalag széleinek vagy a burkolat szabálytalan felületeinek egyenetlen radiális nyomása okoz. Még a nanométeres tartományban lévő deformációk is mérhetően növelik a csillapítást 1550 nm-en. A felületi hullámos burkolatot előállító huzal- és kábelextruder (olyan olvadéktörési hiba, amely túl alacsony olvadékhőmérsékletnél vagy túl magas húzási sebességnél az extruder teljesítményéhez képest) mintás oldalirányú erőket hoz létre a kábelmagban, és mikrohajlítási veszteségeket okozhat, amelyek nem tűnnek fel jóindulatú laboratóriumi vizsgálat során, de a terepen termikus összehúzódáskor nyilvánulnak meg. A makrohajlítás – a kábel túl szűk sugarú körbetekerése – telepítési probléma, de a kisebb hajlítási merevségű kábelek (vékonyabb burkolati falak, kevesebb szilárdságú tag) sérülékenyebbek, így a köpeny kialakítása egy újabb metszéspont az extruderrel felvitt anyagok és az optikai teljesítmény között.
A kültéri kabát anyagok UV lebomlása
Az antennaszálas optikai kábeleknek több évtizedes UV-sugárzásnak kell kiállniuk anélkül, hogy a köpeny megrepedne vagy megrepedne. A HDPE-ben lévő 2–3 tömegszázalékos korom hatékony UV-árnyékolást biztosít, és az ipari szabvány a közvetlen temetési és légkábeleknél. A beltéri használatra szánt kábelek más stabilizátorcsomagokat is használhatnak, de a készítményt jellemzően előre kompaundált pelletként szállítják a kábelgyártónak, aki közvetlenül a huzal- és kábelextruderbe táplálja. Az extruder feldolgozási körülményeinek kompatibilisnek kell lenniük a stabilizátorrendszerrel – a túlzott csavarnyírás vagy a henger hőmérséklete lebonthatja a hosszú távú hőstabilitáshoz nélkülözhetetlen antioxidánsokat, még a napfénynek soha nem kitett kábelekben is.
Száloptikai kábel gyártósor indítása: gyakorlati szempontok
A száloptikai kábelek gyártásába kezdeni – vagy a rézkábelből üvegszálassá terjeszkedni kívánó – gyártó számára a berendezés-befektetés és a folyamatismeret jelentős, de jól meghatározott. A húzótorony és az előformagyártó berendezések jelentik a legnagyobb belépési korlátot (és általában nem indokolt, hacsak nem gyártanak szálat évente több millió kilométeres léptékben). A legtöbb kábelgyártó száloptikát bevett szálgyártóktól vásárol – Corning, Prysmian, Fujikura, Sumitomo, YOFC –, és tőkéjét a kábeltervezésre és a kábelköpeny-berendezésekre összpontosítja.
Vezeték- és kábelextruder kiválasztása száloptikai burkolathoz
A száloptikás kábelköpeny-vonalak legfontosabb berendezési döntése a vezeték és a kábelextruder kiválasztása. A legfontosabb értékelendő paraméterek a következők:
- Csavar átmérője: Száloptikai köpeny-alkalmazások esetén a tipikus csavarátmérők 45–90 mm. A kisebb csavarok (45–60 mm) jobb kimeneti konzisztenciát és anyagreakciót biztosítanak a kis átmérőjű kábelekhez szükséges alacsonyabb átviteli sebesség mellett; A nagyobb csavarok megfelelnek a nagyszámú OSP-kábelek nagy teljesítményű burkolatának.
- L/D arány: A száloptikás köpeny anyagokhoz legalább 24:1 arány javasolt. Az LSZH vegyületeknek különösen előnyös a 28:1 vagy 30:1 L/D arány, amely hosszabb olvasztási és keverési zónákat tesz lehetővé.
- Hajtásrendszer: A váltóáramú szervo- vagy vektorvezérlésű meghajtók biztosítják a fordulatszám-stabilitást (±0,1%), amely a köpenyfal konzisztenciájának fenntartásához szükséges változó vezetéksebesség mellett. Az egyenáramú meghajtókat fokozatosan kivonják az új telepítésekből.
- Hőmérséklet szabályozási zónák: Minimum 5 egymástól függetlenül vezérelt hordózóna plusz keresztfej zóna. A ±1°C-nál jobb stabilitású PID-szabályozók a modern kábelextruder rendszerek alapfelszereltségei.
- Műszerek: Olvadéknyomás-átalakító a szerszámfejnél, olvadékhőmérséklet-szonda a csavar hegyénél, és egy optikai vagy röntgen átmérőjű lefelé – mindez egy vonalvezérlő PLC-be kerül a gyártás nyomon követhetősége érdekében adatnaplózással.
- Anyagkezelés: Gravimetrikus vagy volumetrikus keverő és adagoló egység mesterkeverék hozzáadásához az extruder garat előtt, szárítószárítóval a nedvességre érzékeny anyagokhoz, például nejlonhoz és TPU-hoz.
A megfelelő vezeték- és kábelextruder köré épített, jól meghatározott száloptikás köpenysor 18-36 hónapon belül megtérül a tőkeköltsége azokon a piacokon, ahol erős az üvegszálas telepítési igény, feltéve, hogy a folyamatreceptek, a kezelők képzése és a minőségbiztosítási rendszerek a gyártás felfutása előtt elkészülnek.
Különbség a száloptikai és rézkábel-extruder követelményei között
A már rézhuzal- és kábelextruder-vonalakat üzemeltető gyártók gyakran felteszik a kérdést, hogy ugyanaz a berendezés használható-e száloptikai burkolathoz. A válasz: néha, módosításokkal. Az optikai kábelek sokkal precízebb feszültségszabályozást igényelnek a kifizetődőnél (a belső szálak feszültségének elkerülése érdekében), és a keresztfej-beállítás kritikusabb, mivel nincs olyan elektromos teszt (például folytonosság vagy kapacitás), amely észlelné a szerszám elcsúszását – a köpenyfal eltérése csak mechanikai teszteknél vagy beszerelés utáni hibáknál mutatkozik meg. Ezen túlmenően, ha a meglévő extrudert PVC-feldolgozásra használták, alaposan ki kell öblíteni az LSZH vagy PE vegyületek futtatása előtt a szennyeződés elkerülése érdekében. A száloptikás bevonatokhoz használt, dedikált extrudersorokat – amelyeket nem osztanak meg a rézkábel-gyártással – erősen előnyben részesítenek a minőségtudatos műveleteknél.
Száloptikai kábel szabványok és megfelelőségi követelmények
A távközlési, adatközponti, ipari és katonai piacokon értékesített optikai kábeleknek meg kell felelniük a nemzetközi és regionális szabványok összetett hálójának. A megfelelőség nem kötelező – a nagyobb hálózatüzemeltetők és beszerzési szervek harmadik féltől származó típus-jóváhagyási vizsgálati jelentéseket kérnek a megrendelések leadása előtt, és egyes szabványok (például az LSZH lángteljesítménye az EU középületeiben) törvényileg kötelezőek.
| Szabványos | Hatály | Régió |
|---|---|---|
| ITU-T G.652 | Szabványos SMF characteristics | Globális |
| ITU-T G.657 | Hajlításra érzéketlen SMF FTTH-hoz | Globális |
| IEC 60794-1 | Optikai kábelek vizsgálati módszerei | Globális / EU |
| IEC 60794-3 | Kültéri optikai kábelek | Globális / EU |
| ANSI/ICEA S-87-640 | Optikai szál külső növénykábel | Észak-Amerika |
| TIA-568.3-D | Optikai szálas kábelezési komponens szabvány | Észak-Amerika |
| EN 50399 / IEC 60332 | Láng terjedése és füst kábelekhez | EU (CPR) |
| MIL-PRF-85045 | Száloptikai kábel katonai használatra | USA (védelem) |
Az EU építési termékekről szóló rendelete (CPR) külön említést érdemel, mert közvetlenül szabályozza a köpeny anyagának megválasztását, és így az extruder-eljárás követelményeit az európai épületekben telepített kábelekre vonatkozóan. A CPR alatt a kábeleket Eca-tól (minimális teljesítmény) B2ca-ig, B1ca-ig és Aca-ig (legnagyobb teljesítmény) kell besorolni. A B1ca vagy Aca besorolás eléréséhez rendkívül alacsony hőleadási és füstképződési arányú LSZH vegyületekre van szükség – olyan vegyületekre, amelyek szigorú követelményeket támasztanak a huzal- és kábelextruderrel szemben az olvadékhőmérséklet egyenletessége, a tartózkodási idő szabályozása és a szerszámnyomás-stabilitás tekintetében.
 Összefüggő Termékek











