 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Mit jelent valójában a vezeték és a kábel?
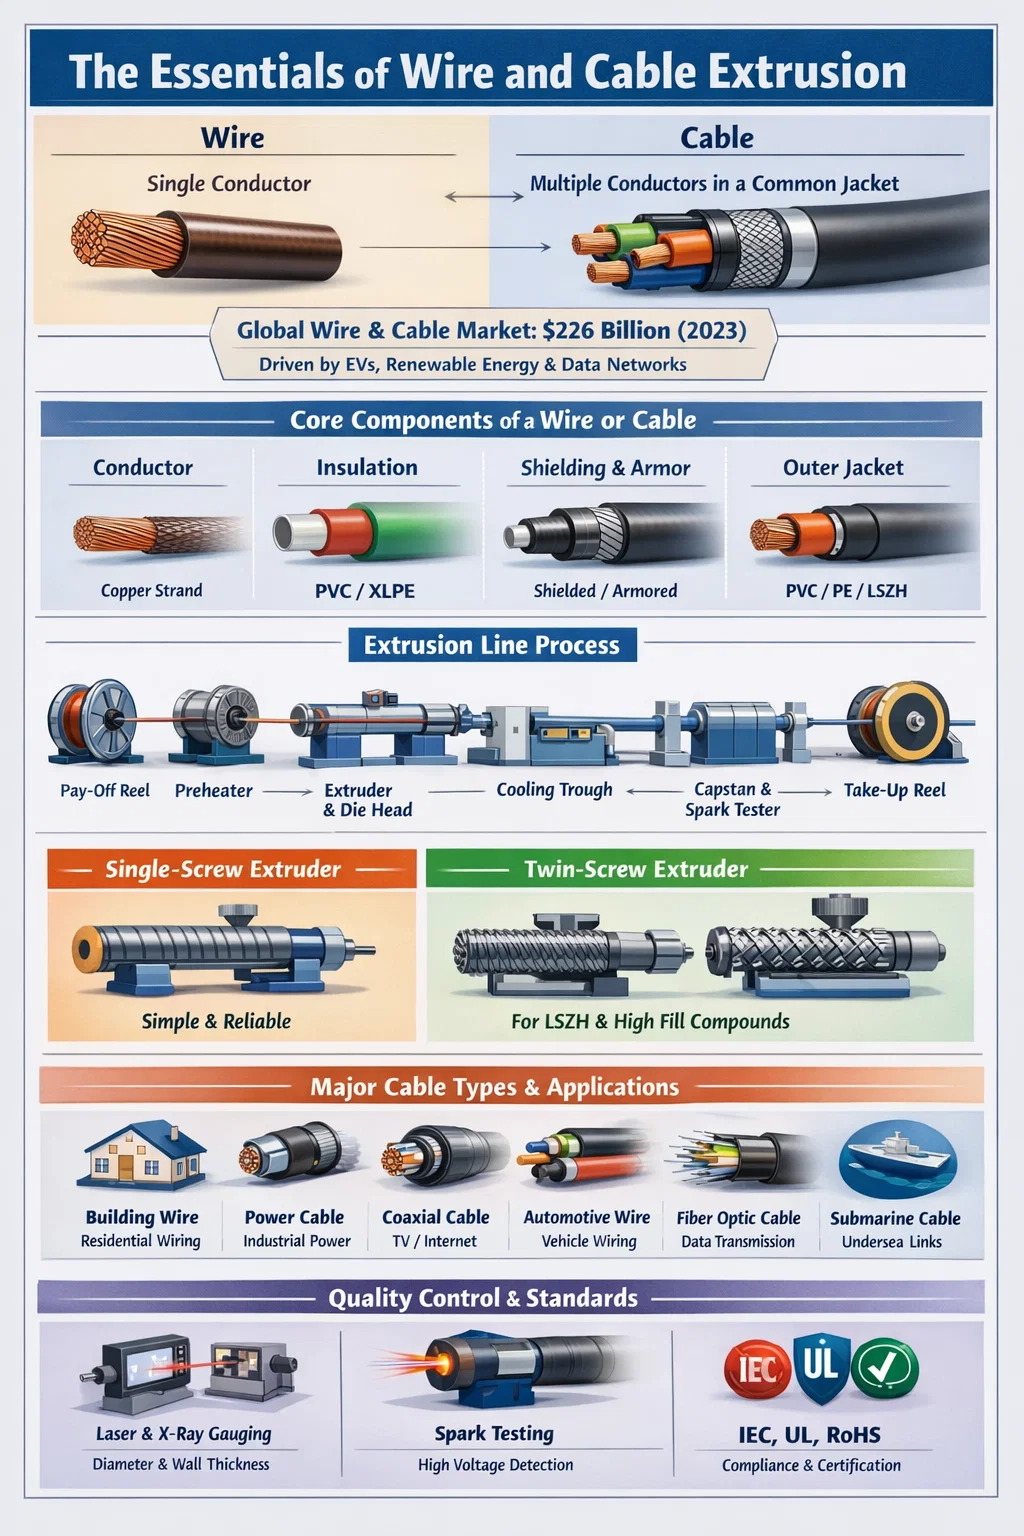
A vezeték és a kábel a modern elektromos infrastruktúra gerincét képezik, de sokan felváltva használják ezt a két kifejezést, ha technikailag különböznek egymástól. A huzal egyetlen vezető – jellemzően fémszál, leggyakrabban réz vagy alumínium –, míg a kábel két vagy több vezetőből álló szerelvény, amelyek egy közös köpenyben vagy köpenyben vannak csoportosítva. Ez a különbségtétel rendkívül fontos a gyártás, a telepítés és a szabályozási megfelelés szempontjából.
Gyakorlatilag csupasz rézhuzal használható a földelésre, míg egy többeres PVC-szigetelésű kábel hordozza az áramot egy lakóépületben. A globális vezeték- és kábelpiacot hozzávetőlegesen értékelték 226 milliárd USD 2023-ban és az előrejelzések szerint az urbanizáció, az elektromos járművek infrastruktúrájának bővítése és a megújuló energiával kapcsolatos projektek miatt folyamatosan növekedni fog. A vezeték és a kábel közötti különbség megértése alapvető fontosságú a megfelelő anyagok, gyártási folyamat és berendezések kiválasztásához – beleértve a megfelelő huzal- és kábelextrudert is.
Alapelemek: Miből áll a vezeték vagy a kábel
Akár egy egyszerű csatlakozóvezetéket, akár egy nagyfeszültségű tápkábelt néz, az alapvető szerkezet egy egységes mintát követ. Mindegyik réteg meghatározott védelmi vagy funkcionális szerepet tölt be.
karmester
A vezető az elektromosan aktív mag. Vezetőképessége (kb. 58 MS/m) miatt továbbra is a réz a domináns anyag, de az alumíniumot széles körben használják a légvezetékekben alacsonyabb költsége és könnyebb súlya miatt. A vezetők lehetnek tömörek vagy sodrottak. A sodrott vezetékek nagyobb rugalmasságot biztosítanak, és olyan alkalmazásokban részesítik előnyben, ahol a kábelek gyakran hajlottak vagy elmozdulnak.
Szigetelés
Szigetelés vesz körül minden vezetőt, hogy megakadályozza az elektromos szivárgást és a rövidzárlatot. A gyakori szigetelőanyagok közé tartozik a PVC (polivinil-klorid), az XLPE (térhálósított polietilén), az LSZH (alacsony füsttartalmú, nulla halogén) és a gumikeverékek. A választás az üzemi feszültségtől, a hőmérséklet-tartománytól és a környezeti feltételektől függ. Az XLPE szigetelés akár 90°C-ig folyamatosan, rövidzárlat esetén pedig 250°C-ig képes ellenállni. , így szabványos a közép- és nagyfeszültségű kábelekben.
Árnyékolás és páncél
Egyes kábelek fémes árnyékolást (rézszalag, alumíniumfólia vagy fonott vezetékek) tartalmaznak az elektromágneses interferencia megakadályozására. A páncélozott kábelek acélhuzalt vagy acélszalagot adnak hozzá a mechanikai védelem érdekében a föld alatti vagy ipari alkalmazásokban.
Külső kabát
A külső köpeny az utolsó védőréteg, amely mindent egyben tart, és ellenáll a nedvességnek, a vegyszereknek, az UV-sugárzásnak és a mechanikai kopásnak. A PVC a legelterjedtebb köpenyanyag világszerte, bár a PE (polietilén) és a TPU (termoplasztikus poliuretán) felhasználása egyre nagyobb a speciális alkalmazásokban.
A vezetékek és kábelek főbb típusai és alkalmazásaik
A huzal- és kábelipar a terméktípusok hatalmas skáláját fedi le. Minden kategória meghatározott elektromos, mechanikai és környezetvédelmi követelményekhez készült.
| Kábel típusa | Tipikus alkalmazás | Szigetelés Material | Feszültség tartomány |
|---|---|---|---|
| Építőhuzal (NM-B, THHN) | Lakossági vezetékek | PVC / Nylon | 600V-ig |
| Tápkábel | Ipari áramelosztás | XLPE / EPR | 1kV – 500kV |
| Koaxiális kábel | TV, internet, RF jel | Hab PE / Szilárd PE | Alacsony feszültség |
| Autóipari huzal | Jármű kábelköteg | PVC / XLPE / TPU | 12V – 800V (EV) |
| Száloptikai kábel | Adatátvitel | LSZH / PE | N/A (optikai) |
| Tengeralattjáró kábel | Tenger alatti áram/adatkapcsolatok | XLPE | Akár 525 kV (HVDC) |
Ezen kategóriák mindegyike speciális extrudálási eljárást igényel, és a használt huzal- és kábelextrudert az anyag viszkozitásához, a szükséges falvastagsághoz és a gyártási sebességhez kell igazítani.
A szerepe a Huzal- és kábelextruder a Gyártásban
A huzal- és kábelextruder a gyártósor központi berendezése. Elsődleges feladata, hogy szigetelést, burkolatot vagy más polimer réteget vigyen fel egy vezetőre úgy, hogy hőre lágyuló vagy hőre keményedő anyagot olvaszt meg, és nagy sebességgel nyomja át egy szerszámon a vezeték körül. Megfelelően konfigurált extruder nélkül lehetetlen állandó falvastagságot, jó tapadást és az olyan szabványok által megkövetelt mechanikai tulajdonságokat elérni, mint az IEC 60228, UL 44 vagy RoHS.
Egy tipikus huzal- és kábelextrudáló sor a következő, egymás után működő alkatrészeket tartalmazza: a csupasz vezetőt tápláló kifizető orsó, előmelegítő, maga az extruder a szerszámfejjel, hűtővályú, hajtómű vagy lehúzó egység, szikravizsgáló a hibák észleléséhez és egy felvevő orsó. Minden állomást pontosan szinkronizálni kell. A vonalsebesség 5%-os eltérése is olyan falvastagság-eltéréseket okozhat, amelyek nem felelnek meg a mérettűrési követelményeknek.
Egycsavaros és ikercsavaros extruderek
A vezeték- és kábelgyártásban a leggyakoribb konfiguráció a egycsigás extruder , amelyet egyszerűsége, megbízhatósága és alacsony karbantartási költsége miatt kedvelnek. Az egycsavaros gépek hatékonyan kezelik a PVC-t, PE-t, XLPE-t és a legtöbb szabványos köpenyanyagot. A csavarok L/D (hossz-átmérő) aránya általában 20:1 és 30:1 között mozog huzal- és kábelalkalmazásoknál.
Az együtt és ellentétes forgású ikercsigás extrudereket akkor használják, ha a vegyület intenzív keverést igényel – például LSZH (low-smoke, zero-halogen) vegyületek előállítása során, amelyek nagy mennyiségű ásványi töltőanyagot, például ATH-t (alumínium-trihidrátot) tartalmaznak. Ezek a töltőanyagok a keverékben meghaladhatják a 60 tömegszázalékot, így az alapos diszperzió kritikus fontosságú az olyan tűzvédelmi szabványok teljesítéséhez, mint az EN 60332.
Tandem és kétrétegű extrudálás
A két különálló polimerréteget igénylő kábeleknél – például egy félvezető réteget és egy szigetelőréteget a középfeszültségű kábelekben – tandem extrudálást (két extruder sorba kapcsolva) vagy háromrétegű koextrudálást (három extruder egyidejűleg egy közös szerszámfejet táplál) alkalmaznak. A hármas koextrudálás biztosítja, hogy a három réteg még forrón legyen ragasztva, ami elengedhetetlen az XLPE kábeleknél, ahol az interfészeknek tisztának és üregmentesnek kell lenniük, hogy megakadályozzák a nagyfeszültségű részleges kisülést.
A vezeték- és kábelextruder legfontosabb műszaki paraméterei
A huzal- és kábelextruder megadásakor, illetve értékelésekor több műszaki paraméter határozza meg, hogy a gép alkalmas-e az adott termékre és teljesítményigényre.
- Csavar átmérője: A 30 mm-től a finom huzalszigeteléshez a 150 mm-es vagy nagyobb vastagságig terjed a nehéz kábelköpenyekhez. A nagyobb csavarátmérők nagyobb áteresztőképességet biztosítanak, de nagyobb meghajtóerőt igényelnek.
- L/D arány: A magasabb L/D arány jobb lágyítást és keveredést tesz lehetővé. PVC esetén a 24:1 és 28:1 közötti arány jellemző; PE és XLPE esetében a 25:1 és 30:1 közötti arány gyakori.
- Csavar fordulatszáma és kimeneti sebessége: A távközlési vezetékek modern nagysebességű extruderei 200 RPM-et meghaladó csavarsebesség mellett is működhetnek, és 1000 m/perc vagy annál nagyobb vezetéksebesség érhető el a kis vezetékek vékonyfalú szigetelésénél.
- Hőmérsékleti zónák: A hordó több, egymástól függetlenül szabályozott fűtési zónára van felosztva (általában 4-8). A precíz zónaszabályozás megakadályozza a hőre érzékeny anyagok, például a PVC termikus lebomlását, amely 200°C felett kezd lebomlani.
- Vágófej kialakítása: A nyomószerszámfejek és a csőszerszámfejek különböző célokat szolgálnak. A nyomószerszámok szoros érintkezést hoznak létre a szigetelés és a vezető között; A csőmatricák kis légrést hagynak maguk után, és ott használják, ahol a szigetelésnek nem szabad a vezetőhöz tapadnia.
- Hajtásrendszer: A zárt hurkú visszacsatolású váltakozó áramú vektoros hajtások ma már alapfelszereltségnek számítanak, ami precíz fordulatszám-szabályozást és 15–25%-os energiahatékonysági javulást tesz lehetővé a régebbi egyenáramú hajtásrendszerekhez képest.
Az anyagválasztás az extruder kialakítását is befolyásolja. A PVC nyírásra érzékeny, és gondos csavargeometriát igényel a helyi túlmelegedés elkerülése érdekében. A CV (folyamatos vulkanizálás) csöveken keresztüli térhálósításra szánt XLPE-t szabályozott olvadékhőmérsékleten kell feldolgozni, hogy megakadályozzák az extruderen belüli idő előtti térhálósodást - ezt a jelenséget "perzselésnek" nevezik.
Keresztkötési technológiák a kábelextrudálásban
A közép- és nagyfeszültségű tápkábeleknél a polietilén szigetelés térhálósítása hőre lágyuló műanyagból hőre keményedővé alakítja, drámaian javítva hőállóságát és hosszú távú elektromos teljesítményét. A huzal- és kábelextrudernek kompatibilisnek kell lennie a választott térhálósítási módszerrel.
Peroxid keresztkötések (CV vonalak)
A legszélesebb körben használt módszer nagyfeszültségű kábelekhez. Miután az extruder felvitte az XLPE vegyületet, a kábel egy nitrogénnel töltött folyamatos vulkanizálási (CV) csövön halad át, magas nyomáson (általában 6-12 bar) és 300°C-ig. A peroxid lebomlik, és kovalens keresztkötéseket képez a polietilén láncok között. Az EHV (extra nagyfeszültségű) kábelek CV-vezetékei 200 méter vagy hosszabbak lehetnek hogy elegendő tartózkodási idő legyen a teljes térhálósodáshoz a lehűlés előtt.
Szilán keresztkötés (Monosil és Sioplas)
Gazdaságosabb módszer kis- és középfeszültségű kábelekhez. A Monosil eljárásban a szilán ojtása egy speciálisan kialakított extruderben történik, és a térhálósítást a kész kábel forró vízbe vagy gőzbe merítésével fejezik be. Így nincs szükség CV-csőre, és kiválóan alkalmas kisebb gyártási mennyiségekhez.
Elektronsugaras (EB) keresztkötés
Vékonyfalú huzalszigetelésre használják autóiparban, repülőgépiparban és katonai alkalmazásokban. Az extrudálás után a kábel egy elektrongyorsítón halad át, amely nagy energiájú elektronokkal bombázza a szigetelést, és vegyszerek használata nélkül térhálósodást okoz. Az EB térhálósítás olyan vezetékeket állít elő, amelyek 150°C-ig vagy magasabb hőmérsékletre alkalmasak, ami fontos az autóipari alkalmazásokhoz hőforrások közelében.
Szigetelés and Jacketing Materials: How They Affect Extruder Selection
Az anyagválasztás közvetlenül meghatározza a szükséges huzal- és kábelextruder típusát és konfigurációját. Mindegyik polimernek más az olvadási viselkedése, a feldolgozási hőmérsékleti ablakok, valamint a nyírásra és a lebomlásra való érzékenységük.
PVC (polivinil-klorid)
A PVC a huzal- és kábeliparban világszerte felhasznált szigetelő- és burkolatanyag több mint 40%-át teszi ki. Költséghatékony, összetett formában égésgátló és könnyen feldolgozható. A feldolgozási hőmérséklet általában 160°C és 190°C között van. A PVC-keverékek Shore A keménységi értékek széles tartományában állnak rendelkezésre (60-tól a rugalmas minőségekhez 95-ig merev típusokhoz). A PVC-hez használt csavarok általában alacsony nyomásúak, hogy elkerüljék a túlzott nyíróhőt.
PE és HDPE
A polietilén kiváló dielektromos tulajdonságokkal és nedvességállósággal rendelkezik, így a távközlési kábelek és a földalatti elosztókábelek szabványos választása. A HDPE köpenyek gyakoriak a középfeszültségű kábeleken és az optikai kábeleken a merevség és a vegyszerállóság kombinációja miatt. A PE feldolgozási hőmérséklete 180°C és 230°C között van az olvadási indextől függően.
LSZH Vegyületek
Az alacsony füsttartalmú, zéró halogén anyagok használata kötelező olyan alkalmazásokban, mint az alagutak, középületek és haditengerészeti hajók, ahol a PVC égéséből származó mérgező füst életveszélyes lehet. Az LSZH vegyületek jellemzően EVA-n (etilén-vinil-acetát) vagy poliolefin keverékeken alapulnak, amelyekben égésgátlóként erősen meg van töltve ATH vagy MDH (magnézium-dihidroxid). Ezek a töltőanyagok jelentősen megnehezítik az LSZH vegyületek feldolgozását , amelyhez ikercsigás extruderek vagy speciálisan kialakított egycsigás gépek zárócsavarokkal és nagy nyomatékú sebességváltókkal rendelkeznek.
TPU és speciális elasztomerek
A hőre lágyuló poliuretán kivételes kopásállóságot és rugalmasságot kínál, így előnyben részesített köpenyanyag húzóláncokhoz, robotkábelekhez és offshore alkalmazásokhoz. A TPU pontos hőmérsékletszabályozást igényel, mivel a feldolgozási ablaka szűk – jellemzően 180°C és 210°C között van –, és a túlmelegedés hidrolitikus lebomlást okoz, ha az anyagot előzőleg nem szárították megfelelően. Feldolgozás előtt a nedvességtartalomnak 0,02% alatt kell lennie.
Minőségellenőrzés a huzal- és kábelextrudálásban
A vezeték- és kábelgyártás minőségellenőrzése nem kötelező – nemzetközi szabványok kötelezik, és közvetlenül a biztonsághoz kötődik. Az alulméretezett szigetelésű kábel katasztrofálisan meghibásodhat, elektromos tüzet vagy halálos kimenetelű baleseteket okozhat.
Inline mérőrendszerek
A modern extrudáló sorok lézer- vagy röntgentechnológiát alkalmazó belső átmérőmérőkkel vannak felszerelve. A lézeres mérőeszközök egyidejűleg két vagy három tengelyen mérik a külső átmérőt, és visszaadják az adatokat a vonalsebesség és az extruder kimeneti vezérlőinek. A tűréskövetelmények számos kábeltípus esetében ±0,05 mm vagy ennél szűkebbek , amely valós idejű zárt hurkú vezérlést igényel, nem pedig időszakos kézi mérést.
A röntgensugaras falvastagság-mérők továbbmennek azáltal, hogy egyidejűleg négy vagy több síkban mérik a szigetelés falvastagságát, és érzékelik az excentricitást – azt az állapotot, amikor a vezető a szigetelésen belül a középponttól eltérően helyezkedik el. A meghatározott határokon túli excentricitás nagyfeszültségen dielektromos törést okozhat.
Szikra tesztelése
Minden szigetelt vezeték átmegy a gyártósoron lévő szikravizsgálón (más néven ünnepi érzékelőn). A kábelt nagyfeszültségű elektróda veszi körül, és egyen- vagy váltakozó áramú tesztfeszültséget alkalmaz. A lyukak, üregek vagy a szigetelést megszakító szennyeződések szikrakisülést okoznak, számlálót indítanak el, és néha leállítják a vezetéket. A szikravizsgálati feszültségek jellemzően 1 kV-tól kisfeszültségű vezetékeknél 25 kV-ig vagy magasabbak a középfeszültségű kábelek szigeteléséhez , az olyan szabványoknak megfelelően, mint az IEC 60885-2.
karmester Resistance and Insulation Resistance Testing
Az off-line tesztek magukban foglalják a vezeték egyenáramú ellenállásának mérését (a keresztmetszet és az anyagtisztaság IEC 60228 szerinti ellenőrzésére), valamint a szigetelési ellenállás tesztelését megohmméterrel. Egy jó PVC-szigetelésű kábelnek környezeti hőmérsékleten kilométerenként száz megaohmban kell lennie a szigetelési ellenállás értékeinek.
Vezeték- és kábelszabványok és tanúsítványok
A vezeték- és kábelipart a nemzeti és nemzetközi szabványok átfogó kerete szabályozza. A megfelelőség a legtöbb országban a piacra jutáshoz szükséges, és azt harmadik felek vizsgálólaboratóriumai ellenőrzik.
- IEC szabványok (Nemzetközi Elektrotechnikai Bizottság): Az IEC 60228 lefedi a vezetékek specifikációit; Az IEC 60502 a 30 kV-ig terjedő tápkábelekre vonatkozik; Az IEC 60332 lefedi a lángterjedési teszteket.
- UL szabványok (Underwriters Laboratories, USA): Az UL 44 hőre keményedő szigetelt vezetékekre és kábelekre vonatkozik; Az UL 83 hőre lágyuló szigetelésű vezetékekre vonatkozik; Az UL 1581 az elektromos vezetékek és kábelek referenciaszabványa.
- RoHS és REACH: A veszélyes anyagokat korlátozó környezetvédelmi előírások, beleértve a PVC-ben lévő ólomstabilizátorokat is – ez a megfelelési kihívás számos huzalvegyület újraformálását eredményezte Európában és egyre inkább Ázsiában.
- CPR (építési termékekről szóló rendelet, EU): 2017 óta az EU-ban az építőiparban használt kábeleket CE-jelöléssel kell ellátni, és tűzzel szembeni viselkedésre (Aca-Fca osztályok) kell besorolni.
- Autóipari szabványok: Az ISO 6722 és LV 216 szabályozza a 12 V-os és 48 V-os rendszerekben használt autóipari vezetékeket; Az elektromos járművek nagyfeszültségű vezetékei esetében egyre gyakrabban hivatkoznak az ISO 19642-re és az USCAR-2-re.
A gyártóknak dokumentálniuk kell, hogy az extrudálási eljárásuk, az anyagösszetételük és a végtermékük mind megfelel a vonatkozó szabványnak. Ehhez részletes folyamatnyilvántartásra, megőrzött mintakábelekre és harmadik féltől származó időszakos auditokra van szükség.
A növekedés ösztönzői: ahol nő a vezetékek és kábelek iránti kereslet
Számos jelentős globális trend állandó és gyorsuló keresletet teremt a huzal- és kábeltermékek, következésképpen a nagy teljesítményű huzal- és kábelextruderek iránt, amelyek versenyképes áron képesek előállítani a szükséges terméktípusokat.
Elektromos járművek kábelkötegei
A hagyományos belső égésű motoros járművek kábelkötegében körülbelül 1,5-2 kilométer hosszú vezeték található. A teljes akkumulátoros elektromos járműhöz, további nagyfeszültségű áramelosztással, akkumulátor-kezelő rendszerrel és töltési infrastruktúrával, szükség lehet Járműnként 3-4 kilométer vezeték . Az előrejelzések szerint 2030-ra az elektromos járművek globális értékesítése eléri az évi 30 millió darabot, ez hatalmas és növekvő keresletet jelent az autóipari minőségű huzalok és az azt előállító extruderek iránt.
Megújuló energia infrastruktúra
A tengeri szélerőműveknek nagy átmérőjű tengeralattjáró kábelekre van szükségük ahhoz, hogy a turbinákat összekapcsolják egymással és a parttal. Egyetlen tengeri szélenergia-projekthez több száz kilométernyi 33 kV-os tömbök közötti kábelre és egy olyan nagyfeszültségű exportkábelre lehet szükség, amely 100 km-re vagy annál hosszabbra nyúlik a szárazföldi hálózati csatlakozási pontig. A felhasznált anyagok és eljárások – különösen az XLPE szigetelőrendszerek hármas koextrudálása – a rendelkezésre álló legkifinomultabb huzal- és kábelextruder-konfigurációkat követelik meg.
Adatközpont és 5G hálózat bővítése
A felhőalapú számítástechnika és a mesterséges intelligencia infrastruktúra robbanásszerű növekedése példátlan keresletet generál az adatközponti táp- és jelkábelek iránt. Eközben az 5G hálózat kiépítéséhez óriási mennyiségű optikai kábelre és koaxiális kábelre van szükség a bázisállomások csatlakozásához. Mindkét termékhez vékonyfalú szigetelés precíziós extrudálása szükséges nagy vonali sebesség mellett.
Hálózati modernizáció és villamosítás
A kormányok világszerte jelentős beruházásokat hajtanak végre az elöregedő elektromos átviteli és elosztási infrastruktúra korszerűsítésébe. Egyedül az Egyesült Államok több mint 65 milliárd dollárnyi hálózati beruházási szükségletet azonosított a legutóbbi infrastrukturális jogszabályok értelmében. E beruházások nagy része közvetlenül a földalatti középfeszültségű elosztókábelekbe és nagyfeszültségű átviteli kábelekbe folyik be – mindezt huzal- és kábelextrudáló vezetékeken gyártják.
A megfelelő vezeték- és kábelextruder kiválasztása: gyakorlati szempontok
A huzal- és kábelextruder kiválasztása jelentős tőkebefektetést jelent – a jó hírű gyártók gépei 100 000 dollártól az egycsavaros alapbeállításért több millió dollárig terjednek egy komplett nagyfeszültségű kábelextrudáló vonalra. A döntésnek figyelembe kell vennie az aktuális termékkövetelményeket, a termékösszetétel várható változásait és a hosszú távú szerviztámogatást.
Illessze az extrudert az anyagához
Egyetlen extruder nem konfigurálható optimálisan mind PVC, mind LSZH keverékekhez csavarcsere nélkül. Ha a gyártás több anyagból áll, tervezzen dedikált sorokat, vagy fektessen be gyorsan cserélhető csavar- és hordórendszerekbe. Sok gyártó kínál moduláris extrudáló fejeket és több csavaros konfigurációt, hogy rugalmasságot biztosítson a teljes sor megkettőzése nélkül.
Fontolja meg az automatizálás és az ipar 4.0 integrációját
A modern huzal- és kábelextruderek egyre gyakrabban OPC-UA csatlakozással rendelkeznek, lehetővé téve a valós idejű adatcserét a MES-szel (gyártás-végrehajtási rendszerekkel) és minőségirányítási platformokkal. A beépített mérési adatokon alapuló, automatikus zárt hurkú vezérlés csökkenti a selejtezési arányt és a kezelő képességeinek függőségét. Egyes gyártók a hulladék mennyiségének csökkentéséről számolnak be 30-50% zárt hurkú átmérőszabályozás megvalósítása után a kézi beállításhoz képest.
Értékelje az értékesítés utáni támogatást és a pótalkatrészek elérhetőségét
Az az extruder, amelyet nem lehet gyorsan szervizelni, ha egy csavar vagy hordó elhasználódik, gyártási kötelezettség. A kopó alkatrészek – csavarok, hordók, keresztfejek és matricák – fogyóeszközök a huzalextrudálás során, különösen koptatóanyaggal töltött keverékek futtatásakor. Győződjön meg arról, hogy a gyártó vagy egy regionális forgalmazó készleten tartja ezeket az alkatrészeket, és vegye figyelembe az átfutási időt a teljes birtoklási költség számításába.
Vezető huzal- és kábelextruder-gyártók ide tartozik a Maillefer (a Nextrom része), a Troester, a Rosendahl Nextrom, a Davis-Standard és számos kínai gyártó, mint például a Taiyuan Heavy Industry és a Dalian Rubber & Plastics Machinery. Mindegyik különböző egyensúlyt kínál a technológiai szint, az ár és a regionális szolgáltatási képesség között.
 Összefüggő Termékek











