 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Mire jó a SATA kábel? A közvetlen válasz
A SATA (Serial ATA) kábel egy alapvető célt szolgál: nagy sebességű kommunikációs csatornát hoz létre egy tárolóeszköz – például merevlemez-meghajtó (HDD), szilárdtestalapú meghajtó (SSD) vagy optikai meghajtó – és a számítógép alaplapja között. E kábel nélkül a rendszer nem tud olvasni vagy írni ezekről a tárolóeszközökről, ami azt jelenti, hogy nincs operációs rendszer, nincsenek fájlok és semmilyen gyakorlati értelemben nincs működő számítógép.
Valójában kétféle SATA-kábel működik együtt bármilyen tárolási beállításban: a SATA adatkábel , amely adatjeleket továbbít a meghajtó és az alaplap között, és a SATA tápkábel , amely az áramellátást a tápegységtől (PSU) magához a meghajtóhoz szállítja. Mindkettő elengedhetetlen – az a meghajtó, amelyre a kettő közül csak az egyik csatlakoztatva van, egyszerűen nem fog működni.
E kábelek fizikai felépítése – a szigetelés vastagságától a vezető tisztaságáig – jelentősen függ a mögöttük lévő gyártási folyamattól. A modern SATA-kábeleket precíziós huzal- és kábelextruder-berendezéssel állítják elő, amely egyenletesen szigeteli el a rézvezetőket, biztosítva a jel integritását a kábel teljes hosszában. This manufacturing detail is not trivial; közvetlenül befolyásolja az átviteli sebességet, a hőállóságot és a hosszú távú tartósságot.
A SATA-kábelek adatátvitele: A műszaki mechanizmus
A SATA soros átviteli módszert használ, ami azt jelenti, hogy az adatbiteket egyenként küldik folyamatos adatfolyamban, nem pedig párhuzamosan. Ez jelentős eltérés volt a régebbi PATA (Parallel ATA) szabványtól, amely egyszerre több bitet is küldött, de széles szalagkábeleket igényelt, és nagyobb sebességnél áthallás zavart szenvedett.
A SATA adatkábel tartalmazza 7 érintkező és 3 vezeték : két pár differenciál jelvezeték az adatok továbbítására és fogadására, valamint három földvezeték, amelyek csökkentik az elektromágneses interferenciát. A differenciális jelzés azt jelenti, hogy a kábel kétszer ugyanazt a jelet küldi el – egyszer normálisan és egyszer megfordítva –, és a vevőkészülék összehasonlítja a kettőt a zaj kiszűrése érdekében. Ez a megközelítés lehetővé teszi, hogy a SATA-kábelek megbízhatóan működjenek magas frekvencián a régebbi szabványokat sújtó interferencia-problémák nélkül.
SATA generációs sebesség-összehasonlítás
| SATA generáció | Interfész sebessége | Valós áteresztőképesség | Közös használat |
|---|---|---|---|
| SATA I (1.0) | 1,5 Gb/s | ~150 MB/s | Legacy HDD-k |
| SATA II (2.0) | 3 Gb/s | ~300 MB/s | Középkategóriás HDD-k, korai SSD-k |
| SATA III (3.0) | 6 Gb/s | ~600 MB/s | Modern SSD-k és HDD-k |
SATA III, amely a következő helyen működik 6 Gb/s, körülbelül 600 MB/s effektív átviteli plafonnal , a jelenlegi szabvány, amelyet gyakorlatilag minden fogyasztói asztali számítógép és laptop összeállításban használnak. Maga a fizikai kábel mindhárom generációban visszafelé kompatibilis – a SATA III kábel SATA I meghajtót is csatlakoztathat –, bár a sebesség a lassabb eszköz maximális értékére korlátozódik.
SATA tápkábel: mit csinál, és miért számít
A SATA tápcsatlakozó egy 15 tűs csatlakozó, amely három különböző feszültségszintet biztosít a csatlakoztatott meghajtónak: 3,3V, 5V és 12V . Mindegyik feszültség más-más funkciót lát el a hajtás belső alkatrészeiben. A 12 V-os vezeték elsősorban a merevlemez-meghajtók motorját táplálja, és 5400 vagy 7200 fordulat/perc sebességgel forgatja a tányérokat. Az 5 V-os vezeték táplálja a meghajtó logikai kártyáját és az író/olvasó elektronikát. A SATA szabvány változatában bevezetett 3,3 V-os vonalat egyes modern SSD-k használják alacsony fogyasztású vezérlőáramköreikhez.
A 15 tűs SATA tápcsatlakozó felváltotta a PATA rendszerekben használt régebbi 4 tűs Molex csatlakozót. Sokkal karcsúbb profilt kínál, könnyebb a tokban való elvezetést, és képes mindhárom feszültségszintet egyidejűleg egyetlen csatlakozón keresztül továbbítani. Egy tipikus 2,5 hüvelykes laptop-stílusú SSD csak az 5 V-os vezetékből merít, és alig fogyaszt 1-3 watt terhelés alatt , míg a 3,5 hüvelykes asztali merevlemez 7200 RPM-en forog 8-10 watt keresési műveletek során – elsősorban a 12V-os sínen keresztül.
A SATA tápkábel vezetékeinek minősége – különösen a rézvezetők mérete és a szigetelés konzisztenciája – befolyásolja a feszültség stabilitását terhelés alatt. Ez az a pont, ahol a gyártási folyamatok, például a huzal- és kábelextruder-gyártásban használtak közvetlenül relevánsak a valós teljesítmény szempontjából.
Hogyan Huzal- és kábelextruder A technológia alakítja a SATA-kábel minőségét
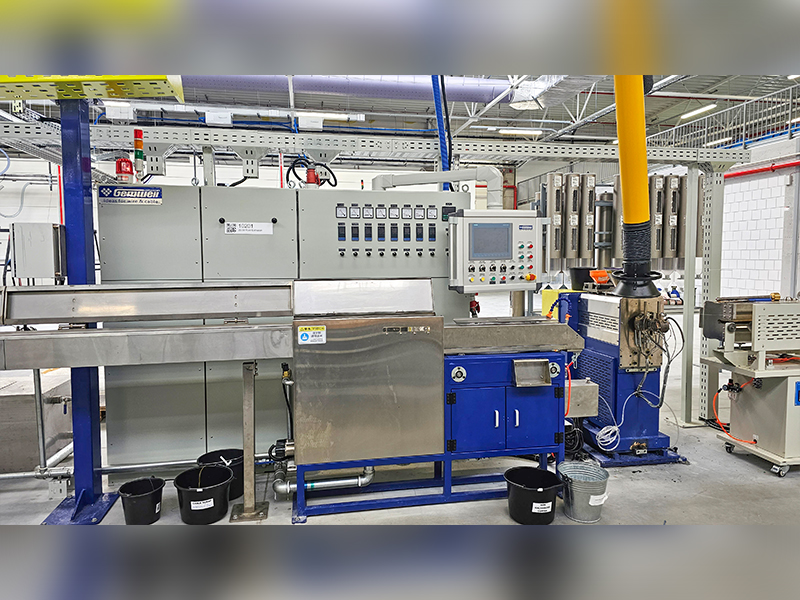
Minden SATA-kábel egy extrudáló vezetéken kezdi meg élettartamát. A huzal- és kábelextruder egy olyan gép, amely megolvadt hőre lágyuló anyagot – leggyakrabban PVC-t (polivinil-klorid), LLDPE-t (lineáris, kis sűrűségű polietilén) vagy FEP-et (fluorozott etilén-propilén) – egy rézvezető körüli szerszámon keresztül erőltet, következetesen bevont huzalt hozva létre. Ez nem másodlagos részlet; az extrudálás minősége határozza meg a szigetelés vastagságának egyenletességét, a dielektromos tulajdonságokat, a hőmérséklet-állóságot, és azt, hogy a kábel mennyire bírja az évekig tartó használatot.
In the production of SATA cables specifically, the wire and cable extruder must apply insulation to very fine conductors with extreme precision. Általában SATA adatkábeleket használnak 28 AWG vezeték jelzővonalakhoz és 26 AWG vezeték földvezetékekhez. Ezeken a mérőeszközökön még a szigetelés vastagságának kis eltérése is – mondjuk a specifikációtól 0,02 mm-rel – megváltoztathatja a kábel impedancia jellemzőit, és befolyásolhatja a jel integritását a SATA III által megkövetelt 6 Gb/s-os frekvenciákon.
Mi befolyásolja az extrudálás minőségét a kész kábelben?
- Impedancia szabályozás: A SATA kábelek 100 ohmos (±10%) differenciális impedanciát tartanak fenn. Az extrudálási inkonzisztenciák impedanciaváltozásokat okoznak, amelyek jelvisszaverődést és adathibákat okoznak.
- Dielektromos állandó: A kiválasztott szigetelőanyag, valamint a huzal- és kábelextruder általi felhordás mértéke meghatározza, hogy a jelek milyen gyorsan terjednek a kábelen keresztül – ez közvetlenül befolyásolja a késleltetést nanoszekundumos szinten.
- Hőmérsékletállóság: A megfelelő vastagságúra extrudált PVC szigetelés jellemzően -20°C és 80°C közötti hőmérsékletet bír el. A rosszul kalibrált extrudergépek által létrehozott vékony foltok a szigetelés tönkremeneteléhez vezetnek a terhelt meghajtó vagy a meleg ház belsejéből származó tartós hő hatására.
- Rugalmas élettartam: Hogyan many times a cable can be bent without cracking depends on insulation cross-link density and extrusion consistency. Budget cables often fail at the connector entry points after repeated flexing.
- Vezető tapadás: A megfelelő extrudálási hőmérséklet és nyomás biztosítja, hogy a szigetelés tisztán tapadjon a vezetőköpenyhez, üregek nélkül, ami lehetővé teszi a nedvesség bejutását idővel.
A csúcskategóriás kábelgyártók huzal- és kábelextruder-vonalaikat valós idejű szikrateszttel és átmérőmérő rendszerekkel működtetik, amelyek minden méternyi extrudált huzalt ellenőriznek, hogy nincs-e hiba. A jó hírű márkák fogyasztói minőségű SATA kábelei általában átmennek ezeken a minőségellenőrzéseken. Az ismeretlen beszállítók rendkívül olcsó kábelei – amelyeket gyakran tömegesen árulnak az interneten – gyakran kihagyják ezeket a lépéseket, így a kábelek kezdetben jól működnek, de 12–18 hónapon belül időszakos hibákat okoznak.
Lapos és kerek SATA-kábelek: Felépítési különbségek és mikor számítanak
A SATA adatkábelek két fő fizikai formátumban kaphatók: lapos (szalagos) és kerek. Mindkettő ugyanazt a 7 tűs jelelrendezést hordozza, de belső felépítésük és gyakorlati viselkedésük jelentősen eltér egymástól.
Lapos SATA kábelek a legtöbb alaplaphoz mellékelt alapértelmezett stílus. A vezetőket egymás mellé fektetik, és lapos, hőre lágyuló műanyag burkolatba foglalják, amelyet általában lapos kábelhuzal és kábelextruder vagy laminálási eljárással állítanak elő. Előállításuk olcsó, szépen fekszenek a felületeken, és könnyen elhelyezhetők a PC-ház belső szélei mentén. Mindazonáltal korlátozott hajlítási sugárral rendelkeznek – szoros ívekbe kényszerítésük megtörheti a vezetőket, és a jel romlását vagy a feszültség fizikai károsodását okozhatja a szigetelésben.
Kerek vagy fonott SATA kábelek egyedileg szigetelt vezetőkkel vannak csavarva vagy kötegelve egy kerek külső köpenyben. Ez a konstrukció nagyobb rugalmasságot biztosít, megkönnyíti a szűk kábelkezelési csatornákon való átvezetést, és némileg jobb EMI-árnyékolást kínál a jelvezetők csavart érpáros elrendezésének köszönhetően. Előállításuk többe kerül, mert minden egyes vezetőnek külön-külön át kell haladnia egy huzal- és kábelextruderen az összeszerelés előtt.
Derékszögű vs. egyenes csatlakozók
A lapos és a kerek vonalon túl a SATA-kábelek egyik vagy mindkét végén egyenes vagy derékszögű (90 fokos) csatlakozókkal is rendelkeznek. A derékszögű csatlakozó különösen akkor hasznos, ha a meghajtót a ház oldalpaneléhez közel szerelik fel, ahol egy egyenes csatlakozó kinyúlna, és potenciálisan blokkolná a légáramlást, vagy megakadályozná a panel bezárását. A derékszögű csatlakozók kis mechanikai feszültségkoncentrációt hoznak létre a hajlítási ponton, így a kábel minősége – különösen a csatlakozóbemenetnél lévő túlöntés robusztussága – fontosabbá válik ezekben a konfigurációkban.
A SATA-kábel meghibásodásának gyakori jelei
A SATA-kábelek meghibásodnak, és gyakrabban, mint azt a legtöbben várják. Mivel a meghibásodott kábel tünetei nagyon hasonlóak a meghibásodott meghajtó tüneteihez, a kábeleket gyakran figyelmen kívül hagyják a hibaelhárítás során. Ha tudja, mit kell keresni, időt takarít meg, és megelőzi a szükségtelen meghajtócseréket.
- Időszakos hajtás észlelése: A BIOS vagy az operációs rendszer néha látja a meghajtót, de másokat nem. Ez a laza vagy sérült SATA-adatkábel-csatlakozó klasszikus tünete, amely nem érintkezik egyenletesen a tűkkel.
- Gyakori olvasási/írási hibák: Az alkalmazások hibákat jelentenek a fájlok elérésekor, vagy az operációs rendszer naplózza a lemezhibákat az eseménynézőben. Ha a SMART diagnosztika azt mutatja, hogy maga a meghajtó egészséges, akkor a kábel a következő logikai gyanúsított.
- Hirtelen teljesítménycsökkenés: Egy SATA III SSD, amely általában 500 MB/s sebességgel olvas, hirtelen 150 MB/s-on tesztel. Ez a sebesség megegyezik a SATA I sávszélességével – ez annak a jele, hogy a kapcsolat a legalacsonyabb közös nevezőig halad a rossz kábel jelhibái miatt.
- Kattanó vagy nem forgó meghajtók: Bár ezek általában mechanikus meghajtóproblémát jeleznek, a tápkábel-problémák miatt a meghajtó nem kap megfelelő feszültséget a motor megpörgéséhez, ami hasonló tüneteket okoz.
- Rendszerindítási hibák az eset áthelyezése után: A számítógép mozgatása a kábelek meghajlását és elmozdulását okozza. A határvonalon működő kábel egyetlen áthelyezés után teljesen elveszítheti a kapcsolatot.
A megoldás ezekben az esetekben gyakran a 3–8 dollár cserekábel , ennek ellenére az emberek gyakran órákat töltenek azzal, hogy diagnosztikát hajtanak végre egy teljesen jó meghajtón. Mindig először mindig cserélje ki a kábelt, ha hirtelen, a meghajtó elhasználódásának jelei nélkül jelentkeznek a tárolási problémák.
SATA-kábelek különböző eszközalkalmazásokhoz
Míg az asztali számítógépek jelentik a SATA-kábelek leggyakoribb kontextusát, az interfész a hardverek széles skáláján megjelenik – és a kábelkövetelmények az alkalmazástól függően változnak.
Asztali számítógépek
Az asztali tornyokban található szabványos 3,5 hüvelykes merevlemezek és 2,5 hüvelykes SSD-k teljes méretű SATA adat- és tápcsatlakozókat használnak. Az ATX formátumú alaplapok általában ezt biztosítják 4-8 SATA port , amely több meghajtót tesz lehetővé. High-end HEDT (High-End Desktop) boards can offer up to 12 SATA ports for storage-intensive builds like NAS servers or video editing workstations.
Laptop számítógépek
A laptopok 2,5 hüvelykes meghajtókat használnak ugyanazzal a SATA interfésszel, de a kábel általában nagyon rövid, néha közvetlen csatlakozású szalag, amely a meghajtórekeszbe van beépítve. Az utángyártott laptopok SATA-kábeleit a pontos hossz- és rugalmassági előírásoknak megfelelően kell elkészíteni – itt a kábelköpeny hajlítási tulajdonságai, amelyeket részben a huzal- és kábelextruder anyagválasztása határoz meg, kritikussá válik, mert a kábel minden alkalommal kibírja a feszültséget, amikor a ház normál használat során meghajlik.
Szerverek és NAS-eszközök
Szerverkörnyezetben a SATA-kábeleknek magasabb tartóssági szabványoknak kell megfelelniük, mivel a meghajtókhoz folyamatosan, gyakran a hét minden napján, 24 órában hozzáférnek. A szerverminőségű kábelek nehezebb szigetelőanyagokat és reteszelő csatlakozókat használnak, hogy megakadályozzák a véletlen leválasztást. Egyes vállalati beállítások eSATA-t (Külső SATA) használnak a külső tárolóházak csatlakoztatására – egy olyan változat, amely más fizikai csatlakozót használ, de ugyanazt a jelzési protokollt használja, külső EMI-vel szemben árnyékolt kábelekkel, amelyek hosszabb ideig használhatók. 2 méter szemben a belső SATA-kábelek tipikus 1 méteres korlátjával.
Optikai meghajtók és speciális hardver
A DVD- és Blu-ray-meghajtók szintén szabványos SATA-csatlakozásokat használnak, csakúgy, mint egyes szalagos meghajtók és bizonyos ipari beágyazott rendszerek. A kábel mindegyikben ugyanazt a funkciót látja el: adatútvonalat hoz létre és áramot szolgáltat. Az ipari alkalmazásokhoz időnként szélesebb hőmérsékleti besorolású kábelekre van szükség, ami azt jelenti, hogy a gyártóknak különböző szigetelőanyagokat kell használniuk huzal- és kábelextrudersoraikon keresztül – olyan anyagokat, mint a térhálósított polietilén (XLPE) a szabványos PVC helyett, amely 90°C-on vagy magasabb hőmérsékleten történő folyamatos működésre alkalmas.
SATA vs. egyéb tárolófelületek: ahol a kábel elfér a nagyobb képben
A SATA-kábel működésének megértése azt is jelenti, hogy meg kell érteni, hol helyezkednek el a többi tárolókapcsolati technológiához képest, különösen mivel az NVMe és az M.2 meghajtók általánossá váltak.
| Interfész | Max sebesség | Kábel szükséges | Elsődleges felhasználás |
|---|---|---|---|
| SATA III | 600 MB/s | Igen (adatteljesítmény) | HDD-k, SATA SSD-k |
| NVMe (PCIe 3.0 x4) | ~3500 MB/s | Nem (M.2 slot) | Nagy teljesítményű SSD-k |
| NVMe (PCIe 4.0 x4) | ~7000 MB/s | Nem (M.2 slot) | Szakmai terhelések |
| eSATA | 600 MB/s | Igen (csak adatok) | Külső meghajtók |
| USB 3.2 Gen 2 | ~1000 MB/s | Igen (USB kábel) | Külső tároló, hordozható |
Az NVMe M.2 meghajtók közvetlenül az alaplapon lévő nyílásba csatlakoznak, és egyáltalán nincs szükségük külön kábelre – magán az M.2 csatlakozón keresztül fogadják az adatjeleket és a tápellátást is. Ez gyorsabbá és rendezettebbé teszi őket a kábellel felügyelt összeállításban. A SATA-kábelek azonban továbbra is széles körben relevánsak, mivel A merevlemez-meghajtók továbbra is dominálnak a nagy kapacitású, terabájtonkénti költségű tárhelyeken – egy 20 TB-os HDD jelenleg egy 20 TB-os NVMe SSD töredékébe kerül – és minden HDD SATA interfészt használ. A SATA SSD-k továbbra is népszerűek megfizethető frissítési lehetőségként a régebbi rendszerekben, amelyekben hiányoznak az M.2 bővítőhelyek.
A megfelelő SATA-kábel kiválasztása: mire kell figyelni
Nem minden SATA-kábel egyenlő. Tekintettel arra, hogy maga a kábel olcsó a hozzá csatlakoztatott meghajtókhoz képest – és a kábelhiba miatti adatvesztés költsége –, érdemes körültekintően választani. Íme, mit kell értékelni:
Vezetőanyag és mérőműszer
Keressen olyan kábeleket, amelyek oxigénmentes réz (OFC) vezetékeket tartalmaznak. Az OFC vezeték kevesebb szennyeződést tartalmaz, mint a szabványos réz, ami kisebb egységnyi hosszonkénti ellenállást és jobb jelátvitelt jelent. A vezetőt egy szerszámon keresztül húzzák át, hogy elérjék a megadott AWG mérőt, majd áthaladnak egy huzal- és kábelextruderen, hogy megkapják a szigetelőbevonatot. Azok a kábelek, amelyek nem határozzák meg a vezető típusát, gyakran rézbevonatú alumíniumból (CCA) készülnek, amely a réz vezetőképességének nagyjából 60%-a, és hajlítási feszültség hatására törékenyebb.
Csatlakozófülek rögzítése
A szabványos SATA csatlakozóknak nincs reteszelő mechanizmusa. Kizárólag a súrlódásra támaszkodnak, hogy a helyükön maradjanak. Rezgéses rendszerben – erős ventilátor közelében, járműben vagy bármilyen mobilalkalmazásban – ez valós kockázatot jelent. Kábelek a reteszelő retesz vagy rögzítőkapocs a csatlakozótesten mechanikusan rögzítse a csatlakozást és megakadályozza a véletlen leválasztást. Sok prémium kábel kis felár ellenében tartalmazza ezt a funkciót.
Kábel hossza
A SATA specifikáció maximum kábelhosszt tesz lehetővé 1 méter (körülbelül 39 hüvelyk) belső kábelekhez. A legtöbb előre épített rendszer 45–50 cm-es kábelt használ, ami elegendő a szabványos toronykonfigurációkhoz. Hosszabb kábelek is rendelkezésre állnak, de nagyobb ellenállást és jelromlási lehetőséget jelentenek, ezért kerülje a túl hosszúságot – használja a legrövidebb kábelt, amely kényelmesen eléri az alaplap portját a meghajtóig, feszültség és éles hajlítás nélkül.
Kabát anyaga
A kábel külső köpenye – amelyet huzal- és kábelextruderrel alkalmaznak a többrétegű kábelkonstrukciók végső extrudáló rétegeként – meghatározza a rugalmasságot, a hőmérsékletállóságot és a vegyszerállóságot. A szabványos kábelek PVC-t használnak, amely rugalmas és olcsó. Magas hőmérsékletű környezetben (például sűrű rackbe szerelt szervereknél vagy ipari házaknál) keressen olyan LLDPE- vagy FEP-köpenyű kábeleket, amelyek jobb hőállóságot és alacsonyabb gázkibocsátást biztosítanak – vegyi gőzök szabadulnak fel, amelyek a zárt házakban idővel beszennyezhetik az érzékeny elektronikát.
Márka és minősítés
Az olyan ismert márkák kábelei, mint a Sabrent, a StarTech, a Rosewill és a Monoprice, olyan gyártósorokat használnak, amelyek állandó minőség-ellenőrzést biztosítanak, beleértve a belső átmérőmérést az extrudálás során és a 100%-os folytonossági vizsgálatot az összeszerelés után. A márkaazonosító nélküli általános kábelek kihagyják ezeket a lépéseket. Az UL-jegyzék (észak-amerikai piacokra) és a CE-jelölés (az európai piacokra vonatkozóan) azt jelzi, hogy a kábel megfelel a minimális elektromos biztonsági és építési szabványoknak.
Hogyan to Properly Connect and Route SATA Cables
A helyes telepítés legalább olyan fontos, mint a kábel minősége. A gondatlanul telepített jó minőségű kábel semmivel sem teljesít jobban, mint egy olcsó.
- Határozza meg az alaplap SATA portjait. Az ATX rendszereken általában a kártya jobb széle mentén helyezkednek el, SATA0-tól SATA5-ig vagy hasonló jelöléssel. Először használjon alacsonyabb számú portokat; gyakran az elsődleges SATA vezérlőhöz csatlakoznak, amely a legjobb teljesítményt és rendszerindítási prioritást támogatja.
- Csatlakoztassa az adatkábelt. A SATA adatcsatlakozó L-alakú bevágással van ellátva, így csak egy irányban helyezhető be. Nyomja be határozottan a meghajtó adatportjába, amíg úgy nem érzi, hogy teljesen a helyére kerül. Ha zárókábelt használ, kapcsolja be a reteszt.
- Csatlakoztassa a tápkábelt. A 15 tűs SATA tápcsatlakozó szintén kulcsos, és csak egy irányba illeszthető be. A nagyobb érintkezési felület miatt nagyobb behelyezési erőt igényel, mint az adatcsatlakozóé – alkalmazzon egyenletes, egyenletes nyomást ahelyett, hogy ringatná a csatlakozót, ami meggörbítheti vagy megrepedheti a csatlakozó házát.
- Vezesse a kábelt éles ívek nélkül. Tartson legalább 25 mm-es (körülbelül 1 hüvelyk) hajlítási sugarat a kábel minden pontján. A lapos kábelek különösen ki vannak téve a megcsavarodásnak – ha van derékszögű csatlakozó, használja azt a meghajtó vége közelében, hogy kiküszöbölje a hajlítást a csatlakozó bemeneti pontján, ahol a legtöbb hiba ered.
- Biztosítsa a felesleges kábelhosszt. Használjon kábelkötegelőket vagy tépőzáras hevedereket, hogy a felesleges kábelt a ventilátoroktól és a légáramlási utaktól távol helyezze el. A rögzítetlen SATA-kábel behúzódhat a ventilátorlapátba, ami a kábel sérülését és a ventilátor meghibásodását is okozhatja.
- Rendszerindítás után ellenőrizze a BIOS-ban. A telepítés után lépjen be a BIOS/UEFI rendszerbe, és ellenőrizze, hogy a meghajtó megjelenik-e a tárolóeszközök listájában. Ha nem, ellenőrizze mindkét kábelcsatlakozást, mielőtt feltételezi, hogy meghajtó vagy alaplap probléma van.
A gyártási lánc minden SATA-kábel mögött
Ahhoz, hogy teljes mértékben megértsük, mit csinál a SATA-kábel, és miért számít a minőség, segít nyomon követni az azt létrehozó gyártási folyamatot. Egyetlen SATA-kábel több gyártási szakaszon megy keresztül, mielőtt a PC-gyártó kezébe kerül.
Rézrúddal kezdődik, amelyet egy huzalhúzó gépen keresztül húznak le a cél AWG mérőeszközig. A meghúzott huzal ezután áthalad egy huzal- és kábelextruderen, ahol hőre lágyuló szigetelést alkalmaznak. Az egycsigás extruderben – a kábelgyártásban a legelterjedtebb típusban – a szigetelőanyagot pellet formájában egy fűtött hordóba táplálják, megolvasztják, és átnyomják egy keresztfejű szerszámon, amely bevonja a huzalt, miközben áthalad. A finom átmérőjű vezetékek, például a 28 AWG vonalsebessége általában a következővel fut 100-600 méter percenként , az extruder hőmérsékleti profilja és csavarsebessége gondosan szabályozott a szigetelés egyenletes vastagságának megőrzése érdekében.
Az extrudálás után a szigetelt vezetékeket össze kell szerelni – laposkábel-építéshez laposra fektetve, kerek kábelépítéshez pedig páronként csavarva. A csavart érpárú konfigurációk meghatározott csavarási sebességet követnek (fordulat egységnyi hosszonként) a differenciális impedancia szabályozására. Az összeszerelt vezetékek ezután átvezethetők egy második huzal- és kábelextruderen, hogy egy átfogó külső köpenyt alkalmazzanak.
A csatlakozó vége a következő: a kábelvégeket a megfelelő hosszra vágjuk, lecsupaszítjuk, és a műanyag SATA csatlakozóházakkal préseljük vagy ráöntjük. Az egész szerelvényt ezután tesztelik a folytonosság, a rövidzárlatok és bizonyos esetekben a nagyfrekvenciás impedancia karakterisztikák szempontjából időtartományos reflektometria (TDR) berendezéssel.
Ez az egész folyamat – a huzal- és kábelextruder-sortól a kész kábelig – nagyrészt Kínában, Tajvanon és egyre inkább Vietnamban és Indiában zajlik. A 2 dolláros és a 7 dolláros kábel közötti különbség általában abban rejlik, hogy a minőség-ellenőrzés mely lépéseit hajtják végre, és milyen szorosan ellenőrzik a huzal- és kábelextruder folyamatát a gyártás során.
 Összefüggő Termékek











