E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Az XLPE szigetelés egy okból létezik: a hagyományos polietilén nem bírja el, ha a kábel felforrósodik. A térhálósítás újrahuzalozza a polimer szerkezetét, így az anyag nem olvad, megőrzi elektromos integritását, és ellenáll a 90°C folyamatos vezetékhőmérséklet 250°C-ig terjedő rövidzárlati csúcsokkal. Ha tápkábeleket, autókábeleket vagy ipari vezérlőkábeleket gyárt, az XLPE a mérce, amellyel minden más szigetelést összehasonlít. Ez az útmutató bemutatja, hogy mi az XLPE szigetelés, hogyan teljesít, hogyan extrudálják, és mit kell értékelni az extrudálósor kiválasztásakor.
Mi az XLPE szigetelés és miért változtat meg mindent a keresztkötések?
Az XLPE a térhálósított polietilén rövidítése. Az alapanyag jó folyású és tisztaságú polietilén, amelyet általában 150°C alatti olvadékhőmérsékleten dolgoznak fel. Az extrudálás után a kábel áthalad egy keményedési szakaszon, amely a különálló polimer láncokat háromdimenziós hálózatba kapcsolja össze. Ez az egyetlen változtatás a hőre lágyuló műanyagot hőre keményedővé alakítja.
A hőre lágyuló PE meglágyul, amikor a vezető felmelegszik, és nyomás hatására deformálódhat a vezetékben vagy a csatornában. Az XLPE megtartja formáját, mert a térhálósított hálózat tartja össze a polimer láncokat. A gyakorlati eredmény egy olyan kábel, amely melegebben tud működni, több áramot szállít ugyanazon vezetékméret mellett, és összeomlás nélkül kezeli a túlterhelési körülményeket.
A termoplasztikus PE-től a hőre lágyuló hálózatig
A keresztkötések során a szomszédos polietilén láncokon lévő aktivált helyek kovalens kötéseket képeznek. A peroxid XLPE-ben a hő lebontja a dikumil-peroxidot nagyjából 180 °C felett, így szabad gyökök keletkeznek, amelyek létrehozzák ezeket a kötéseket. A szilán XLPE-ben a nedvesség kondenzációs reakciót vált ki a szilánnal ojtott láncok között. Mindkét esetben a végső anyag már nem olvad meg.
A sikeres keresztkötési reakció standard mutatói közé tartozik forró kötési nyúlás 175% alatt 200°C-on (IEC 60811-507) és a géltartalom jellemzően 70-80% feletti. Ha a térhálósodás mértéke elmarad, a szigetelés megtartja a hőmemóriát, és magas hőmérsékleten deformálódhat.
Ahol az XLPE szigetelés megérdemli
Az XLPE szigetelés domináns a körülbelül 6 kV-tól 35 kV-ig terjedő középfeszültségű elosztókábelekben, és jól teljesít a nagyfeszültségű és az 500 kV-ig terjedő extra nagyfeszültségű kábelekben is. Az alacsony feszültségű épületvezetékek, a bányászati kábelek, a hajófedélzeti kábelek, az autóakkumulátorok kábelei és a szélerőművek kábelei szintén meghatározzák az XLPE-t, ha az alkalmazás 90°C-os működést vagy jobb túlterheléstűrést igényel.
Hogyan hasonlítható össze az XLPE szigetelés más szigetelővegyületekkel?
A szigetelőanyag kiválasztása a hőminősítés, a dielektromos tulajdonságok, a rugalmasság és a költség egyensúlyán múlik. Az alábbi táblázat összehasonlítja az extrudáló sorokon leggyakrabban látható anyagokat.
| Szigetelő vegyület | Folyamatos vezetőképesség | Rövidzárlati csúcs | Relatív permittivitás 20°C-on | Tipikus kábelalkalmazás |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0–8,0 | Kisfeszültségű épülethuzal és rugalmas vezetékek |
| Hőre lágyuló PE | 70°C | 180 °C | 2.3 | Kisfeszültségű vezetékek, antenna kötegelt kábelek |
| XLPE | 90°C | 250°C | 2,3–2,5 | Elosztás, energia, autóipar, ipari |
| EPR | 90°C | 250°C | 2,8–3,2 | Bányászati, tengeri és rugalmas tápkábelek |
| TPE/TPU | 90°C és 125°C között | Összetétel függő | 3,0–4,5 | Robot- és húzóláncos rugalmas kábelek |
A meghajtókábel kialakításának kulcsfontosságú XLPE-tulajdonságai
Az adatlapon legfontosabb adatok három csoportba sorolhatók: elektromos, termikus és hosszú távú öregedés. Íme, mire kell figyelni, az összetett specifikációkban megjelenő tipikus értékekkel.
- Térfogat-ellenállás: az XLPE vegyületek 10-et mutatnak 15 10-re 16 ohm-cm 20°C-on, ezért a szivárgási áram alacsony marad még 90°C-on is.
- Relatív permittivitás: körülbelül 2,3-2,5 teljesítményfrekvencián. Ez az alacsony érték csökkenti a kapacitást és a dielektromos veszteséget a hosszú elosztó áramkörökben.
- Disszipációs tényező (barna delta): 0,001 alatti 20°C-on és teljesítményfrekvencián jó vegyületekben; magasabb értékek szennyeződést vagy nedvességet jeleznek.
- Dielektromos szilárdság: az extrudált XLPE szigetelés rövid távú tesztjei gyakran elérik a 20-40 kV/mm értéket a vastagságtól, az elektróda konfigurációjától és a keverék tisztaságától függően.
- Hőmérséklet: 90°C folyamatos vezetékhőmérséklet, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Öregedés és vízállóság: a fát késleltető XLPE (TR-XLPE) vegyületek speciális adalékokat adnak, amelyek lassítják az elektrokémiai fásodást nedves környezetben.
Három keresztkötő útvonal az XLPE készítéséhez
Az XLPE térhálósításának módja megváltoztatja a gyártósor elrendezését, a kémiát és az elkészíthető kábeltípusokat. Három útvonal uralja a piacot.
Peroxid keresztkötések
A peroxid XLPE a közép- és nagyfeszültségű kábelek szabványa. A vegyület dikumil-peroxidot tartalmaz, amely magas hőmérsékleten lebomlik egy folyamatos vulkanizáló (CV) csőben, 350-450 °C-os gőz vagy nitrogén hatására nyomás alatt. A kábel elég sokáig marad a csőben ahhoz, hogy elérje a kívánt térhálósodási fokot. A kikeményedés után a peroxid melléktermékeinek gáztalanítaniuk kell, egyes kiviteleknél több napig vagy akár hetekig, mielőtt a kábelt lezárni lehessen.
Szilán keresztkötés
A Szilán XLPE kétlépéses (Sioplas) vagy egylépéses (Monosil) eljárást alkalmaz. A polietilént vinil-szilánnal ojtják, majd később forró vízzel vagy gőzzel térhálósítják. Az extrudálást keményítő fürdő követi; a vezetéksebesség általában kisebb, mert a nedvességnek be kell diffundálnia a szigetelésbe. Ez a módszer népszerű kisfeszültségű vezetékeknél, autókábeleknél és más vékonyfalú termékeknél, ahol nem indokolt a CV-cső extra befektetése.
Sugárzás keresztkötés
Egy elektronsugaras gyorsító hajtja meg a térhálósodási reakciót szabályozott dózisszinteken, kiloGray-ben mérve. A Sugárzás XLPE alkalmas vékonyfalú termékekre, hőre zsugorodó anyagokra és speciális vezetékekre, amelyek egységes térhálósítást igényelnek magas hőmérsékletű kémia nélkül. A dózist, a behatolási mélységet és a vezeték sebességét gondosan hozzá kell igazítani a szigetelés falvastagságához.
| módszer | Kioldó | Gyártó berendezések | Tipikus kábelszakaszok |
|---|---|---|---|
| Peroxide | 180°C fölé melegítjük és nyomás alatt tartjuk | CV cső, felsővezeték vagy függőleges | MV/HV tápkábelek |
| Silane | Nedvesség | Extruder plusz keményítő vályú vagy fürdő | Kisfeszültségű vezetékek, autókábelek |
| Radiation | Elektronsugár | Gyorsító és árnyékolás | Vékonyfalú, hőre zsugorodó, repülőgépes vezetékek |
Extrudált XLPE szigetelés: folyamat és berendezések
Az XLPE szigetelés extrudálása hasonlít a PE extrudáláshoz, de a tisztaság és a hőmérséklet szabályozása sokkal nagyobb követelményeket támaszt. Bármilyen szennyeződés – égett vegyület, por vagy fémrészecskék – gyenge pontot hoz létre, amely elektromos feszültség alatt űrt vagy fát okozhat. Sok gyár speciális extrudert szentel az XLPE-nek, és ellenőrzött környezetben üzemelteti.
Az olvadék hőmérsékletének általában egy szűk ablakon belül kell maradnia 120-140°C szilán XLPE esetén így a térhálósodás csak a kikeményedési szakaszban indul meg, nem a hordóban. A csavargeometria, a tömörítési arány és a hordó hűtése egyaránt befolyásolja a hőmérsékleti profilt. A finom hálóval ellátott szitaváltó tisztán tartja az olvadékot, és segít visszatartani a szennyeződéseket a bejövő keverékből.
A középfeszültségű konstrukcióknál a háromszoros extrudálással egy belső félvezető réteget, az XLPE szigetelést és egy külső félvezető réteget helyeznek el egy műveletben. A szigetelőfej sima magú vagy barázdált mag kialakítást használ a hibamentes interfész elérése érdekében, mivel az interfész bármely szabálytalansága az elektromos feszültséget koncentrálja.
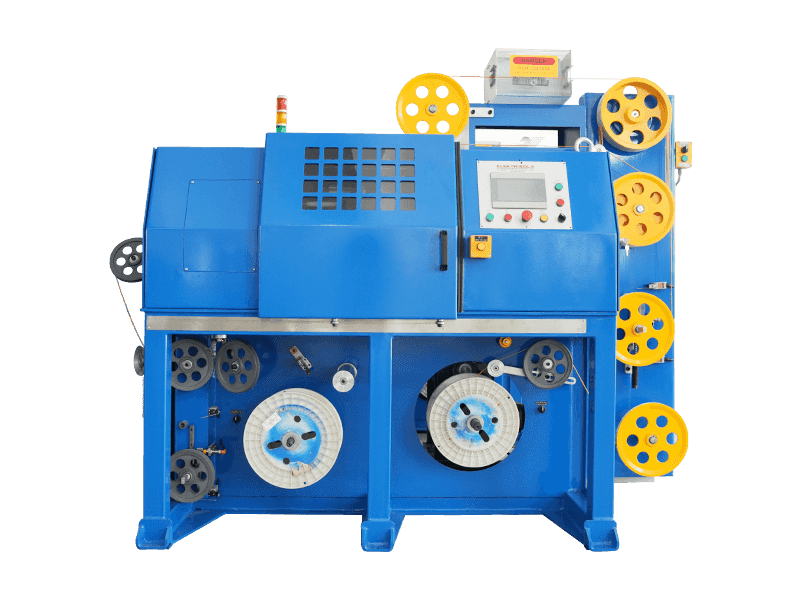
Szilárd magos huzal- és kábelszigetelő vonalakhoz az LSZH, XLPE, TPE és TPU keverékekhez minősített sokoldalú extruder lehetővé teszi az üzem számára a termékek közötti váltást anélkül, hogy a teljes vonalat megváltoztatná. A hőmérséklet-stabilitás, a falvastagság szűk tűrése és a gyors anyagcsere határozza meg, hogy műszakonként mennyi használható kábelt tud gyártani.
Az XLPE-t, valamint az LSZH-t, a TPE-t és a TPU-t képes kezelni, rugalmasságot biztosít az autóipari, építőipari és ipari kábeltípusok közötti megrendelésekben. A lekötés előtt ellenőrizze az extruder csavar kialakítását, a hőmérséklet-szabályozás pontosságát és a tényleges vezetéksebességet a szükséges falvastagsághoz.
XLPE alapú kábel burkolása és kiegészítése
A szigetelés csak a történet fele. A külső burkolat védi a magot a mechanikai sérülésektől, nedvességtől, vegyszerektől és UV-sugárzástól. Az XLPE vegyületeket burkolatként is használják, ha nagy hő- és kopásállóságra van szükség, míg az LSZH burkolatot középületekben, alagutakban és hajókban határozzák meg a füst és a mérgező gázok tűz esetén történő korlátozására.
Az XLPE szigetelésű és XLPE vagy LSZH köpenyű kábel teljes élettartama alatt 90°C-on folyamatosan üzemelhet. A burkolóvezetékek jellemzően nagyobb teljesítménnyel futnak, mint a szigetelővezetékek, mivel a köpeny fala vastagabb és a felületminőségi követelmények eltérőek. A hőmérsékleti zónáknak, a szállítási sebességnek és a hűtővályú elrendezésének meg kell akadályoznia a zsugorodást, és koncentrikusan kell tartania a burkolatot.
Ennek a szakasznak a teljesebb kezeléséhez tekintse meg a mi vezeték- és kábelköpeny-extrudáló gép tudásbázisa mielőtt megadná a vonalát.
 Testreszabható LSZH/XLPE/TPE/TPU köpenyextrudáló sor Ez az extrudáló sor nagy viszkozitású égésgátló anyagokat kezel a környezetbarát kábelekhez. Robusztus hajtási teljesítménnyel, fejlett hűtéssel és stabil felvétellel rendelkezik a felületi hibák megelőzésére és a folyamatos gyártás támogatására. Termék megtekintése →
Ugyanaz a gyártó jellemzően szigetelő- és burkolatsorokat is szállíthat, ami leegyszerűsíti az üzembe helyezést, a betanítást és a pótalkatrészek kezelését. A GEMWELL burkolat-extruder termékcsaládja magában foglalja a PVC, PE, PP, PU, LSZH, XLPE, TPE és TPU anyagokat, valamint szilikont a magas hőmérsékletű kabátmunkákhoz.
Gyakori XLPE szigetelési hibák és azok megelőzése
A problémák nem mindig jelennek meg az extrudálás során; sokan megjelennek a kész kábeltesztben. Itt vannak azok a hibák, amelyek leggyakrabban az XLPE-kábelt a visszautasító rekeszbe küldik.
- Szennyezés: az olvadékban lévő por, nedvesség, fém vagy lebomlott polimer feszültségkoncentrációt okozhat. Mérséklés: tisztatér-szerű körülmények, dedikált extruder és finomszűrős szitacsomagok.
- Perzselés: ha az olvadék túl sokáig az iniciációs hőmérséklet felett marad, a peroxid vagy szilán keresztkötésekbe kezd a hordóban. Enyhítés: szoros hordóhőmérséklet-szabályozás, alacsony nyírású csavar és rövid tartózkodási idő.
- Ürességek és mikroüregek: a beszorult nedvesség vagy az illékony gáz üregeket képez a kikeményedés során. Enyhítés: szárítsa meg a keveréket, szabályozza a garat levegőáramlását és szabályozza a gáztalanítás körülményeit.
- Vízi fák: nedves körülmények között és nagy váltóáramú stressz esetén a faszerű degradációs utak a tökéletlenségekből az évek során növekednek. Enyhítés: TR-XLPE használata, sima felületek és száraz térhálósítás.
- Interfész érdesség: a szigetelés és a félig rétegek közötti durva határ felerősíti az elektromos feszültséget. Enyhítés: koextrudálás és megfelelő fejkialakítás.
- Falvastagság-változás: az excentrikus szigetelés a legvékonyabb ponton nem felel meg a dielektromos vizsgálatnak. Enyhítés: lézeres mérés zárt hurkú szabályozással.
- Tapadási problémák nedves kivitelben: félig rétegek válnak el a szigeteléstől. Mérséklés: állítsa be a keverék kikeményedési sebességét, és a kikeményedés után óvatosan kezelje a kábelt.
A rendszeres tisztítás, a dokumentált karbantartási ütemterv és a kezelői képzés megakadályozza a legtöbb ilyen problémát. Tekintse meg gyakorlati útmutatónkat extrudáló gépek üzemeltetése, karbantartása és javítása a karbantartási rutinhoz alkalmazkodhat a vonalához.
Mire kell figyelni, ha XLPE szigetelő extrudáló vezetéket választ
Az árajánlatok összehasonlítása előtt írja le a termékösszetételét, a célvonali sebességet és a falvastagság-tartományt. Ezután értékelje az egyes sorokat a következő tényezők alapján:
- Vegyi lefedettség: a vezetéknek PE, XLPE, LSZH, TPE és TPU-t kell futnia a szükséges olvadási hőmérsékleten, keresztszennyeződés nélkül.
- Hőmérséklet szabályozás: zárt hurkú zónák plusz-mínusz 1-2°C pontossággal és elegendő hordóhűtéssel a szilán XLPE alacsonyabb olvadási hőmérsékletéhez.
- Csavar- és szerszámkialakítás: az alacsony nyíróerő-megmunkáláshoz igazítva, vékony vagy vastag szigetelőfalakhoz méretezett.
- Szűrés: hatékony szitaváltó, így a hálóváltások nem okoznak hosszú gyártási leállásokat.
- Mérés és szabályozás: lézeres átmérőmérő visszacsatolással a lehúzáshoz és csavarral a falvastagság online szabályozásához.
- Vonal konfiguráció: kifizető, kapaszkodó vagy táncoló, hűtővályú hossza és felcsévélő, minden méretben az Ön által kívánt sebességhez.
- Gyártói támogatás: dokumentáció, pótalkatrészek, üzembe helyezés és oktatás. A sok országban export létesítményekkel rendelkező beszállító csökkenti az állásidő kockázatát.
Ha ma XLPE szigetelésű kábelek gyártását tervezi, és holnap LSZH, TPE vagy TPU opciót szeretne, a praktikus válasz egy mind a négyre tervezett szigetelősor. A moduláris gépek gyorsabban megtérülnek, mert több rendelést fogadhat el második befektetés nélkül.
Gyakran ismételt kérdések az XLPE szigeteléssel kapcsolatban
Mi a különbség az XLPE és a normál PE szigetelés között?
A normál PE egy hőre lágyuló műanyag, amely körülbelül 100 °C-on meglágyul, és a kábelt 70 °C-os vezetőképességre korlátozza. Az XLPE egy hőre keményedő hálózatba van térhálósítva, amely nem olvad, így 90°C-os folyamatos besorolást és 250°C-os rövidzárlati csúcsot tesz lehetővé. Az XLPE sokkal jobban ellenáll a környezeti feszültségrepedésnek is, mint a hőre lágyuló PE.
Extrudálható-e az XLPE szabványos PE extruderrel?
A szilán alapú XLPE gyakran feldolgozható PE extruderen szigorú hőmérséklet-szabályozás és tiszta körülmények mellett, de a csavarnak, a szűrésnek és az anyagadagolásnak meg kell felelnie az adott vegyületnek. A középfeszültségű kábelekhez való Peroxide XLPE speciálisabb berendezéseket igényel, mivel a kikeményedés egy CV vezetékben történik az extrudálás után. Azt is el kell kerülni, hogy az XLPE-t ugyanazon a vonalon égésgátló vegyületek után futtassák, kivéve, ha a henger és a csavar tökéletesen ki van öblítve.
Mennyi az XLPE szigetelés maximális üzemi hőmérséklete?
A szabványos XLPE szigetelésű kábeleknél a vezeték maximális folyamatos üzemi hőmérséklete 90°C. Túlterhelés esetén az érték normál esetben 130°C, a megengedett vezeték-hőmérséklet rövidzárlat esetén pedig legfeljebb 5 másodpercig 250°C, az IEC 60502 szabványnak megfelelően. Ellenőrizze a pontos értékeket a kábelszabványokon, mert egyes speciális kialakítások alacsonyabb értékeket írnak elő.
Mi az a vízfázás az XLPE kábelekben?
A vízfásítás egy elektrokémiai lebomlási folyamat, amelyben a nedvesség és az elektromos feszültség fokozatosan fa alakú mikrostruktúrákat hoz létre a szigetelés vagy a határfelületek hiányosságaiból. Nem okoz azonnali meghibásodást, de éveken keresztül csökkenti a dielektromos szilárdságot, és az elöregedett középfeszültségű kábelek meghibásodásához vezethet. A modern, szárazon térhálósodó és fásodást késleltető XLPE vegyületek nagymértékben lassítják ezt a folyamatot.
Használnak XLPE szigetelést a kisfeszültségű kábeleknél is?
Igen. A közép- és nagyfeszültségű tápkábelek mellett az XLPE megjelenik a kisfeszültségű épületvezetékekben, az autókábelekben, a szélerőművek gyűjtőkábeleiben és az ipari vezérlőkábelekben. Ennek fő oka a magasabb folyamatos hőmérsékleti besorolás, a jobb túlterhelési képesség, valamint a vegyszerekkel és feszültségrepedésekkel szembeni erősebb ellenállás a PVC-hez vagy PE-hez képest. A vékonyfalú kisfeszültségű termékeknél a szilán és a sugárzásos térhálósítás a leggyakoribb út.
 Kapcsolódó Termékek