E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


A kábelextrudáló gép kiválasztása olyan döntés, amely néhány kemény igazságon nyugszik: a gépnek meg kell felelnie az anyagkészletnek, a vonalsebességnek és a tűrésköltségvetésnek. Az első következtetés az, hogy az általános extruder kötelezettség, nem pedig eszköz. A PVC-t jól üzemeltető gépek megküzdhetnek a FEP-pel, és előfordulhat, hogy a hálózati kábelekhez való nagy sebességű vonalak nem biztosítják a szükséges átmérőszabályozást az autóipari adatkábelekhez. Tehát mielőtt megnézné a katalógusokat, meg kell határoznia a pontos kábelcsaládot, amelyet tervez, és azokat a hibákat, amelyeket egyáltalán nem tolerálhat. Ezzel az egyetlen lépéssel több pénzt takaríthat meg, mint magának a gépnek a kedvezménye.
A vezeték- és kábelgyártók gyakran felteszik a kérdést, hogy megéri-e a legújabb extrudermodell a befektetést. A gyakorlati válasz: igen, ha szigorúbb tűréshatárra, nagyobb sebességre vagy kisebb selejtre van szüksége. Nem, ha már a specifikáción belül van, és a szűk keresztmetszete az áramlási irányban lefelé van. Egy modern kábelextrudáló gép igazi értéke abban rejlik, hogy mennyire konzisztensen tartja a szigetelés vagy a köpeny átmérőjét és koncentrikusságát nyolc órás műszak alatt, nem pedig a prospektuson feltüntetett végsebességben.
Mire képes a kábelextrudáló gép a gyártósoron?
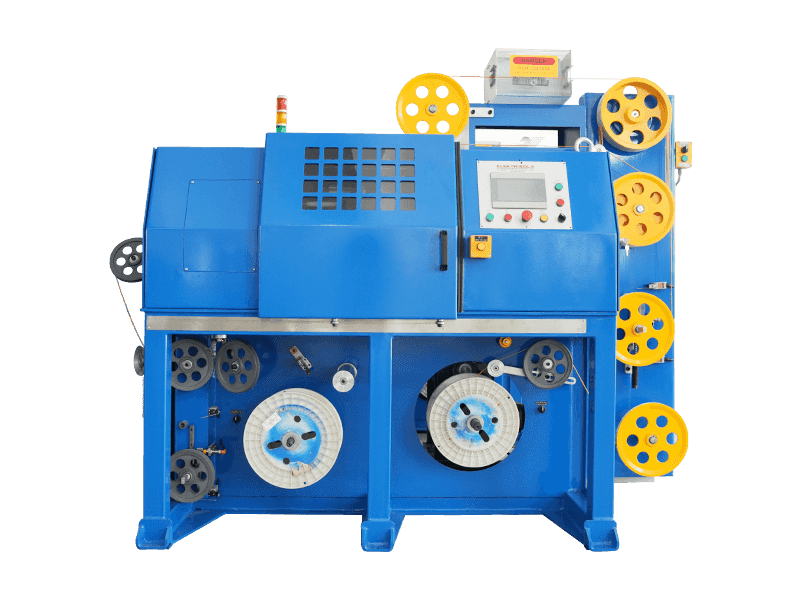
A kábelextrudáló gép a huzal- és kábelgyártó vonal szíve. A polimer pelleteket egy fűtött hordón keresztül táplálja, megolvasztja, és az olvadt anyagot egyetlen vezető körül nyomja, így kialakítva a szigetelőréteget. Külön vonalon ugyanez az elv vonatkozik a kábelt hőtől, kopástól és nedvességtől védő külső köpenyre.
A fő alkatrészek a legtöbb gépen egységesek: a garat hogy méri a pelletet, a csavar ami az olvadást és a nyomásképzést végzi, a hordó fűtési zónákkal, a keresztfejű ahol a vezető áthalad és befogadja az olvadékot, a hűtővályú amely beállítja a polimert, és a kapitány amely szabályozott sebességgel húzza a kábelt. A csavar sebessége és a hajtótengely sebessége közötti koordináció határozza meg a falvastagságot és a végső átmérőt.
Ha mélyebbre szeretné tekinteni ezeknek az alkatrészeknek a működését, olvassa el az extruder alkatrészeinek műszaki bontását az extrudálógépek összetételéről szóló cikkünkből . Ez a cikk elmagyarázza, hogy a csavarmenet kopása vagy a kopott keresztfej miként csökkenti az átmérőszabályozást oly módon, hogy ezt könnyű figyelmen kívül hagyni, de költséges figyelmen kívül hagyni.
Hogyan válasszunk a szigetelő és a köpenyextrudáló gépek között
Az első döntés általában az, hogy szükség van-e szigetelő extruderre, köpenyextruderre vagy mindkettőre. A két géptípusnak ugyanaz az alapfelépítése, de különböznek egymástól a csavar kialakításában, a henger hőmérsékleti tartományában és a kábel kezelésében.
A szigetelőextruderek jellemzően finomabb vezetékeket dolgoznak fel, és sokkal pontosabb falvastagságot igényelnek, mivel a szigetelőréteg vékony, és a kábel kapacitása a vezető és az árnyékolás távolságától függ. A köpenyextruderek ezzel szemben vastagabb anyagréteget nyomnak a már több vezetéket tartalmazó kábelmagra. A tolerancia elnézőbb, de az áteresztőképesség általában nagyobb.
| Paraméter | Szigetelés extrudálás | Köpeny extrudálás |
|---|---|---|
| Falvastagság tartomány | 0,05-1,5 mm | 0,5-5 mm |
| Tipikus vonalsebesség | 50-400 m/perc | 20-200 m/perc |
| Közös anyagok | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, szilikon |
| Kulcstolerancia | Átmérő eltérés ±0,02 mm | Átmérő eltérés ±0,15 mm |
 PVC/PE/PP/PU köpeny-extrudáló sor A PVC/PE/PP/PU köpeny-extrudáló gép egy nem szabványos berendezés testreszabással. A fő gépmodell általában 70-150 mm, amelyet általában huzalban használnak ... Termék megtekintése →
Ha hálózati kábeleket vagy autóipari adatkábeleket készít, akkor szinte biztos, hogy először a szigetelő vezetékre, valamint egy külön köpenyvezetékre van szüksége. Ha egyszerű összekötő huzalt készít, egy kettős célú extruder is elegendő lehet, de az átállás több órát vesz igénybe, és a gyártás leállítására kényszeríti.
Műszaki specifikációk, amelyek meghatározzák a valós teljesítményt
Nem elég megnézni a specifikációs lapot; tudnia kell, hogy mely számok befolyásolják ténylegesen a terméket. A csavar átmérője és az L/D arány befolyásolja az áteresztőképességet és az olvadék minőségét. A 60 mm-es, 25:1 L/D aránnyal rendelkező csavarok általánosak a közepes méretű szigetelővezetékeknél. Az extruder teljesítménye kg/óra kiindulási pont, de az igazi korlát az a vonalsebesség, amelyet a cél falvastagság megtartása mellett érhet el.
A hőmérsékleti zóna szabályozása egy másik kritikus tényező. Egy szabványos PVC-extrudernek körülbelül 140 °C és 180 °C közötti hőmérsékleti profilra van szüksége. A FEP-hez 300°C és 360°C között, a szilikonhoz pedig speciális csavarozás szükséges. Ha gépe nem tudja elérni és megtartani a 350°C-ot ±5°C-os pontossággal, akkor rossz olvadékminőséget és gyakori leállásokat tapasztal.
Az átmérő és a koncentrikusság szabályozása a mérési rendszertől függ. A modern gépek 0,001 mm-es felbontású és 50 ms-os vagy gyorsabb hurokválaszidővel rendelkező lézermérőket használnak. A 0,4 mm-es szigetelőrétegen ±0,02 mm eltérés a bérlet és a selejt közötti különbséget jelenti. A nagyfrekvenciás vagy adatkábeles alkalmazásoknál az excentricitás még fontosabb. A keresztfejnek állíthatónak kell lennie, hogy a minimális excentricitás 2%-nál kisebb legyen.
Ha az alkalmazás PVC-vel, PE-vel, PP-vel vagy PU-val tömör magszigetelő vonalat igényel, az extrudert kezdettől fogva ezekhez az anyagokhoz kell konfigurálni. A Gemwell kifejezetten ezekhez a polimerekhez tervezett tömör magos huzal- és kábelszigetelő extrudert kínál, amellyel elkerülhető az univerzális gép kompromisszuma.
PVC/PE/PP/PU maghuzal szigetelő extrudáló vonal PVC/PE/PP/PU maghuzal szigetelő extrudáló vonal is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Termék megtekintése → Hogyan befolyásolja az anyagválasztás az extrudálási paramétereket
A választott polimer határozza meg a hordó hőmérsékletét, a csavar kialakítását és a hűtési sebességet. Ez nem egy egyszerű „egy gép mindenért” forgatókönyv.
A PVC elnéző és mérsékelt hőmérsékleten működik. A PE és PP könnyebb a csavaron, de gondos hűtést igényel a zsugorodás elkerülése érdekében. A PU növeli a kopásállóságot, de érzékeny a nedvességre. A FEP és a PFA magas hőmérsékletű hőre lágyuló műanyagok, amelyeket versenyhuzalokhoz, repülőgépekhez és nagy sebességű adatkábelekhez használnak; korrózióálló ötvözetből készült hordót és csavart igényelnek, valamint jelentős beruházást a hőmérséklet szabályozásába. Az LSZH vegyületeket alacsony füsttartalmú, halogénmentes kábelekben használják, de ezek nagy viszkozitásúak és nagyobb tömörítési arányú csavart igényelnek.
Például a FEP/PFA magas hőmérsékletű maghuzal-szigetelő extruder jellemzően 330°C-os főzóna hőmérsékleten működik, 30-80 ford./perc csavarfordulatszámmal. A vezetéksebesség gyakran kisebb, mint a PVC, mivel a polimer áramlása eltérő, de a kapott szigetelés kiváló dielektromos tulajdonságokkal rendelkezik.
Ha a termék ütemterve magas hőmérsékletű vagy nagyfrekvenciás kábeleket tartalmaz, akkor olyan gépre van szüksége, amely képes kezelni a teljes hőmérsékleti tartományt. A Gemwell FEP/PFA szigetelt huzalextruderje kifejezetten ezekhez az anyagokhoz készült, ötvözött alkatrészekkel és speciális csavargeometriával.
FEP/PFA/ETFE/PEEK/PA magas hőmérsékletű maghuzal szigetelő extrudáló vonal A FEP/PFA/ETFE/PEEK/PA magas hőmérsékletű maghuzal-szigetelő extrudáló vonal egy nem szabványos berendezés testreszabással. A fő modell általában 20-50 mm. Ez én... Termék megtekintése → Gyakori kábelextrudálási hibák és kiváltó okaik
Amikor egy vonal rossz kábelt kezd termelni, a probléma ritkán egyedül a gépben van. Az alábbi lista bemutatja a leggyakoribb extrudálási hibákat, és azt, hogy hol érdemes először keresni.
- Átmérő ingadozás – Ez a hajtókar és az extruder közötti sebesség-eltérésre, vagy kopott csavarjáratra utal, amely nyomásimpulzusokat tesz lehetővé.
- Buborékok vagy porozitás – A pelletben lévő nedvesség a szokásos bűnös. Ellenőrizze a garatszárítókat és a vákuumszellőzőt.
- Excentricitás vagy off-center szigetelés – A vezeték nincs középen a keresztfejben. Ezt gyakran egy elhasználódott vezető vagy egy sérült matrica okozza.
- Rossz tapadás a vezetőhöz – A vezető túl hideg, vagy a polimer nem olvadt meg megfelelően. A réz szennyeződéséből is származhat.
- Csavar és hordó kopás – Ha a hordó belső átmérője több mint 0,25 mm-rel nő, az áteresztőképesség csökken, és az olvadék inkonzisztenssé válik. Ez karbantartási probléma, nem tuning.
A hibaarány időbeli követése a legjobb módja annak, hogy megtudja, mikor kell cserélni az alkatrészeket. Konzervatív szabály az iparban, hogy minden 500 000 méteres gyártás után ellenőrizni kell a csavar hegyét és a keresztfejet nedvességérzékeny anyagokkal végzett munkák esetén. Nagy sebességű hálózati kábelvonalak esetén az ellenőrzési időköznek rövidebbnek kell lennie.
Az extruderek karbantartásának és üzemeltetésének legjobb gyakorlatai
A rendszeres karbantartáson átesett extruder hosszú évekig megőrzi pontosságát. A leginkább figyelmen kívül hagyott rész a fűtési zónák. Ha soha nem kalibrálja a hőelemeket, a tényleges hordóhőmérséklet több mint 20°C-kal eltérhet az alapjeltől. Ez önmagában magyarázza a minőségi panaszok nagy részét.
Állítson be heti ütemezést a képernyőcsomagok és a megszakítólemez ellenőrzéséhez. Cserélje ki a szitacsomagot, ha a nyomáskülönbség több mint 10%-kal nő. Tisztítsa meg a szerszámot és a keresztfejet csak réz drótkefével, soha ne acélkefével, hogy elkerülje a lerakódási pontokká váló karcolásokat. Ellenőrizze a szilikon vagy gumi adagoló részt, ha szilikon burkolatot használ; ezeknek a vegyületeknek hűtő pellet betáplálási zónára van szükségük az áthidalás elkerülése érdekében.
Egy tipikus vonal esetében a következő megelőző karbantartási intervallumok ésszerűek:
- Naponta: ellenőrizze az olajszintet a sebességváltóban és a légnyomást a pneumatikus felvezetéshez.
- Hetente: tisztítsa meg a garatot, és ellenőrizze, hogy a vákuumszellőzőben nincs-e pelletpor.
- Havonta: mérje meg a csavar és a henger kopását; ellenőrizze a hajtószíjat és a fékpedált.
- Negyedévente: kalibrálja az összes hőmérséklet-szabályozót és a lézermérőt.
Amikor egy gép új, az első 200 óra a legfontosabb. Rögzítsen minden paramétert az elején, és hasonlítsa össze a betörési időszak utáni értékekkel. Ha az extrudernek több mint 10%-os extra csavarnyomatékra van szüksége az azonos áteresztőképesség fenntartásához, akkor valami túl gyorsan kopik.
Gyakran ismételt kérdések a kábelextrudáló gépekkel kapcsolatban
Mi a különbség a kábelextrudáló gép és a huzalhúzó gép között?
A huzalhúzó gép megváltoztatja a vezető méretét; egy kábelextrudáló gép hozzáadja a polimer szigetelést vagy burkolatot. Az extrudáló gép nem változtatja meg a vezeték átmérőjét. Csak bevonja.
Mi a legjobb csavarkonstrukció több anyagból álló kábelextrudáló vonalhoz?
Nincs egyetlen legjobb dizájn. A zárócsavar jól használható PE és PVC esetén. Az LSZH-hoz és az XLPE-hez szélesebb, nagyobb nyomóarányú csavar szükséges. Ha sok anyagot kell futtatnia, válasszon olyan csavart, amely kompromisszum, és fogadjon el valamivel alacsonyabb áteresztőképességet a nehezebb keverékeknél.
Hogyan számíthatom ki egy kábelextrudáló gép gyártási sebességét?
Az áteresztőképesség kg/óra mértékegységben megegyezik a csavar emelkedési területével, szorozva a csavar sebességével, az olvadéksűrűséggel és a szivattyú hatásfokával. Gyakorlati lehetőség a vonalsebesség-teszt használata: futtasson egy ismert hosszúságú kábelt, mérje le a felhasznált polimert, és osszon el idővel. A legtöbb gyártó megadja az elméleti kapacitást, de a valós kapacitás gyakran ennek az értéknek a 70-90%-a a lehúzás és a légrés miatt.
Egy extruder készíthet szigetelést és burkolatot is?
Használhatja ugyanazt a gépet más keresztfejjel és csavarral, de vannak kompromisszumok. Az 1 mm-es szigetelőfalhoz tervezett csavar nem optimalizálja a 3 mm-es köpenyfalat. Az átállási idő gyakran két-négy órát vesz igénybe, így ha hetente ötször két különálló terméket futtat, akkor hosszú távon általában olcsóbb egy dedikált gép minden sorhoz.
Mi az excentricitás és miért számít a kábelextrudálásnál?
Az excentricitás a vezető középpontjának eltolása a szigetelés középpontjától. Az adat- és audiokábelekben a nagy excentricitás megváltoztatja a kapacitást és jelvisszaverődést okoz. Az általános gyártási korlát a hálózati kábelek esetében kevesebb, mint 3%, a nagy sebességű autóipari adatkábel esetében pedig kevesebb, mint 1,5%. Ha az excentricitás ennél nagyobb, ellenőrizze a keresztfejű központosító csavarokat és a vezetőhegyeket.
Milyen gyakran kell cserélni a csavart az extruderben?
A csiszolóanyagokkal, például PVC-vel, évente 8000 órát üzemelő gépsornál a csavart 3-5 évente kell cserélni. Tiszta, magas hőmérsékletű polimerek esetében 8-10 évig is eltarthat. Mérje meg a csavar külső átmérőjét és a henger azonosítóját ugyanazon a ponton; ha a hézag meghaladja a 0,3 mm-t, cserélje ki a csavart vagy a hengert.
Hogyan befolyásolja a megtérülési időszak az extruder kiválasztását?
Ha összehasonlít egy olcsó extrudert egy magasabb árúval, a megtérülési idő egyértelműbb mérőszám, mint a matrica ára. Egy 10%-kal gyorsabban működő gép további 500 000 méter termelését teheti lehetővé évente. Ha a kábelkilométerenkénti haszonkulcs 50 dollár, ez évi 25 000 dollár extra. Az 50 000 dolláros extra befektetés két év alatt megtérül.
Ennél is fontosabb, hogy egy stabilabb gép csökkenti a selejt mennyiségét. Tegyük fel, hogy a termelés 2%-át elveszíti a méreteltérés miatt egy olcsó vonalon. 1 000 000 méteres gyártási mennyiségnél, azaz 20 000 méter ócskavas. Méterenként 0,03 dollár anyagköltség mellett az éves hulladék 600 dollár. Ez önmagában nem tűnik óriásinak, de ha hozzáadjuk az utómunkálatok munkaerőköltségét és a késedelmes szállítások miatti vásárló elvesztésének kockázatát, a teljes költség jelentőssé válik.
Használja ezt az egyszerű képletet két gép összehasonlításához:
- Éves kimeneti érték – vezetéksebesség m/percben × rendelkezésre álló óra × 60 × selejttényező.
- Éves hulladékköltség – selejt százalék × anyagköltség utómunkálati munka.
- Megtérülési időszak – árkülönbözet ÷ (a selejtből származó sebességmegtakarításból származó megtakarítás).
Az autóipari vagy hálózati kábelek piacára belépő gyártó esetében a megtérülési időnek 18 hónapnál rövidebbnek kell lennie. Ha ennél hosszabb, akkor valószínűleg túlvásárol, vagy a termékcsalád nem felel meg az Ön termelési mennyiségének.
Mit kell ellenőrizni használt vagy felújított kábelextrudáló gép vásárlásakor
Sok gyár használt extrudereket vásárol a tőkeköltség csökkentése érdekében. A leggyakoribb hiba a csavar és a henger túl késői mérése. A szerződés aláírása előtt végezzen egy egyszerű ellenőrzést a gépműhelyben: helyezzen be egy új csavart a hengerbe, és nézze meg, mekkora a radiális holtjáték. A 0,3 mm feletti hézag azt jelenti, hogy a gép nem tartja meg a vékony szigetelés tűrését.
Ellenőrizze a keresztfejű központosító csavarokat is; ha lefoglalják őket, az excentricitást lehetetlen lesz korrigálni. Kérje az elmúlt 200 óra tényleges termelési rekordját, ne csak az összes üzemórát. Az a gép, amely 30 000 órát üzemel alacsony terhelés mellett, gyakran jobb, mint az, amelyik 15 000 órát üzemel teljes terhelésen koptató PVC-vel.
Végül ellenőrizze az adott csavar és henger geometriájához szükséges pótalkatrészek elérhetőségét. Ha az eredeti gyártó már nem működik, előfordulhat, hogy beszerezhet egy megfelelőt egy speciális beszállítótól, de a segédalkatrészeket, például a keresztfejű vezetőperselyeket nehezebb megtalálni. A szokásos iparági méretekkel rendelkező gépek támogatása sokkal könnyebb lesz.
Utolsó ajánlás a kábelextrudáló gépek befektetéséhez
A legjobb kábelextrudáló gép az, amelyik megfelel az Ön hároméves terméktervének. Vásároljon a ténylegesen feldolgozandó anyagokért, ne pedig azokért, amelyeket remélni fog. Ha a falvastagság ±0,02 mm-en belül kell maradnia, fektessen be egy lézeres mérőműszerbe és egy stabil hajtóműbe. Ha magas hőmérsékletű FEP/PFA-ra van szüksége, vásároljon egy korrózióálló csavarral és precíz zónavezérléssel ellátott gépet.
Kezdje az értékelést az öt legjobb kábelkonstrukció és falvastagsági tűréseinek felsorolásával. Ezután számítsa ki a szükséges vonalsebességet az éves termelési mennyiségéből. Végül hasonlítsa össze a specifikációt a tényleges működési ablakkal. Az a gép, amelyik 300 m/perc sebességgel fut, de 150 m/perc sebességnél nem képes megtartani a ±0,03 mm átmérőt, kevésbé értékes, mint a 150 m/perc sebességgel futó és ±0,01 mm-t tartó gép.
A Gemwell PVC/PE/PP/PU szigetelő extrudereket és LSZH/XLPE/TPE/TPU, valamint szilikon extrudereket is épített. A megfelelő választás az anyagoktól és a tolerancia-költségvetéstől függ. Ezért mindig azt javasoljuk, hogy rendelés előtt beszélje meg a teljes kábellistát a gép gyártójával a polcról történő vásárlás helyett.
 Kapcsolódó Termékek