E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


A huzalozás az a folyamat, amikor több csupasz fémhuzalt egyetlen kompozit vezetővé csavarnak. Ezt a műveletet a szigetelés vagy a burkolás előtt hajtják végre, és ez határozza meg a vezető rugalmasságát, mechanikai szilárdságát és végső megbízhatóságát. A sodrott karmester nem egyszerűen luxus; ez funkcionális követelmény minden olyan kábelnél, amelynek meg kell hajolnia, rezegnie kell, vagy szűk helyen kell átvezetni.
A legtöbb ipari kábelben a sodrási mintázat és osztály közvetlenül befolyásolja a rugalmas kifáradás élettartamát, az elektromos folytonosságot és a telepítési költségeket . Függetlenül attól, hogy tápkábeleket, hálózati kábeleket vagy autóipari kábelkötegeket gyárt, a sodrási folyamat minden további művelet alapja.
Mi az a huzalsodródás és miért számít?
A huzalsodrázás két vagy több különálló vezeték egyetlen nagyobb vezetővé való csavarása. A folyamat azért létezik, mert a szilárd vezetők nem képesek ellenállni az ismételt hajlításoknak, rezgéseknek vagy hőciklusoknak a valós telepítésekben.
Vegyünk három gyakorlati forgatókönyvet:
- An ipari Ethernet kábel folyamatosan hajlítania kell egy robotkaron belül. A szilárd vezető néhány száz ciklus után eltörik.
- A tápkábel vezetéken keresztül vezetve követnie kell a vezeték hajlatát megtörés nélkül. A sodrott vezetők könnyebben meghajlanak.
- A vezérlő kábel motor mellett futva állésó rezgést tapasztal. A szálak elosztják a feszültséget számos vezeték között, megelőzve a korai meghibásodást.
szerint IEC 60228 , a flexibilis vezetékek az 5. és a 6. osztályba sorolhatók, míg ASTM B8 koncentrikus fekvésű, sodrott rézvezetőket határoz meg erősáramú alkalmazásokhoz. Ezek a szabványok azért léteznek, mert a huzalozás mérhető műszaki paraméter, nem pedig esztétikai választás.
A sodrott vezetők alapvető előnyei
Az egyenlő keresztmetszetű tömör vezetőhöz képest a sodrás előnyeit beépítési, működési és csatlakozási előnyökbe sorolhatjuk. Az alábbi táblázat összehasonlítja a két konstrukciót.
| Tulajdonság | Szilárd vezető | Sodrott karmester |
|---|---|---|
| Hajlítási könnyedség | Nehezen hajlítható | Könnyen hajlik |
| Flex-fáradt élet | Korlátozott | Kiterjesztett |
| Rezgésállóság | Mérsékelt | Kiváló |
| AC bőrhatás | Nagyobb ellenállás magas frekvencián | Kisebb ellenállás a nagyobb felület miatt |
| Felmondás | Egyszerű forrasztás | Préselési vagy forrasztási gondozást igényel |
| Méterenkénti költség | Lejjebb | Magasabb |
Az egyik legfontosabb előny a nagyfrekvenciás működéshez kapcsolódik. A váltakozó áramú áramkörökben az áram a vezető felülete közelében halad. A tömör vezetékek kisebb felülettel rendelkeznek egy adott keresztmetszethez, ami növeli az ellenállást magasabb frekvenciákon. A sodrott vezetők csökkentik ezt a hatást, mivel együttes felületük nagyobb.
Rugalmas alkalmazásokhoz, mint pl robotkábelek and húzólánc kábelek , a partra kötés kötelező. A sodratlan vezetők napok alatt eltörnének ilyen környezetben.
A huzalkötés fő típusai
Koncentrikus fektetésű sodrás
A koncentrikus fektetésű sodrás szabályos, egyenletes rétegekbe rendezi a vezetékeket. A középső vezetéket egy első réteg veszi körül hat vezetékkel, a második réteg tizenkét, a harmadik pedig tizennyolc vezetéket ad hozzá, és így tovább. Mindegyik réteg az alatta lévő réteggel ellentétes irányba csavarodik, ami szerkezeti stabilitást biztosít.
Ez a leggyakrabban használt sodrási típus a táp-, vezérlő- és ipari kábelekben. Sima felületet kínál, amely könnyen szigetelhető és könnyen lezárható. ASTM B8 meghatározza ennek a konstrukciónak a geometriai konfigurációját és tűrését.
Csomó Stranding
A kötegkötés több vezetéket összecsavar meghatározott geometriai elrendezés nélkül. Olcsóbb előállítani és kiváló rugalmasságot kínál. A vezeték felülete azonban szabálytalan, ami nagyobb kihívást jelenthet a szigeteléssel és a lezárással.
A kötegkötést általában audiokábelekben, kisméretű elektronikus vezetékekben és olyan alkalmazásokban használják, ahol a vezető geometriája nem kritikus. A szálakat egyszerűen kötegeljük és összecsavarjuk a költségmegtakarítás érdekében.
Kötélfektetésű Stranding
A kötélfektetéses sodrás két szakaszban építi fel a vezetőt. Először a kisebb szálakat alvezetőkké csavarják. Ezután ezeket az alvezetőket összecsavarják a végső vezetővé. Ez a szerkezet biztosítja a legmagasabb szintű rugalmasságot és mechanikai tartósságot.
Kötélfektetett vezetőket használnak nagy teherbírású bányászati kábelek , lift kábelek , és nagy rugalmasságú robotkábelek ahol extrém hajlítás és csavarodás várható.
| Írja be | Geometria | Rugalmasság | Költség | Tipikus használat |
|---|---|---|---|---|
| Koncentrikus | Szabályos rétegek | Közepes | Közepes | Erő és irányítás |
| Bunch | Szabálytalan | Magas | Alacsony | Hang és jel |
| Kötélfektetés | Több alvezető | Nagyon magas | Magas | Dinamikus és bányászati kábelek |
Az A-tól M-ig terjedő vezetéksodródási osztályok megértése
A vezetőosztályok meghatározzák a vezetékek számát, a rétegek számát és a sodrási konfigurációt. Ezek az osztályok szabványosítottak, hogy segítsenek a tervezőmérnököknek kiválasztani a megfelelő vezetéket az egyes alkalmazásokhoz.
Koncentrikus fekvésű rézvezetékekhez, ASTM B8 a következő osztályokat határozza meg:
| osztály | Építés | Tipikus alkalmazás |
|---|---|---|
| AA | Szilárd vagy 1 rétegű | Közüzemi vezeték vezeték |
| A | 1 réteg egy középpont körül | Fix vezetékezés |
| B | 2 vagy több réteg | Erő és irányítás cables |
| C | 3 vagy több réteg | Rugalmas tápkábelek |
| D | 4 vagy több réteg | Hordozható és bányászati kábelek |
| M | Csokor vagy kötél építése | Hang- és tesztvezetékek |
A B osztály a legszélesebb körben meghatározott osztály. Kiegyensúlyozza a rugalmasságot, a költségeket és az elektromos teljesítményt. A C és D osztály nagyobb rugalmasságot biztosít többletköltség mellett, míg az M osztály a speciális audio és elektronikus alkalmazások számára van fenntartva.
A rossz osztály kiválasztása vagy idő előtti mechanikai meghibásodáshoz vagy szükségtelen anyagköltségekhez vezet. Például, ha egy C osztályú vezetéket használ egy rögzített beépítési vezetékben, a megbízhatóság növelése nélkül növeli a költségeket. Ezzel szemben az A osztályú robotalkalmazások használata rövid élettartamot eredményez.
Kritikus paraméterek, amelyek meghatározzák a szál minőségét
Négy paraméter határozza meg, hogy egy sodrott vezető megfelel-e a teljesítményspecifikációinak:
- Fekvési hossz: A tengelyirányú távolság egy huzal egy teljes csavarásához a középpont körül. A fektetési hosszt gyakran a vezeték átmérőjének többszöröseként fejezik ki. A rövidebb fektetési hosszok szorosabb, rugalmasabb vezetékeket eredményeznek, de növelik az anyagfelhasználást és a gyártási időt. A tipikus arányok az átmérő 8-16-szorosa között mozognak.
- A fektetés iránya: Bal oldali fektetés (S) vagy jobbkezes fektetés (Z). Koncentrikus konstrukcióknál a váltakozó rétegeknek ellentétes irányban kell csavarodniuk. Ellenkező esetben a vezető kibomlik a hajlítási igénybevétel hatására.
- Feszültségszabályozás: Az egyes vezetékek közötti inkonzisztens feszültség laza szálakat vagy túl szoros szakaszokat hoz létre. Ez madárketrecbe záródáshoz, megtöréshez vagy inkonzisztens vezetékátmérőhöz vezethet.
- Koncentricitás: A vezeték geometriai középpontjának meg kell egyeznie a szigetelőréteg középpontjával. A rossz koncentrikusság gyenge pontokat okoz a kábel falában, és inkonzisztens elektromos tulajdonságokhoz vezethet.
Ezek a paraméterek nem egyszerűen absztrakt értékek. Ezeket a kész vezetéken mérik, és a minőségellenőrzés során ellenőrzik. A IEC 60228 szabvány minden osztályra meghatározza a maximális ellenállási értékeket, biztosítva, hogy a vezetőképességet ne sértse a túlcsavarás.
Gyakori elágazási hibák és azok elkerülése
A sodródási hibák közvetlen okai a kábelhibáknak a terepen. Íme a leggyakoribb problémák és azok gyakorlati megoldásai:
| Hiba | ok | Megelőzés |
|---|---|---|
| Madárketrecelés | Rossz irány a szomszédos rétegek között, vagy túlzott feszültség a felszívás során | Ellenőrizze a fektetési irány beállításait; állítsa be a felszívási feszültséget a kifizetési feszültséghez |
| Laza szálak | Egyenetlen huzalfeszesség orsóról orsóra | Használjon aktív feszültségszabályozókat; minden tétel előtt kalibrálja |
| Meghajlás | A vezeték élesen meggörbült a kifizetés során | Használjon alacsony súrlódású vezetőket; tartsa be a megfelelő hajlítási sugarat |
| Túlcsavarás | A huzal átmérőjéhez képest túl rövid fektetési hossz | Ellenőrizze újra a fektetési hossz kiszámítását; növelje a fektetési hosszt a szabványos tartományon belül |
| Elcsúszott szálak | Kopott hajtókar vagy egyenetlen szálfeszesség | Vizsgálja meg és cserélje ki a hajtókar bevonatát; újrakalibrálja a feszültséget |
Minden hiba olyan vezetőt eredményez, amely nem felel meg az elektromos vagy mechanikai előírásoknak. Az online átmérőméréssel és rendszeres feszültségellenőrzéssel történő korai felismerés a leghatékonyabb megelőzési stratégia.
Hogyan válasszuk ki a megfelelő stranding felszerelést
A sodronygép kiválasztása hosszú távú befektetés. A berendezésnek kezelnie kell a huzaltartományt, meg kell felelnie a gyártási sebességre vonatkozó céloknak, és egyenletes fektetési hosszúságot kell biztosítania minimális selejtezéssel.
Főbb kiválasztási kritériumok:
- Huzal átmérő tartomány: A gépnek el kell fogadnia az Ön által feldolgozott minimális és maximális vezetékméretet. A finomhuzalok (0,05–0,5 mm) sodrására tervezett gépek nem kezelik az erősáramú kábelekben használt nehezebb vezetékeket.
- Gyártási sebesség: RPM-ben vagy méter per percben mérve. A nagyobb sebesség növeli a teljesítményt, de növeli a feszítési hibák kockázatát is.
- Fekvési hossz pontossága: A szervohajtású bolygórendszerekkel rendelkező gépek precíz fektetésvezérlést biztosítanak, ami kritikus fontosságú adatkábelek és nagy rugalmasságú vezetékek esetében.
- Feszültségkezelés: Az aktív feszültségszabályozás megakadályozza a madárketrecbe kerülést és a laza szálakat. Keresse az orsónkénti feszültségérzékelőket és a zárt hurkú visszajelzéseket.
- Rugalmasság: Az a lehetőség, hogy a sodrási és a tekercselési műveletek között a gép cseréje nélkül válthat, alapterületet és munkát takarít meg.
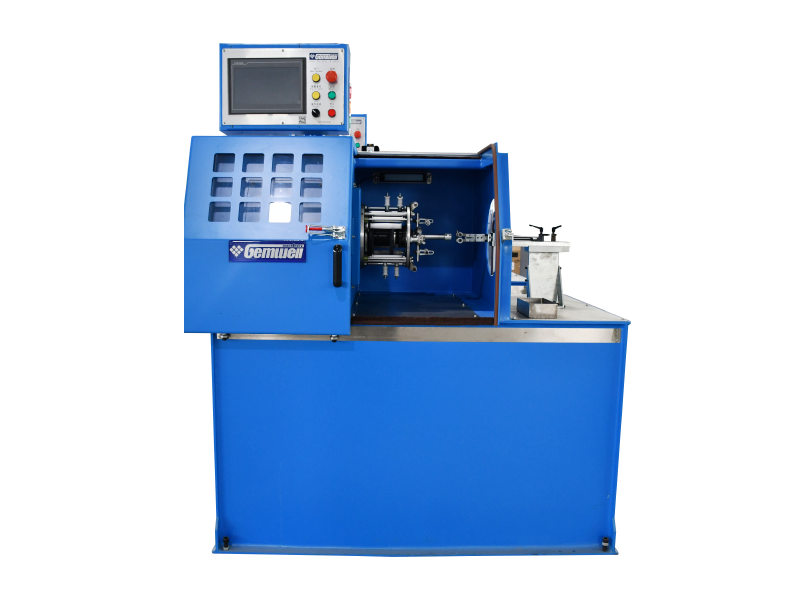
A nagy volumenű egyszeres sodrással végzett műveletekhez a konzolos egycsavaró gép praktikus választás. Kompakt alapterületen integrálja a kifizetést, a csavarást és a felszívást, ami nagyjából 30%-kal csökkenti az alapterület-igényt a hagyományos sodronysorokhoz képest.
 Konzolos egycsavarású gép sebességkülönbség-felvevővel Ez a kompakt sodrógép integrálja a kifizetést, a sodrást és a felszedést, így körülbelül 30%-kal csökkenti az alapterületet a hagyományos vonalakhoz képest. Differenciálműve beállítja a felvételi sebességet, hogy állandó vonalsebességet és konzisztens osztásközt tartson, ami ideális a nagy volumenű egycsavarásos műveletekhez. Termék megtekintése →
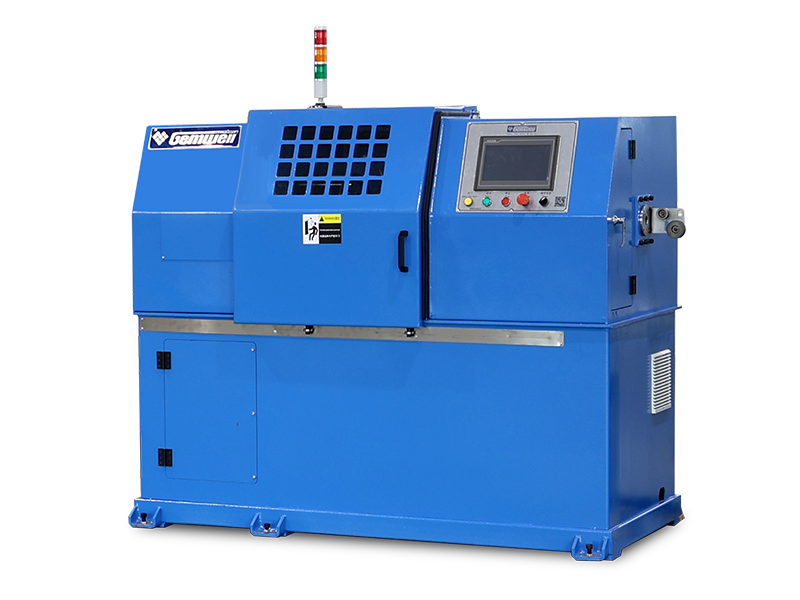
A hálózati kábeleknél elengedhetetlenek a csavarásmentes csavarógépek. Megőrzik a pár geometriát a csavarási folyamat során, ami megőrzi a jel integritását és csökkenti az áthallást. Ezeket a gépeket széles körben használják a Cat5e-től Cat8-ig terjedő kábelgyártásban.
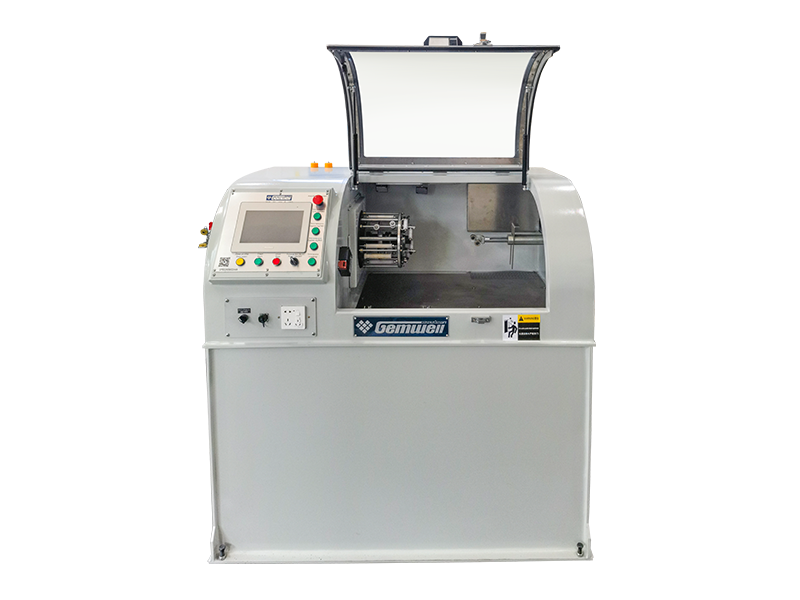
Integrált hátsó csavart érpáros csavarógép hálózati kábelekhez A precíz párcsavarásra tervezték, ez a gép a forgó íjban független hajtótengelyt használ a pontos dőlésszög-szabályozás és az alacsony feszültség érdekében. A visszacsavart kifizetődő kiküszöböli a belső csavarodást, szoros, egyenes párokat biztosítva, amelyek javítják a jel integritását és csökkentik az áthallást a Cat5e-Cat8 kábeleknél. Termék megtekintése → Ha a földelő vezetékeket jelpárokkal kell kötegelni, a gépnek el kell fogadnia az extra vezetéket anélkül, hogy a fektetési hosszt veszélyeztetné. Ebben az alkalmazásban gyakran használnak íj típusú csavarógépet, integrált csomagolóképességgel, különösen az autóipari és ipari adatkábeleknél.
Íj típusú párcsavaró gép hátsó csavarással, földelő vezetékkel és középső tekercseléssel Ez a gép kezeli a párokat földelő vezetékekkel és árnyékoló szalaggal. Az egymenetes csavarás 100%-os visszacsavarással csökkenti a stresszt, és javítja a kábel megjelenését és elektromos teljesítményét. Ideális autóipari és ipari adatkábelekhez, amelyek integrált csomagolást igényelnek a fektetési hossz kompromisszumok nélkül. Termék megtekintése → Gyakran Ismételt Kérdések
Mi a különbség a huzal sodrása és a huzalcsavarás között?
A huzalozás több csupasz vezetéket egyesít egyetlen vezetővé. A huzalcsavarás tágabb fogalom, amely magában foglalja a sodrást, és vonatkozik a sodrott érpárokra vagy a többvezetős szerelvényekre is. A kábelgyártásban a sodrás kifejezetten a vezetőépítésre utal, míg a csavarás a párcsavarást vagy a kábelösszeállítást írhatja le.
Mennyi a minimális szálak száma egy sodrott vezetőben?
Egy koncentrikus fekvésű vezető egy központi vezetékkel és egy réteg hat vezetékből összesen hét szálból áll. Ez a minimum egy szabványos koncentrikus konstrukcióhoz. A kötegkonstrukciók a szükséges vezetékfelülettől függően kevesebb vagy több szálat tartalmazhatnak.
Mekkora a szabványos fektetési hossza a rézvezetőknek?
A fektetési hosszt általában a vezeték átmérőjének többszöröseként fejezik ki. A B osztályú koncentrikus vezetők esetében a közös tartomány a vezeték átmérőjének 8-16-szorosa. A rövidebb fektetési hossz növeli a rugalmasságot, míg a hosszabb fektetési hossz csökkenti az anyagköltséget.
A sodrás növeli az elektromos ellenállást?
Maga a sodrás nem növeli az ellenállást, ha a teljes keresztmetszeti terület változatlan marad. Valójában nagy frekvenciákon a sodrott vezetők váltóáramú ellenállása kisebb lehet, mint a tömör vezetőké, mivel a megnövekedett felület csökkenti a bőrhatást.
Mi a különbség az 5-ös és a 6-os osztályú vezetők között?
Az 5. osztályú vezetékek rugalmasak és alkalmasak a berendezések huzalozására. A 6. osztályú vezetők rendkívül rugalmasak, és olyan extrém hajlítási alkalmazásokhoz készültek, mint a robotika, vontatóláncok és mobil gépek. A 6. osztály finomabb egyedi vezetékekkel és rövidebb fektetési hosszral rendelkezik.
Honnan tudhatom, hogy melyik strandolási osztályt használjam?
Kezdje a hajlítási követelményekkel. Ha a kábelt egyszer elvezetik, majd statikus marad, a B osztály elegendő. Ha a kábelt gyakran mozgatják, válassza az 5. osztályt. Ha a kábel dinamikus környezetben, folyamatos mozgással működik, 6. osztályú vagy kötélfektetés szükséges.
Mi okozza a huzalszakadást a sodródó gépen?
A leggyakoribb okok a túlzott felszívási feszültség, az elkopott orsóvezetők és a szállítótól származó hibás huzal. Ellenőrizze, hogy a kiegyenlítő feszültség a huzal folyáshatára alá van-e állítva, és hogy minden vezető és görgő mentes-e az éles szélektől. A műszaki részletekért lásd ezt a cikket a nagy sebességű sodródó gépek jellemzőiről.
Összetekerhetők a különböző fémhuzalok?
Igen. A réz és az ónozott rezet, az alumíniumot és az ezüstözött rezet általában összefonják. A hibrid vezetőket speciális alkalmazásokban használják, ahol a termikus, mechanikai vagy elektromos tulajdonságokat kombinálni kell.
Következtetés
A huzalkötés a kábelgyártás alapvető folyamata. A sodrás típusának, osztályának és felszerelésének megválasztása közvetlenül befolyásolja a kábel rugalmasságát, tartósságát és költségét. A koncentrikus sodrás a táp- és vezérlőkábelek iparági szabványa, míg a kötélfektetéses sodrás a legigényesebb dinamikus alkalmazásokat szolgálja ki.
A kulcsfontosságú döntéseknek a végfelhasználói környezeten kell alapulniuk: statikus telepítés, időszakos mozgás vagy folyamatos mozgás. Igazítsa a vezetékosztályt a mechanikai követelményekhez, és válassza ki a pontos fektetési hosszt, aktív feszültségszabályozást és megbízható koncentrikusságot biztosító berendezést.
A megfelelő sodrógéppel csökkentheti a selejt mennyiségét, javíthatja a kábelek minőségét, és kielégítheti ügyfelei mechanikai követelményeit anélkül, hogy túltervezné a vezetőt.
 Kapcsolódó Termékek