 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Mire jó a kábeltekercselő gép, és mikor van rá szüksége
A kábeltekercselő gép a kábelt, a vezetéket vagy a vezetőt egy tekercsre vagy orsóra ellenőrzött feszítés mellett feltekeri, majd újra kifizeti a későbbi feldolgozáshoz vagy szállításhoz. Ha a zsinór megtörésekkel, egyenetlen tekercseléssel, orsó összenyomódásával küzd, vagy a kezelők kézzel, kis sebességgel vezetik a drótot, a közvetlen javítás egy dedikált kábeltekercselő gép aktív feszültségszabályozással, nem pedig egy másik termékcsaládból újrahasznosított általános csévélővel. Az alapfeladat egyszerűen megfogalmazható: tartsa állandó feszültséget, tartsa egyenletesen az elmozdulást az orsó szélességében, és tartsa távol a kezelőt a becsípődési pontoktól. Ebben az útmutatóban minden egyéb részlet a gyártási sebességgel történő megbízható megvalósítás mögött.
A gyártók egy tipikus huzal- és kábelművelet során három ponton nyúlnak a kábeltekercselő géphez, extrudálás vagy páncélozás után felveszik, ömlesztett hordókból eladási hosszúságú tekercsekre cserélik, és megtérülnek a másodlagos folyamatokba, például a szalagozásba, fonásra vagy vágásba történő betáplálásért. Ezen feladatok mindegyike eltérő terhelési profilt helyez a gépre, ezért a specifikációs lapok olyan nagy eltéréseket mutatnak az azonos általános kulcsszóra épített modellek között.
Az is segít, ha tisztában vagyunk azzal, hogy mi nem az a gép. A kábeltekercselő gép nem azonos a tekercselővel, amely nem karimás orsóra, hanem laza hurkokba fekteti a terméket, és nem azonos egy egyszerű, csak szállításra használt dobkocsival. A tekercsek a kötegben árusított, rövid hosszúságú rugalmas zsinórokhoz illeszkednek, míg az orsógépek a több száz vagy több ezer méterben mért folytonos hosszúsághoz, amelyeknek tisztán kell kitekerniük az ügyfél telephelyén anélkül, hogy összegabalyodnának. Ha ezt a megkülönböztetést a vásárlás költségvetésének meghatározása előtt ismeri el, elkerülhető, hogy olyan berendezéseket vásároljunk, amelyek műszakilag feltekerik a kábelt, de nem tudják biztosítani az ügyfelek által elvárt kifizetődő minőséget.
A dedikált tekercselési szakasz hozzáadására vonatkozó döntés általában az üzem padlóján jelenik meg, mielőtt a táblázatban megjelenne. A felügyelők észreveszik, hogy több időt fordítanak az orsók kézzel történő újrafeszítésére, több vásárlói panasz az összegubancolódás miatt, és több selejtcímkét írnak a zúzott belső burkolatokra. Ha ezek a tünetek együtt jelentkeznek, a megfelelően meghatározott kábeltekercselő gép költsége szinte mindig alacsonyabb, mint a már meglévő megoldások halmozott költsége.
A kábeltekercselő gép működése: Feszességszabályozás és mozgásmechanika
A kábeltekercselő gépek mögött meghúzódó mechanikai történet két együtt működő rendszerből áll, egy forgó orsóból, amely forgatja az orsót, és egy átmenő egységből, amely oldalról oldalra mozgatja a vezetőkart, így a huzal egyenletesen feküdt ahelyett, hogy egy helyen halmozódna fel. A feszültség az a változó, amely eldönti, hogy a kész orsó használható-e vagy selejt.
- Az állandó feszültségű üzemmód az orsó átmérőjétől függetlenül rögzíti a huzalt, jellemzően mágneses porfék vagy szervo nyomatékhurok használatával, amely másodpercenként több százszor olvassa be a visszamérő cella adatait.
- A kúpos feszítési mód csökkenti a húzást, ahogy az orsó átmérője megnő, ami megakadályozza, hogy a belső burkolatokat összetörje a későbbiekben a tetejükre tekercselt minden súlya.
- Az elmozdulás szinkronizálása a vezetőkar sebességét az orsó forgásához köti egy elektronikus áttételen keresztül, így a tekercselési szög egyenletes marad az első rétegtől az utolsóig.
- A táncos kar vagy az erőmérő cella visszacsatolása lezárja a hurkot, valós időben állítja be a fék- vagy motornyomatékot a vonalsebesség változásával.
A 2023 után gyártott közepes méretű kábeltekercselő gépek többsége a tisztán mechanikus súrlódó fékek helyett a szervo-meghajtású feszültségszabályozás felé mozdult el, főként azért, mert a réz- és alumíniumvezetékek ára sokkal drágábbá teszi a hulladékot, mint korábban, így a tekercsfeszesség szigorúbb tűrése megtérül egy rövidebb gyártási ciklus alatt.
A vezérlőpanel alatt található feszítőhurok egy meglehetősen szabványos visszacsatoló rendszer. Egy erőmérő cella vagy táncoló kar méri a tényleges vezetékfeszültséget, összehasonlítja azt a kezelő által megadott alapjellel, és a hibát egy arányos-integrál-derivált vezérlőbe táplálja, amely ennek megfelelően állítja be a féknyomatékot vagy a motor áramát. Az arányos tag a hiba nagyságára reagál, az integráltag korrigálja az idő múlásával fennálló állandó eltolást, a derivált tag pedig tompítja a hirtelen kiugrásokat, így a rendszer nem lép túl gyorsan, ha a vonalsebesség gyorsan változik. A kezelőknek ritkán kell hozzányúlniuk ezekhez az előnyökhöz, miután a szállító üzembe helyezte a gépet, de a létezésük ismerete segít megmagyarázni, hogy a feszültséghiba néha miért szűnik meg egy egyszerű paraméter-visszaállítással, nem pedig egy mechanikus javítással.
Miért fontosabb a kúpos arány, mint azt a legtöbb vásárló elvárná?
A kúpos feszültséget gyakran az üres orsótól a teli orsóig tartó feszültség százalékos csökkenéseként fejezik ki, általában valahol 20 és 50 százalék között, a vezető merevségétől és a szigetelőanyagtól függően. A túl alacsonyan beállított kúpos arány kitéve a belső burkolatokat a zúzódási sérüléseknek, míg a túl magasra beállított arány a külső burkolatok kilazulását és oldalirányú elcsúszását okozhatja szállítás közben. Ennek a számnak a helyes megadása közelebb áll az anyagtudományi kérdéshez, mint a gépbeállításhoz, és ez az egyik első dolog, amit egy illetékes szállítónak meg kell kérdeznie az üzembe helyezés során, ahelyett, hogy gyári alapbeállításon hagyná.
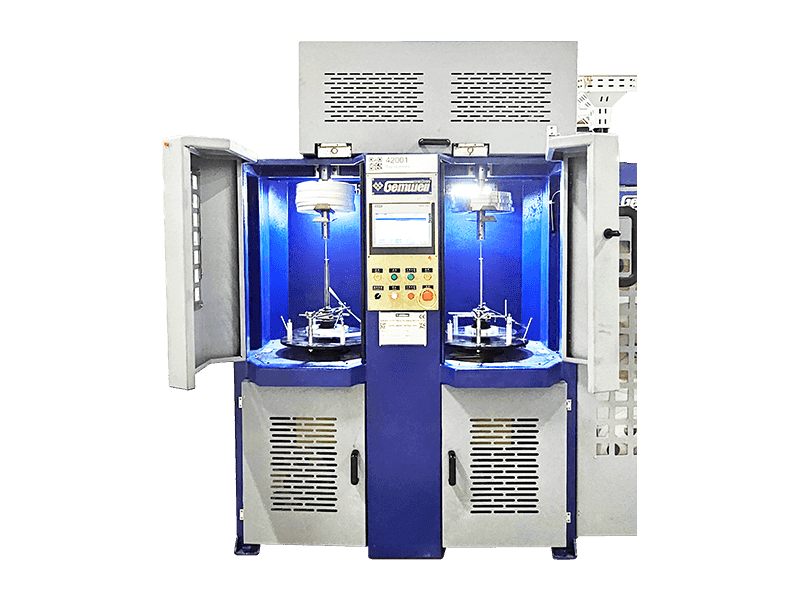
A kábeltekercselő gép anatómiája: A főbb alkatrészek
A beszállítói árajánlat olvasása könnyebb, ha a kábeltekercselő gép fő szerelvényeit külön-külön lebontják, mivel a két árajánlat közötti árkülönbségeket szinte mindig az egyik vagy több összetevő különbsége magyarázza, nem pedig a gép egésze.
Fő hajtómotor
Forgóteljesítményt biztosít az orsónak, kilowattban a maximális orsótömeg és a cél zsinórsebesség szerint mérve, általában szervo vagy vektorvezérlésű AC motor a modern gépeken.
Orsó és Arbor
Helyén tartja az orsót vagy az orsót, a karima furatátmérőjének megfelelő méretben, gyorskioldó vagy hidraulikus rögzítéssel a nagyobb áteresztőképességű vezetékeken az átváltás felgyorsítása érdekében.
Traverse Carriage
A huzalvezetőt az orsó szélességében végigviszi, golyós csavarral vagy vezérműszíjjal a precízió érdekében, vagy egyszerűbb mechanikus gépeken bütykös mechanizmussal.
Tension Control Unit
Tartalmazza a féket, az erőmérő cellát vagy a szervo nyomatékmotort, valamint a vezérlő elektronikát, amely a feszültséget a tűréshatáron belül tartja a teljes orsószerkezetben.
Keret és Alap
Merevséget biztosít terhelés alatt, jellemzően hegesztett acél szintező lábakkal vagy rögzítési pontokkal, mivel a nehéz orsó alatti kerethajlítás a mozgási pontatlanság gyakori forrása.
Emberi gép interfész
Az érintőképernyő vagy panel, ahol a kezelők feszültséget, kúpos arányt, sebességet és orsóhossz célokat állítanak be, gyakran több termékreceptet is tárolva a gyors váltás érdekében.
Biztonsági őrzés
Reteszelt burkolatok, fényfüggönyök vagy fizikai akadályok a csípési pontok körül, amelyekre egyre inkább szükség van a munkahelyi biztonsági előírások teljesítéséhez az exportpiacokon.
Hosszmérő készülék
Érintkezőkerék vagy érintésmentes jeladó, amely számolja a megtermelt métereket, és a célhossz elérése után az automatikus leállítási vagy vágási funkciókba kerül.
A ma forgalomban lévő kábelcsévélő gépek típusai
A megfelelő konfiguráció kiválasztása a gép elrendezésének az alapterületéhez és a termék átmérőjéhez való igazításával kezdődik. Az alábbi konfigurációk a huzal- és kábelgyárakban telepített berendezések túlnyomó többségét lefedik.
Horizontal Spooling Machine
Az orsó tengelye a padlóval párhuzamosan fut, a végétől töltve és kirakva. Legfeljebb körülbelül 2 méter átmérőjű orsóknál gyakori, ahol a felső daru hozzáférése korlátozott.
Vertical Spooling Machine
Az orsó laposan helyezkedik el, és egy függőleges tengelyen forog, ami leegyszerűsíti a targoncával való rakodást, és megfelel a nagyon nehéz orsóknak, amelyeket föld alatti vagy tengeralattjáró kábelekhez használnak.
Double Spindle Spooling Machine
Két orsó váltakozik, így az egyik orsó betölti vagy kiüríti, míg a másik a termelést folytatja, így az átállási leállások a folyamatos vonalakon közel nullára csökkennek.
Pay Off And Take Up Combo Unit
Kifizető állványt párosít egy megosztott kereten lévő felvevő orsóval, amely gyakori a rövidebb újracsévélő vezetékeken és kábelvágó vagy tekercselő állomásokon.
Cantilever Spooling Machine
Csak az egyik oldalról támogatja az orsót, lehetővé téve a nagyon gyors orsócserét, mivel nincs második csapágyblokk, amely kinyílna, bár általában kisebb orsósúly esetén kinyílik.
Traversing Drum Twister Combination
Integrál egy csavaró vagy sodródó szakaszt közvetlenül az orsófokozat elé, ahol a vezetőszálakat közvetlenül a tekercselés előtt össze kell fektetni.
A konfiguráción túl a vásárlók fix és változó sebességű hajtásláncok közül is választhatnak. A fix sebességű gépek olcsóbbak, de arra kényszerítik az egész gépsort, hogy a tekercselési szakasznak megfelelő sebességgel működjön, míg a változtatható sebességű gépek lehetővé teszik, hogy a tekercselési szakasz megfeleljen a már beállított extrudálási vagy szalagozási sebességnek, ami leginkább azokon a vonalakon számít, amelyeken több különböző termék fut a héten.
Főbb jellemzők, amelyeket ellenőrizni kell a kábeltekercselő gép vásárlása előtt
A kábeltekercselő gép specifikációs lapjai hasonlónak tűnhetnek a felületen, miközben elrejtik a tényleges különbségeket a munkaciklusban és a pontosságban. Az alábbi táblázat felsorolja azokat a számokat, amelyeket érdemes soronként összehasonlítani a megrendelés aláírása előtt.
| Specifikáció | Könnyű teherbírás | Közepes terhelés | Heavy Duty |
|---|---|---|---|
| Max orsó átmérő | 630 mm | 1600 mm | 3000 mm és felette |
| Max orsósúly | 500 kg | 3000 kg | 10000 kg és több |
| Vonalsebesség | Akár 200 m/perc | Akár 600 m/perc | Akár 1200 m/perc |
| Feszültségszabályozási módszer | Mechanikus fék | Mágneses porfék | Zárt hurkú szervo nyomaték |
| Traverse Precision | Plusz-mínusz 2 mm | Plusz-mínusz 1 mm | Plusz-mínusz 0,5 mm |
| Fő motor teljesítmény | 1,5-3 kW | 4-11 kW | 15 kW és több |
| Tipikus lábnyom | 2 x 1,5 méter | 4 x 2,5 méter | 7 x 4 méter és több |
A számokon túl ellenőrizze, hogy a meghajtó hogyan kezeli a középső orsó áramkimaradását. A fékező és hibabiztos logika nélküli gép egy egész nehéz orsót hagyhat letekerni a saját súlya alatt az azonnali teljesítménycsökkenés miatt, ami egyben biztonsági kockázatot és garantált selejtezést jelent. Erősítse meg a zajszint besorolását is, ha a gép foglalt munkaterület közelében ül, mivel a 800 méter/perc feletti sebességgel működő nagy teljesítményű egységek megközelíthetik azokat a szinteket, amelyek számos munkahelyi szabályozás szerint hallásvédelmet igényelnek.
Kérdezze meg a szállítóktól a vezérlőrendszer márkáját és a firmware frissítési szabályzatát is. A széles körben támogatott ipari vezérlőplatformokra épített gépek évekkel később könnyebben szervizelhetők, míg a homályos vagy szabadalmaztatott vezérlőhardverre épített gépek megrekedhetnek az üzemben, ha az eredeti szállító nem nyújt támogatást.
Pairing A Cable Spooling Machine With An Automatic Cable Taping Machine
A burkolóréteget, árnyékoló szalagot, tűzgátló szalagot vagy páncél ágynemű szalagot igénylő huzal szinte mindig átmegy automatic cable taping machine Közvetlenül a feltekercselés szakasza előtt, ezért a két gépet általában egy párként adják meg, nem pedig külön vásárolják meg. A szalagfej a beállított átfedési arányban átfedő szalagot fektet a vezető köré, miközben a kábel folyamatosan mozog, és a lefelé irányuló orsógépnek pontosan ugyanazt a vonalsebességet kell elfogadnia anélkül, hogy saját feszültségváltozást vezetne be, ami meglazítaná a szalag tekercsét.
A vonal-integráció részleteit érdemes megerősíteni a beszállítóval a vásárlás előtt:
- Győződjön meg arról, hogy az automatikus kábelszalagozó gép és a kábeltekercselő gép közös vonalsebesség-referenciajelet használ, általában mindkét meghajtón megosztott kódolóimpulzuson keresztül.
- Ellenőrizze az átfedési arány tartományát a szalagfejen, a legtöbb modell 10–70 százalékos átfedést fed le, és ennek meg kell felelnie a kábelezési szabványnak.
- Ellenőrizze, hogy az orsó oldala kúpos feszítési módban fut-e, hogy a hozzáadott szalagréteg átmérője ne engedje el a tekercsfeszülést az orsón keresztül.
- Kérdezze meg, hogy a ragasztófejen lévő szalag orsószáma megfelel-e az Ön árnyékolási vagy páncélzati kialakításának, az egyfejű, a kétfejű és a bolygószalagos szalagfejek mindegyike másképp burkol.
- Győződjön meg arról, hogy mindkét gép leállítható és újraindítható egyetlen megosztott vezérlőpontról, mivel az egyes gépeken lévő különálló leállító áramkörök lelassítják a hibaelhárítást a gyártás során.
A kábelszalagozást és -tekercselést különálló, nem szinkronizált gépként működtető üzemek sokkal több panaszról számolnak be a szalag gyűrődéséről és a laza tekercselésről, mint a megosztott vonalon üzemelő üzemek, ami a fő oka annak, hogy a vásárlók egyre gyakrabban kérnek mindkét gépet ugyanattól a gyártótól, így a vezérlőrendszerek előre egyeztetve vannak, nem pedig a helyszínen integrálva.
A mechanikus szinkronizáláson túlmenően egyes üzemek megosztott adatnaplót adnak meg a szalagozási és a tekercselési szakaszok között, rögzítik a szalagfeszességet, az átfedési arányt és a tekercselési feszültséget, ugyanazon időbélyeggel minden legyártott mérőhöz. Ez a fajta közös nyomon követhetőségi feljegyzés általánossá vált a szabályozott piacokra szánt kábeleknél, mint például az autóiparban vagy az űrhajózásban, ahol egy évekkel későbbi minőségi igény megkövetelheti az adott orsó előállításához használt pontos folyamatkörülmények igazolását.
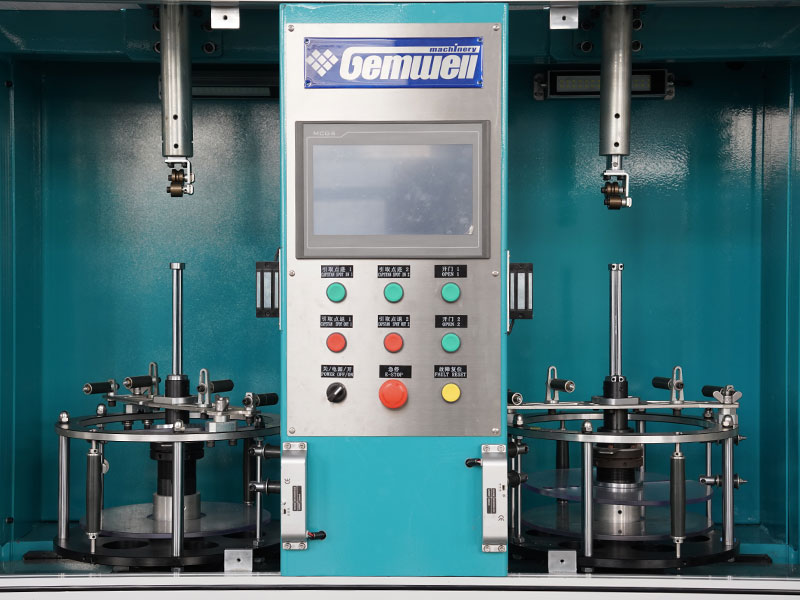
A kábeltekercselő berendezésekre támaszkodó iparágak
A kulcsszó széles berendezéskategóriát takar, de a kereslet néhány olyan iparágban van jelen, ahol a vezeték és a kábel vagy a késztermék, vagy kritikus alkomponens.
- Huzal- és tápkábel-gyártás, ahol a nagy mennyiségben történő újracsévélés az ömlesztett doboktól a kiskereskedelmi hosszúságú tekercsekig napi tevékenység.
- Távközlési és optikai kábelek gyártása, ahol a keresztirányú pontosság megvédi a kényes magokat a tekercselés közbeni betörési sérülésektől.
- Az autóipari kábelköteg beszállítói, akik a kisebb átmérőjű vezetéket nagyon nagy sebességgel, gyakori méretváltással vezetik.
- Hegesztőkábel- és gumiszigetelésű kábelgyártók, ahol a rugalmas köpeny-keverékek hajlamosabbak a deformációra egyenetlen feszültség hatására.
- Megújulóenergia-kábelek gyártása, különösen a napelemkábel és a tengeri szélvezeték-kábel, ahol a nagy teherbírású orsók dominálnak.
- A bányászati és tengeri kábelszállítók, ahol a tekercseket gyakran külföldre szállítják, és a rendeltetési helyen megtérül a megbízhatóság, ugyanolyan fontos, mint a gyári tekercselés minősége.
- A vasúti és tranzitjelkábel-gyártók, ahol az egyenletes orsóhossz és a tiszta kifizetődő közvetlenül befolyásolja a vasúti folyosó szerelési ütemezését.
Hogyan különböznek a tekercsméret-beállítások iparágonként
Az építőhuzalgyártók hajlamosak a kiskereskedelmi tekercsméretek szűk tartományára szabványosítani, mivel ügyfeleik villanyszerelők és forgalmazók, akik megszokott csomagolást várnak el, míg a tengeri szél- és tengeralattjáró kábelgyártók egyedi orsóméretekkel dolgoznak, amelyek egy adott hajó vagy turbina telepítési terve köré épülnek. Ez a különbség a kábeltekercselő gép meghatározásakor számít, mivel egy több iparágat kiszolgáló üzemnek gyakran szélesebb állítható átmérőtartományra van szüksége, mint egy csak egy piaci szegmenst kiszolgáló üzemnek.
Telepítési és létesítményi követelmények
Mielőtt a kábeltekercselő gép megérkezne, a növényeknek meg kell győződniük arról, hogy a fogadópadló el tudja-e tartani mind szerkezetileg, mind a közműcsatlakozások tekintetében. Az 5000 kg feletti orsókhoz méretezett nagy teherbírású gépek gyakran vasbeton alátétet igényelnek, nem pedig szabványos raktári padlólemezt, és az alaprajzot a berendezés szállítójától kell készíteni, nem pedig a helyszínen.
- Tápellátás, a legtöbb közepes és nagy teljesítményű gép háromfázisú táplálással működik, megrendelés előtt ellenőrizze, hogy a feszültség és a frekvencia megfelel-e a helyi hálózati szabványoknak.
- Sűrített levegő ellátás, pneumatikus befogást vagy fékasszisztenst használó gépeken, jellemzően tiszta, száraz levegővezetéket igényel meghatározott nyomástartományban.
- A fej feletti szabad térnek, a függőleges orsógépeknek és a nagy vízszintes egységeknek elegendő fejtérre van szükségük a legnagyobb orsó daruval történő betöltéséhez, amelyen a zsinór futni fog.
- A folyosószélesség, a megfelelő hely a targonca vagy daru számára a gép mindkét oldalán felgyorsítja az átállást és csökkenti a rakodás közbeni ütközési sérülések esélyét.
- Környezeti viszonyok, poros vagy magas páratartalmú környezet zárt kapcsolószekrényeket és további hűtést igényelhet a meghajtó elektronika számára.
Az üzembe helyezés jellemzően egy mechanikai beállítási ellenőrzést, egy elektromos biztonsági ellenőrzést, egy hitelesített referenciasúllyal szembeni feszültség-kalibrálást, valamint egy próbaorsó összeállítást foglal magában, amelyet a zsinór gyártási használatra történő átadása előtt mérnek és ellenőriznek. Ezen lépések bármelyikének kihagyása, hogy időt takarítson meg a telepítés napján, az egyik leggyakoribb oka annak, hogy az újonnan telepített kábeltekercselő gép a működés első heteiben alulteljesíti a névleges specifikációit.
Biztonsági szempontok és a kezelők képzése
A kábeltekercselő gép egyesíti a forgó tömeget, a tárolt feszültségi energiát és a csípőpontokat a keresztirányú vezetőnél, amelyek együttesen ugyanolyan fontossá teszik a kezelő képzését, mint magát a gép specifikációját. A legtöbb orsóberendezésre visszavezethető munkahelyi incidens inkább az orsó be- és kirakodása során történik, nem pedig állandósult működés közben, mivel ekkor vannak a kezek a legközelebb a mozgó alkatrészekhez, és a legnehezebb terheket is ilyenkor kezelik.
| Biztonsági ellenőrzés | Veszély címzett |
|---|---|
| Reteszelt keresztvédő | Megakadályozza a kézi hozzáférést a mozgó kocsihoz működés közben |
| Vészleállító kötél vagy gomb | Azonnali módot ad a kezelőknek a gép hosszában történő leállítására |
| Fékhibabiztos logika | Leállítja az ellenőrizetlen orsót, ha a ciklus közepén áramszünet |
| Orsócsap rögzítőcsap | Megakadályozza az orsó elmozdulását az orsón töltés közben |
| Világos függöny a rakodási zónában | Leállítja az orsó forgását, ha valaki váratlanul belép a rakodótérbe |
A képzésnek többre kell kiterjednie, mint a vezérlőpulton lévő gombok helyére. A kezelők számára előnyös, ha megértik, miért létezik a kúpfeszesség, mit jelent valójában a feszültséghiba riasztás, és hogyan ismerhetik fel a csapágykopás vagy a keresztirányú elmozdulás korai jeleit, mielőtt azok biztonsági problémákká válnának. Azok az üzemek, amelyek új berendezést strukturált kezelői képzési programmal párosítanak, következetesen kevesebb közeli balesetről számolnak be az első évben, mint azokhoz az üzemekhez, amelyek csak az informális munkahelyi tanulásra támaszkodnak.
Karbantartási eljárások, amelyek meghosszabbítják a kábeltekercselő gép élettartamát
A rögzített ütemterv szerint karbantartott kábeltekercselő gépek rutinszerűen több mint egy évtizede üzemelnek folyamatos ipari használatban, míg egy elhanyagolt egység az első két-három évben feszültségsodródást és csapkodást mutat. Az alábbi karbantartási naptár az üzemi karbantartó csapatok által jelentett általános gyakorlatot tükrözi.
| Feladat | Intervallum | Miért számít |
|---|---|---|
| Keresztirányú sínek kenése | Hetente | Megakadályozza a száraz súrlódást, ami egyenetlen tekercstávolságot okoz |
| Fék vagy tengelykapcsoló ellenőrzése | Havonta | A kopott bélések lassú feszültségsodródást okoznak, amit napról napra nehéz észrevenni |
| Terhelőcella kalibráció ellenőrzése | Negyedévente | Pontosan tartja a feszültséget az ismert referenciasúllyal szemben |
| Orsócsapágy szerviz | Évente | A csapágykopás a fő oka a régebbi gépek nem tervezett leállásainak |
| Vezérlőszekrény ellenőrzése | Negyedévente | A por felhalmozódása és a meglazult kapcsok gyakori okai az időszakos hibáknak |
| A golyós csavar holtjátékának ellenőrzése | Évente | A túlzott holtjáték először inkonzisztens tekercselési távolságként jelenik meg az orsó szélén |
Ha minden gépen egyszerű karbantartási naplót vezet, még a dátumot, a feladatot és a technikust feltüntető alapvető táblázatot is, sokkal könnyebben észlelhető egy kialakuló minta, például egy fék, amely gyakrabban szorul beállításra, mint amennyire az időköz megkívánja, ami általában az élettartam végéhez közeledő alkatrészt jelzi, nem pedig egyszeri hibát.
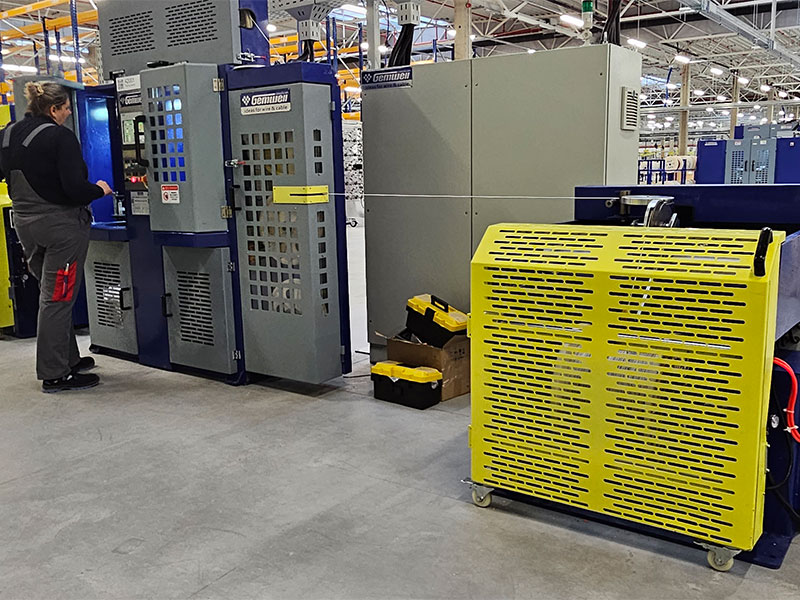
Gyakori problémák és gyakorlati megoldások
A legtöbb kábeltekercselő gépre visszavezethető panasz az ismétlődő problémák rövid listájára esik, és a javítás általában egyszerűbb, mint azt a kezelők várják.
Egyenetlen tekercs vagy teleszkópos orsó: Szinte mindig a tolatási időzítés, nem pedig a feszültség probléma, először ellenőrizze az orsó-jeladó és a tolómotor közötti elektronikus áttételi arányt, mielőtt módosítaná a fékbeállításokat.
Drótzúzódás a belső burkolatokon: Arra utal, hogy állandó feszítési módot kell futtatni olyan munkákon, amelyek kúpos feszítést igényelnek, a javítás a beállítások módosítása, nem pedig a mechanikai javítás a legtöbb szervovezérlésű gépen.
Hirtelen feszültségugrások a sebesség változásainál: Általában a PID hangolási probléma a feszültségszabályozó hurokban, a legtöbb vezérlőpanel lehetővé teszi az arányos és az integrált erősítést szakember látogatása nélkül.
Az orsókarima sérülése a kirakodás során: Inkább anyagmozgatási probléma, mint géphiba. Mielőtt a berendezést hibáztatná, ellenőrizze, hogy a targonca villái vagy a daruhevederek megfelelnek-e az orsótengely távolságának.
Ismétlődő zavaró feszültség riasztások: Gyakran egy mérőcellára vezetik vissza, amely kicsúszott a kalibrálásból, nem pedig tényleges feszültségi problémából, a referenciasúllyal való gyors kalibrálási ellenőrzés megoldja a legtöbb esetet.
Huzal megcsúszása a keresztirányú vezetőgörgőn: Általában egy kopott vagy üvegezett görgőfelület, a görgőhüvely cseréje helyreállítja a tapadást anélkül, hogy ki kellene cserélni a teljes keresztmetszetet.
A gép hosszan tartó működés után forrón működik: Ellenőrizze, hogy a meghajtószekrényen lévő hűtőventilátorok nincsenek-e akadályozva, és hogy a gép körüli környezeti hőmérséklet nem kúszott-e a névleges üzemi tartomány fölé a nyári hónapokban.
Költségmegfontolások és a befektetés megtérülése
A vételár csak egy része a kábeltekercselő gép teljes költségének. Azok a vásárlók, akik pusztán a matrica ára alapján hasonlítják össze az árajánlatokat, gyakran alábecsülik az alapvető mechanikus gép és a teljesen automatikus szervovezérlésű egység közötti működési költségkülönbséget.
- A törmelékcsökkentés, a feszesebb feszültségszabályozás a régebbi mechanikus fékrendszerekhez képest jellemzően jelentősen csökkenti a zúzott vagy teleszkópos orsó baleseteit, és a nagy értékű vezetékek selejtköltsége gyorsan összeadódik.
- A munkaerő-megtakarítás, az automatikus hosszvágás és az orsóváltás csökkenti az orsónkénti kezelői időt, ami a leginkább számít a folyamatosan futó több műszakos műveleteknél.
- Energiafogyasztás, a szervohajtások általában kevesebb energiát használnak méterenként, mint a régebbi mechanikus fékrendszerek, amelyek a túlfeszültséget hőként oszlatják el.
- Pótalkatrészek elérhetősége, a közönséges ipari alkatrészek köré épített gépek általában alacsonyabb hosszú távú javítási költséggel járnak, mint a kizárólag az eredeti gyártótól beszerzett szabadalmaztatott alkatrészekkel rendelkező gépek.
- Az állásidő költsége, a távdiagnosztikával vagy az egyértelmű hibakód-kijelzővel rendelkező gép gyorsabban áll vissza a gyártásba, mint az, amelyiknél minden hiba esetén szakember látogatást igényel.
A beruházás megtérülési becslésének elkészítésekor az üzemek jellemzően összehasonlítják a két berendezés közötti árkülönbséget a kevesebb selejtből és csökkentett munkaórákból származó várható éves megtakarítással, majd elosztják az árkülönbséget az éves megtakarítási számmal, hogy megbecsüljék a megtérülési időt években. A legtöbb üzem meghatároz egy belső küszöböt, gyakran körülbelül két-három évet, amely alatt a magasabb szintű automatizálási lehetőség a magasabb előzetes költségtől függetlenül indokoltnak tekinthető.
Testreszabási lehetőségek rendeléskor
A szabványos katalógusmodellek a kereslet nagy részét lefedik, de sok vásárló kér módosításokat, hogy illeszkedjen egy meglévő gyártósorhoz vagy egy adott termékcsaládhoz. A gyakori testreszabási kérések magukban foglalják az állítható orsóátmérő-tartományt a standard katalógus határain túl, a kettős feszítési zónákat a koextrudált vagy többrétegű kábelekhez, az integrált nyomtató- vagy jelölőfejeket az orsó azonosításához, az egyedi vezérlőszoftvert a meglévő üzemi hálózati protokollhoz, valamint a nem szabványos feszültség- vagy frekvenciakonfigurációkat az exportrendelésekhez.
A testreszabás kérésekor segít a beszállítónak tényleges termékmintákat vagy részletes rajzokat adni, nem csak átmérő- és súlyszámokat, mivel a köpeny keménysége és a felületi minőség is befolyásolja a feszültségbeállítások beállítását még akkor is, ha két termék azonos névleges átmérővel rendelkezik.
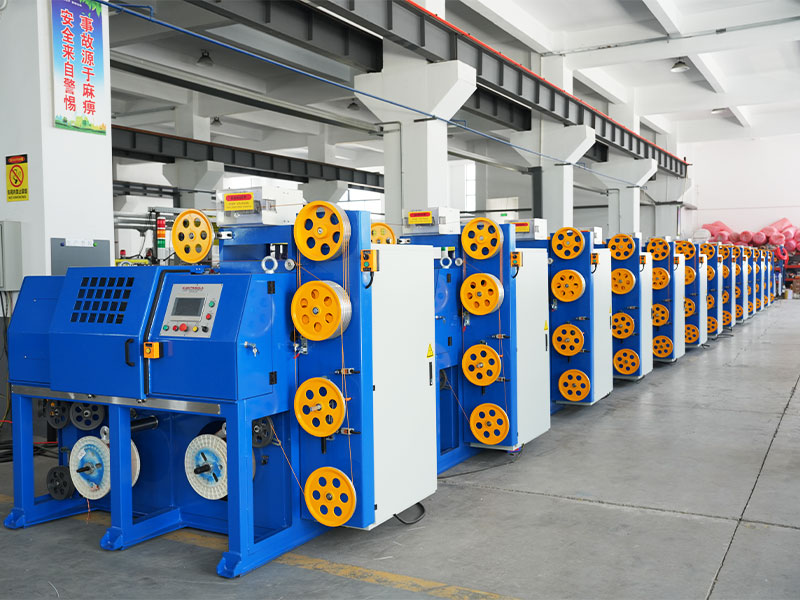
Szállítók értékelése: Gyakorlati ellenőrzőlista
Két azonos névleges specifikációt kínáló beszállító nagyon eltérő valós teljesítményt nyújthat, ezért az értékelési folyamatnak túl kell lépnie a specifikációs lapok egymás melletti összehasonlításán.
- Kérjen referenciákat hasonló termékskálát és hasonló termelési volumenű üzemektől, és lépjen kapcsolatba velük, ahelyett, hogy a beszállító saját esettanulmányaira hagyatkozna.
- Ha lehetséges, a végső vásárlás előtt kérjen mintaorsót a saját anyagán, mivel az adott termék tényleges csomagolási minősége a jövőbeli teljesítmény legjobb előrejelzője.
- Erősítse meg, hogy mit tartalmaz a telepítés és az üzembe helyezés, egyes árajánlatok tartalmazzák a helyszíni beállítást és kalibrálást, míg mások külön tételként árazzák azt.
- Tisztázza a feszültségszabályozó elektronika garanciális feltételeit a mechanikus váztól elkülönítve, mivel ez a két kategória gyakran eltérő lefedettségi időszakot tartalmaz.
- Érdeklődjön a pótalkatrészek jellemző átfutási idejéről, különösen az erőmérő cella, a fékegység és a vezérlőpanel olyan alkatrészeiről, amelyek a gép élettartama során valószínűleg cserére szorulnak.
- Ellenőrizze, hogy a beszállító épít-e automata kábelszalagozó gépet is, mivel a mindkét termékvonalat kínáló beszállító megbízhatóbban tudja üzembe helyezni a szinkronizált vonalat, mintha két független építtető berendezéseit kombinálná.
Új trendek a kábeltekercselési technológiában
Az újabb kábeltekercselő gépek vezérlőrendszerei egyre gyakrabban tartalmazzák az adatnaplózást standard szolgáltatásként, nem pedig drága opcióként, amely minden legyártott orsóra rögzíti a feszültséget, a sebességet és a hosszt időbélyeggel. Ezek az adatok bekerülnek az üzem minőségi rendszerébe, és korai figyelmeztetést adnak a karbantartó csapatoknak, ha egy adott gépen a feszültségingadozás a szokásos történelmi tartományon kívülre emelkedik, gyakran észlelve a kialakuló csapágy- vagy fékproblémát, mielőtt az a gyártás leállását idézné elő.
Az energiahatékonyság is erősebb vásárlási tényezővé vált, mivel több vásárló kéri a beszállítóktól a tipikus terhelés mellett mért teljesítményfelvételt, nem pedig csak a névtáblán szereplő motorok névleges értékét, mivel a gép élettartama alatti tényleges energiaköltség a folyamatosan üzemelő vonalak teljes tulajdonlási költségének jelentős részét képezheti.
Egyre elterjedtebb a távfelügyelet és a diagnosztika is, lehetővé téve a beszállító szervizcsapata számára a hibanaplók áttekintését, és bizonyos esetekben bizonyos vezérlési paraméterek távoli beállítását a technikus kiküldése előtt, ami lerövidíti a hiba fellépése és a gyártás folytatása közötti időt.
Gyakran Ismételt Kérdések
Milyen méretű kábeltekercselő gépre van szükségem épülethuzalgyártáshoz
Illessze a gépet a legnagyobb tervezett orsóátmérőhöz, plusz egy tartalék a jövőbeni terméknövekedéshez, mivel a legtöbb építési huzalsor közepes teljesítményű, 1000 mm és 1800 mm közötti orsókra méretezett gépekkel működik, mivel a kiskereskedelmi orsók ritkán lépik túl ezt a tartományt.
Egy gép kezeli-e mind a kifizetődést, mind a feladatokat
Igen, léteznek kombinált egységek a kisebb volumenű sorokhoz, bár a dedikált kifizető és felvevő gépek gyakoribbak a folyamatos gyártósorokon, mivel mindegyik oldal külön-külön optimalizálható a saját feszítési profiljához.
Hogyan befolyásolja az automatikus kábelszalagozó gép az orsó feszességét?
A szalagréteg hozzáadása növeli a külső átmérőt, és kissé megváltoztatja a feszítésszabályozás hatásos sugarát, így a legtöbb kezelő kúpos feszítési módra vált, vagy módosítja a kúpos arányt, ha egy szalagozási szakaszt ad hozzá az áramlás irányába.
Mi okozza az orsó meglazulását, miután elhagyta a gépet?
Általában a tekercselés során fellépő elégtelen feszültség vagy a tekercselés után elernyedő köpeny-keverék esetén mindkettőt az alapfeszültség enyhe növelésével, valamint az anyagszállító által az adott vegyülethez ajánlott tekercsfeszesség ellenőrzésével kell kezelni.
Megéri-e a szervo feszültségszabályozás többletköltséget a mágneses porfékhez képest?
A nagy értékű vezetékek, például a réz vagy az optikai kábelek esetében igen, mivel az egyetlen zúzott orsó hulladékköltsége a használat első néhány hónapjában gyakran meghaladja a két feszítőrendszer árkülönbségét.
Mennyi ideig bírja egy tipikus kábeltekercselő gép folyamatos használat mellett
A jól karbantartott gépek rendszerint jóval tíz éven túl is üzemelnek folyamatos ipari üzemben, a főhajtás és a váz általában több generációt is kibír a vezérlőelektronika több generációján keresztül, amelyeket az út során továbbfejlesztenek.
Más gépre van szükségem az optikai kábelhez, mint a rézkábelhez?
Nem feltétlenül más gép, de az optikai kábel általában nagyobb átfutási pontosságot és alacsonyabb maximális feszültségbeállítást igényel, mint a rézkábel, így a vezérlőrendszernek szélesebb állítható tartományra van szüksége, nem pedig teljesen különálló gépre.
Mi a különbség a kúpos feszültség beállítás és az állandó feszültség beállítás között?
Az állandó feszültség ugyanazt a húzást tartja a teljes orsó felépítésében, míg a kúpos feszültség az orsó átmérőjének növekedésével fokozatosan csökkenti a húzást, megvédve a belső borításokat a külső rétegek súlya alatti összenyomódástól.
Egy régebbi mechanikus kábeltekercselő gép utólag felszerelhető szervofeszesség-szabályozással
Sok esetben igen, a szervofeszültség-szabályozó készlet utólagos felszerelése egy meglévő vázra bevett gyakorlat, és meghosszabbíthatja egy mechanikusan ép, régebbi gép élettartamát a teljes csere költsége nélkül.
Milyen gyakran kell ellenőrizni a feszültség kalibrálását
A tanúsított referenciasúllyal végzett negyedéves kalibrálás általános gyakorlat, bár a nagy értékű vezetőt vagy szűk tűréshatárú optikai kábelt használó üzemek néha havonta ellenőrzik, mivel a feszültséggel kapcsolatos minőségi hiba magasabb költséggel jár.
 Összefüggő Termékek











