 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Mit csinál egy huzaltekercselő gép, és miért számít
A huzaltekercselő gép egyenes vagy tekercses huzalt vesz, és nagy sebességgel egyenletes, szigorúan szabályozott tekercsekké tekeri, majd mindegyik tekercset levágja, megköti vagy szalagozza, így becsomagolható, szállítható vagy közvetlenül a következő folyamatlépésbe adagolható. A rövid változat: ha egy gyárnak állandó tekercsátmérőre, megismételhető fordulatszámra és tiszta tekercsvégekre van szüksége hajlítások és átfedések nélkül, akkor ez a gép teszi ezt meg, és párosítja egy Drótragasztó gép közvetlenül azután, hogy a tekercsfej egyetlen folyamatos sorban lezárja a tekercselés és a csomagolás közötti hurkot.
A huzalgyártók, a kábelszerelő műhelyek, a rugógyártók és a hegesztő fogyóeszközöket gyártó üzemek mind erre a berendezésre támaszkodnak, mivel a kézi tekercselés lassú, következetlen és nehézkes. Egy kézzel tekercselő dolgozó műszakonként 40-60 tekercset készíthet, a huzalátmérőtől függően; egy középkategóriás automatikus tekercs, amely 300-800 ford./perc sebességgel működik a felvevőfejen, 400-1200 tekercset képes lefordítani ugyanebben az időszakban, sokkal szigorúbb mérettűréssel tekercsről tekercsre.
A nyers kibocsátáson túl a szóródás a mélyebb oka annak, hogy a növények felváltják a kézi tekercselést. Amikor egy személy kézzel tekercseli fel a vezetéket, a fordulatok távolsága, feszültsége és végső tekercsátmérője kissé eltolódik tekercsről tekercsre, és még inkább kezelőről kezelőre váltakozva. Ez az eltérés később megjelenik a hegesztőrobot előtolási problémáiként, a szegfejek kusza kifizetéseként vagy a tekercsekként, amelyeket az ügyfelek elutasítanak az egyenetlen tekercselés miatt. A megfelelően beállított tekercselőgép megszünteti az eltérések nagy részét, mivel a feszültséget, a sebességet és a fordulatszámot ugyanazok az érzékelők és beállítások szabályozzák minden egyes ciklusban.
Az útmutató további része áttekinti a géptípusokat, a huzaltekercselő gép és a huzalragasztó gép együttműködését, az alkatrészeket, amelyeket a vásárlóknak alaposan meg kell vizsgálniuk a rendelés előtt, hogyan viselkedik a gép eltérően a szokásos huzalanyagok között, a gyártási ciklus teljes áttekintése a nyers huzaltól a kész szalagos tekercsig, a karbantartási szokások, amelyek ténylegesen meghosszabbítják az élettartamot, a beszerzési és gyári értékelési megfontolások, a legtöbbször felmerülő új üzem értékelési megfontolások, a leggyakoribb vásárlási kérdések. felszerelés 2026-ban.
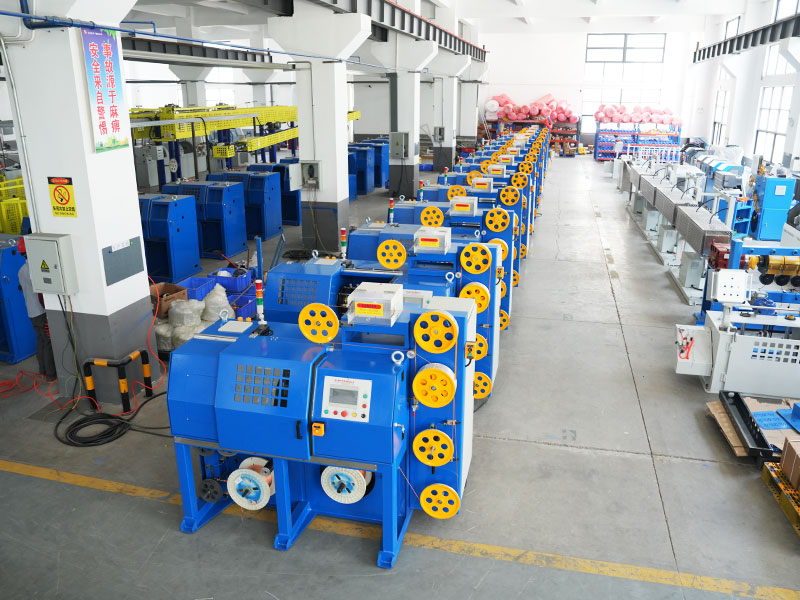
A piacon kapható huzaltekercselő gépek fő típusai
A tekercselő berendezések nem egyformák. A huzalvastagság, az anyagkeménység, a tekercs súlycélja és a későbbi csomagolási módszer mind egy másik konfiguráció felé tolja a vásárlókat. Az alábbiakban felsoroljuk azokat a kategóriákat, amelyek ma a vezeték-, kábel- és rugógyártó üzemekben telepített gépek túlnyomó többségét lefedik.
Vízszintes gyűrűs tekercsek
Ezek a huzalok egy forgó kar vagy fonó körül tekercselnek, miközben a huzal egy rögzített tengelyről táplál be, és gyűrű alakú tekercseket hoz létre, amelyek laposak. Ezek a standard választás hegesztőhuzalokhoz, kerítéshuzalokhoz és általános lágyacélhuzalokhoz, ahol a tekercs súlya tekercsenként 15 kg-tól 1000 kg-ig terjed. A vízszintes tekercseket az alacsony súlypont miatt értékelték, ami stabilan tartja a gépet még nagyobb orsófordulatszám mellett is. Mivel a tekercs laposan ül a tekercselés során, a gravitáció elősegíti, hogy a vezeték egyenletesen a helyére kerüljön, ezért ez az elrendezés továbbra is a leggyakoribb választás a nehezebb vezetékeknél.
Függőleges hordó vagy kosár csévélő
A huzalt egy forgó kosárba vagy hordóba fektetik nyolcas vagy vízszintes szélmintázatban, ami jellemző a rugógyártásban használt finomabb nyomtávú huzaloknál, szöghuzaloknál, vagy a további húzásra szánt réz- és alumínium vezetőhuzaloknál. Ez az elrendezés általában csökkenti a huzalcsavarodást és a torziós feszültséget a tekercsről tekercsre történő tekercseléshez képest, ami azért fontos, mert a csavart huzal egyenetlen húzószerszám-kopást és inkonzisztens felületkezelést okozhat lágy fémeken.
Precíziós rétegtekercselők
A rétegtekercselőket ott alkalmazzák, ahol minden fordulatnak pontosan az előzőhöz kell esnie. A rétegtekercselők gyakoriak a zománcozott mágneshuzalban, a robotadagoló rendszerek hegesztőhuzalaiban, és minden olyan tekercsben, amelyeknek kifizetődőnek kell lenniük anélkül, hogy később összegabalyodnának. A traverzmechanizmus az orsó forgásával szinkronban mozog előre-hátra, és a menetemelkedési pontosságot gyakran 0,1-0,3 milliméteren belül tartják. Ez a szűk tűrés lehetővé teszi a robothegesztőcella számára, hogy órákon keresztül folyamatosan húzza a huzalt anélkül, hogy egyetlen akadozás megszakítaná a hegesztési ciklust.
Kombinált tekercselési és szalagos vonalak
Ahelyett, hogy a tekercselést és a csomagolást két különálló állomásként működtetnék, sok üzem most kombinált vezetéket szerel fel, ahol a tekercs közvetlenül a huzalszalagos gépbe vagy a hevederfejbe kerül. Ez megszünteti a kézi kezelést a két lépés között, és gyorsan az alapértelmezett konfigurációvá válik a közepes és nagy térfogatú hegesztőhuzalok és MIG huzalok műveleteihez, mivel felszabadítja azt az alapterületet is, amelyre egyébként szükség lenne egy puffer szállítószalaghoz két különálló gép között.
Forgó szórólap tekercsek
A szórólapkar egy álló orsó vagy tüske körül forog, és lefekteti a drótot, miközben a felvételi pont rögzített marad. Ez a kialakítás alkalmas kisebb átmérőjű, nagy sebességű alkalmazásokhoz, ahol maga a huzal túl kényes ahhoz, hogy egy fonógyűrűn keresztül lehessen húzni, például finom rézhuzal vagy bevonatos huzal, ahol a felületi kopást minimálisra kell csökkenteni.
Duplafejű vagy kétorsós tekercsek
Két tekercsfej párhuzamosan vagy váltakozva fut ugyanazon az alapkereten, így az egyik fej ki tudja tölteni a kész tekercset, míg a másik folyamatosan tekercsel, így nullához közelíti a ciklusok közötti holtidőt. Ez a konfiguráció gyakori azokban az üzemekben, amelyek nagy napi mennyiséget üzemeltetnek, ahol ciklusonként akár néhány másodperces leállás is jelentős teljesítményveszteséget jelent egy teljes műszak alatt.
Huzaltekercselő gép versus huzalragasztógép: ahol mindegyik elfér
Ez a két gép gyakran összekeveredik, mert általában közvetlenül egymás mellett ülnek a gyártási területen, de különböző problémákat oldanak meg.
Huzaltekercselő gép
A huzalból tekercset formál, szabályozza a fordulatszámot és a tekercs átmérőjét, és meghatározza a tekercs végső súlyát. Fő feladata az alakítás és a mérés, nem pedig a rögzítés. Ebből a szakaszból származik minden, ami a tekercs belső geometriájáról, a tekercselés szorosságáról, a rétegek egymásra épülésének egyenletességéről, valamint a kezdő és végpontok tisztaságáról származik.
Drótragasztó gép
A kész tekercset két vagy több ponton szalaggal, vagy bizonyos esetekben műanyag pántokkal tekeri, így a tekercs megtartja alakját a kezelés, tárolás és szállítás során. E lépés nélkül a rugóacélból vagy hegesztőhuzalból készült tekercs kipattanhat és összegabalyodhat, amint elhagyja a gépet. A szalagozási szakasz pusztán a tekercs által már létrehozott alak megőrzéséről szól, nem pedig a rosszul feltekercselt tekercs korrigálásáról.
Hatékony elrendezésben a tekercs a tekercsfejről egy forgótányérra vagy szállítószalagra kerül, ahol a szalagos egység körbefordul, a programozott számú ponton ragaszt szalagot, és a kész, szalagos tekercset egy elvihető szállítószalagra engedi. Azok az üzemek, amelyek kihagyják a ragasztási lépést, és a kézi kötözésre támaszkodnak, körülbelül 3-5-ször hosszabb ciklusidőt jelentenek tekercsenként, és észrevehetően több selejt mennyiséget jelentenek a tekercsekből, amelyek meglazulnak, mielőtt eljutnának az ügyfélhez.
Az is segít, ha külön gondolkodunk a hibamódokról. A tekercselési probléma ovális, laza vagy átfedő tekercsként jelenik meg közvetlenül a fejről. A ragasztási probléma később jelentkezik, gyakran azután, hogy a tekercs már átesett néhány kezelési lépésen, mivel a szalag elcsúszott, elszakadt vagy nem tudta zárva tartani a tekercset. Annak diagnosztizálása, hogy melyik szakasz okozta a vásárlói panaszt, sok elvesztegetett hibaelhárítási időt takarít meg a műhelyben.
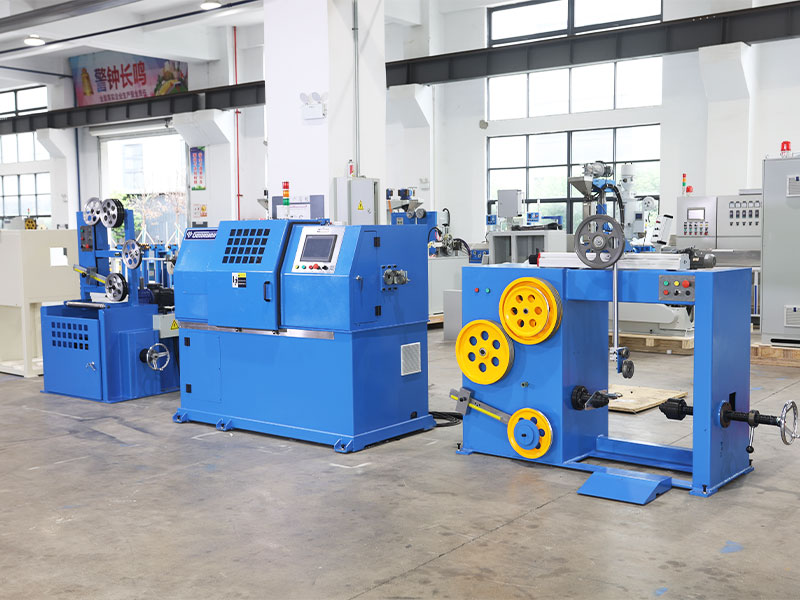
Alapvető összetevők és mit kell ellenőrizni vásárlás előtt
Márkától függetlenül minden huzaltekercselő gép ugyanazon alrendszerek köré épül fel. Ha tudja, hogy mindegyik hozzájárul, az segít a vevőnek helyesen elolvasni a specifikációs lapot, ahelyett, hogy pusztán összehasonlítaná a címsorok sebességét.
| Alrendszer | Kis vám | Közepes terhelés | Heavy Duty |
|---|---|---|---|
| Huzal átmérő tartomány | 0,2-1,6 mm | 1,6-6,0 mm | 6,0-16 mm |
| A tekercs súlykapacitása | 25 kg-ig | 25-250 kg | 250-1200 kg |
| Orsó fordulatszám | Akár 1200 ford./perc | 300-800 ford./perc | 80-300 ford./perc |
| Meghajtó típusa | AC motor inverterrel | Szervo motor | Szervo sebességváltó redukcióval |
| Tipikus átállási idő | 5-10 perc | 10-25 perc | 20-45 perc |
Takarmány- és feszültségszabályozás
A táncoló kar, pneumatikus feszítő vagy zárt hurkú mérőcella rendszer állandó, szabályozható feszültségen tartja a tekercsfejbe betáplált huzalt. Az egyenetlen feszültség a leggyakrabban előforduló oka a laza vagy ovális tekercseknek, ezért ez az alkatrész több figyelmet érdemel, mint amennyit a legtöbb vásárló ad rá a berendezés kiválasztásakor. A magasabb kategóriás gépeken a feszítő élő visszajelzést küld a vezérlőpultnak, így a kezelő láthatja a feszültségtrendet, mielőtt az elutasított tekercssé válna, ahelyett, hogy utólag fedezné fel a problémát.
Tekercselőfej vagy Spinner
Ez az a forgó elem, amely valójában gyűrűvé vagy réteggé formálja a huzalt. A fej átmérője általában egy meghatározott tartományon belül állítható, így egy gép több tekercsméretet kezelhet a szerszámok teljes cseréje nélkül. A szerelvényben lévő csapágyminőség túlméretezett hatással van mind a zajszintre, mind a hosszú távú karbantartási költségekre, mivel folyamatosan a gép teljes névleges fordulatszámán működik.
Számlálás és hosszmérés
Egy kódoló kerék vagy optikai számláló követi a fordulatokat vagy a lineáris hosszt, így a gép a pontos célsúlyon vagy hosszon vág. A modern vezérlők 0,5 százalékon belül tartják a hosszúság pontosságát a jól karbantartott berendezéseken. Ez a mérés közvetlenül beépül a tekercstömeg-számításokba is, ami olyan üzemeknél számít, amelyek tömeg szerint értékesítik a huzalt, és el kell kerülniük a tekercsek állandó túltöltését.
Vágás és Kidobás
A célszám elérése után egy pneumatikus vagy hidraulikus nyíró elvágja a vezetéket, és egy kilökőkar vagy billenő bölcső a kész tekercset a következő állomásra tolja, gyakran egy huzalragasztó gépre. A tiszta, sorjamentes vágás többet számít, mint amilyennek hangzik, mivel a rongyos huzalvég felragadhat a következő tekercsre rakás közben, vagy beakadhat a csomagolófóliába csomagolás közben.
Vezérlőpult és recepttárolás
Az ember-gép interfész az, ahol a kezelő beállítja a huzalátmérőt, a céltekercs súlyát vagy a fordulatszámot, az orsó sebességét és a feszítési célokat. A recepttárolóval rendelkező gépek lehetővé teszik, hogy az üzem elmentse a teljes paraméterkészletet minden egyes termékhez, és másodpercek alatt előhívja azt, ahelyett, hogy minden váltáskor minden értéket kézzel újra megadna, ami az egyik legnagyobb csendes időmegtakarítás a többtermékes üzemben.
Hogyan változik a tekercselés viselkedése a szokásos huzalanyagok között
Ugyanaz a tekercselőgép egészen másképp viselkedhet attól függően, hogy milyen anyag fut át rajta, és a vásárlók, akik ezt figyelmen kívül hagyják, olyan minőségi problémákat kergetnek, amelyek valójában anyagi eltérések, nem pedig géphibák.
Lágy acél és hegesztőhuzal
Meglehetősen elnéző a tekercselés, mivel jól tartja az alakját, de a nehezebb acélnak erősebb feszítést és szilárdabb tekercsfej-csapágy-elrendezést igényel, hogy elkerülje a sebességnél történő elhajlást.
Réz és alumínium vezetőhuzal
Lágyabb és hajlamosabb a felületi jelölésekre, így a feszültségnek alacsonyabbnak kell lennie, és a vezetőgörgők simább, gyakran bevont érintkezési felületet élveznek, hogy elkerüljék a felület kopását.
Rugós acél
A nagy visszarugózási hajlam azt jelenti, hogy a tekercs ki akar nyitni a feszültség felszabadulása pillanatában, pontosan ezért fontos a szalagozási lépés ennél az anyagnál, és ezért a ragasztási pontok száma általában magasabb rugós huzaloknál, mint puhább fémeknél.
Rozsdamentes acél huzal
A nagyobb keménység idővel megnöveli a vezetőgörgők és a vágóvágópenge kopását, így a sok rozsdamentes acélt használó növények általában rövidebb ciklus alatt cserélik ki a kopó alkatrészeket, mint a többnyire lágy acélt használó növények.
Bevonatos vagy szigetelt vezeték
A zománc- vagy műanyagbevonatok megsérülhetnek a túlfeszültségtől vagy a durva vezetőfelületektől, ezért ezek az anyagok általában csökkentett feszültséggel futnak, különös figyelmet fordítva a vezetőgörgők tisztán tartására és a beágyazott törmelékektől.
Teljes gyártási ciklus lépésről lépésre
A tekercs tényleges sorrendjének megértése segít a vásárlónak élesebb kérdéseket feltenni a gyárlátogatás vagy a berendezés bemutatója során, mivel minden lépés egy olyan hely, ahol minőséget nyerhet vagy veszíthet.
- A nyers huzal megtérül az ellátó orsóról vagy a húzósorról, és áthalad egy kezdeti egyengetőn, hogy eltávolítsa a beállított görbületeket az upstream feldolgozásból.
- A huzal belép a feszítőrendszerbe, ahol egy táncoló kar vagy erőmérő cella folyamatos húzást tart, miközben a tekercsfej felé táplálkozik.
- A tekercsfej vagy a fonó megkezdi a tekercselést, az áthúzó mechanizmus vezérli, ha a gép precíziós rétegcsévélő, vagy a természetes forgási út, ha gyűrűs tekercsről van szó.
- Egy jeladó folyamatosan számolja a fordulatokat vagy méri a hosszt a központon beállított célhoz képest.
- A cél elérése után a gép jelzi a vágóollót, amely a beprogramozott ponton tisztán elvágja a huzalt.
- Egy kilökőkar, billenő bölcső vagy szállítószalag átvitel mozgatja a kész tekercset a fejről a következő állomás felé.
- Ha egy huzalragasztógép van beépítve, a tekercs a szalagos karusszelbe indexelődik, ahol a szalagot a kerület két-négy pontjára helyezik fel.
- A kész, szalagos tekercs egy elvihető szállítószalagra költözik a mérlegelés, a címkézés és a csomagolás vagy szállítás céljából.
A lánc minden gyenge láncszeme, legyen az elkopott feszítő, tompa vágópenge vagy rosszul beállított szalagos körhinta, néhány lépéssel később minőségi kifogásként jelenik meg, ezért azok az üzemek, amelyek szisztematikusan hibaelhárítást végeznek az első lépéstől, gyorsabban oldják meg a problémákat, mint azok, amelyek egyenesen a sor utolsó gépének beállításához ugranak.
Hogyan válasszuk ki a megfelelő huzaltekercselő gépet a vonalhoz
Az alábbi ellenőrző lista azokat a kérdéseket tükrözi, amelyek ténylegesen megváltoztatják a vásárlási döntést, azon műszaki kritériumok alapján, amelyeket a legtöbb beszerzési csapat átvizsgál az új tekercsberendezések meghatározásakor.
- Erősítse meg a teljes huzalátmérő-tartományt, amelyet ma fut, és bárhol, ahol a következő két-három évben bővülni szeretne, nem csak a jelenlegi legjobban eladó.
- Igazítsa a tekercs súlyát a csomagolási és szállítási szabványhoz; egy olyan gép, amely akár 2 százalékkal is túllépi a célsúlyt, valódi anyagköltséget jelent a gyártás teljes évében.
- Ellenőrizze, hogy a gép közvetlenül párosítható-e ugyanazon az alapkereten lévő drótragasztó géppel, vagy külön szállítószalagra és további alapterületre van szüksége.
- Kérdezze meg a tekercsméretek közötti váltási időt; egyes gépeknek 5 percre van szükségük, másoknak 45-re, és ez a különbség gyorsan növekszik egy többtermékes üzemben.
- Tekintse át a vezérlőpult nyelvi beállításait, és azt, hogy a recepttárolás lehetővé teszi-e a kezelőnek a mentett feladat előhívását ahelyett, hogy kézzel írná be újra a paramétereket.
- Ellenőrizze, hogy mely pótalkatrészek vannak helyben raktáron, szemben az importálandókkal, mivel a tekercsfej-csapágyak és a feszültségérzékelők kopnak a leggyorsabban.
- Kérdezze meg, hogyan teljesít a gép az Ön által használt anyagok teljes skáláján, ne csak a beszállító által használt mintán egy bemutató videóban.
- Nézze meg a lábnyomot, beleértve a bemeneti egyengetést és a kivezető szalagot vagy a szállítószalag szakaszokat, ne csak magát a tekercsfejet, mivel a tervezés során gyakran alulbecsülik az alapterületet.
- Érdeklődjön a zajszintről és a rezgésről teljes névleges fordulatszámon, ha a gép más precíziós berendezések közelében vagy megosztott munkaterületen működik.
Huzalragasztógép integrálása tekercselési sorba
A jól hangolt tekercselés és szalagozás kombinációja kevésbé a végsebesség alapján ítélhető meg, hanem az alapján, hogy milyen kevés tekercset utasítanak el laza tekercselés, a szalag középen kívüli elhelyezése vagy a vágott huzalvéget átfedő szalag miatt.
A legtöbb huzalragasztógép egység a tekercs körül egy forgó körhintán vagy egy hajtott görgőkön helyezkedik el, és két-négy szalagot helyez fel a tekercs kerületének két-négy pontján. A rögzítési pontok száma a tekercs átmérőjétől és a huzal merevségétől függ; egy merevebb, nehezebb nyomtávú tekercsnek általában négy pontra van szüksége ahhoz, hogy zárva maradjon, míg a könnyebb nyomtávú tekercsnek kettővel is elfér.
Kombinált zsinór megadásakor kérje meg a szállítót, hogy a tényleges huzalból fusson minta tekercset, ne egy bemutató orsót, mivel a huzal felületének kidolgozása és a visszarugózási viselkedés megváltoztatja a szalag feszítésének módját. A szalagonkénti nagyjából 30-50 százalékos átfedés általános kiindulási pont, amelyet a tekercs viselkedése alapján állítanak be a szállítási tesztelés során.
A szalag szélessége és a ragasztó típusa is többet számít, mint azt sok vásárló elvárja. A keskenyebb szalag gyorsabban felhordható, de előfordulhat, hogy több tekercsre van szükség a nehezebb tekercs zárva tartásához, míg a szélesebb szalag kevesebb menetben fedi le a tekercs felületét, de növeli a tekercsenkénti anyagköltséget. A tapadási szilárdságot a tekercs várható tárolási időtartamához és kezelési körülményeihez kell igazítani, mivel egy szabályozott klímával rendelkező raktárban jól teljesítő szalag nem biztos, hogy olyan jól tart a kültéri vagy magas páratartalmú szállítási útvonalon.
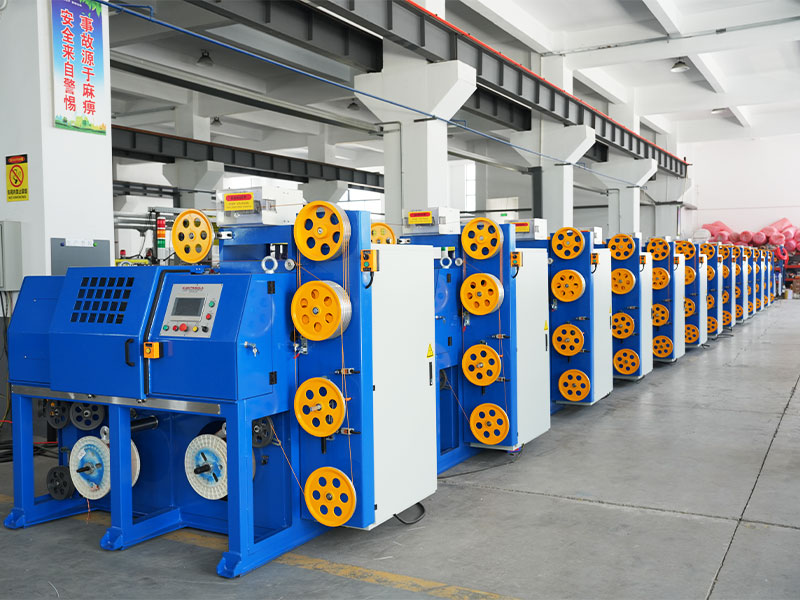
Iparágak, amelyek naponta használnak huzaltekercselő berendezéseket
Hegesztési kellékek
A MIG-huzal, az alámerült ívhuzal és a fluxus-magos huzal szalagos tekercsként, dobként vagy orsóként kerül forgalomba, és a tekercs konzisztenciája közvetlenül befolyásolja, hogy a huzal milyen simán halad át a hegesztőpisztolyon.
Tavaszi gyártás
A nyers rugós huzal előre feltekercselve érkezik tárolásra és szállításra, mielőtt külön rugóalakítási folyamaton menne keresztül, így a tekercs egyenletessége csökkenti az előtolás elakadását az alakítógépben.
Kerítés és Építési Drót
A szögesdrót-, kötőhuzal- és betonacél-kötőtekercseket nagy mennyiségben gyártják, különös hangsúlyt fektetve a tekercssúly pontosságára, hogy a költségeket ellenőrizni lehessen a kis árréseknél.
Kábel és Vezetékes vezeték
A réz és alumínium vezetőhuzal a húzási lépések között van feltekercselve, ahol kíméletes kezelésre van szükség, hogy elkerüljük a felületi karcolásokat, amelyek befolyásolnák a vezeték vezetőképességét.
Rögzítő és Szög drót
A nagy sebességű szeggyártó vezetékek közvetlenül a tekercsekből húzódnak, így a tekercs kifizetési viselkedésének elég egyenletesnek kell lennie ahhoz, hogy az alsó fejléc ne akadjon el.
Drótháló és háló
A tekercsek közvetlenül a hálószövő- vagy hegesztőberendezésbe kerülnek, ahol a méretkonzisztencia megakadályozza a hálómintázat eltolódását a gyártás során.
Gépjárműhuzalozási alkatrészek
Az autóipari kábelköteg-gyártásban használt kisebb átmérőjű huzal előnyeit élvezi a precíziós rétegtekercselés, mivel a kusza kifizetődő közvetlenül a kábelköteg-összeszerelősor lassabb sebességét eredményezi.
Mezőgazdasági dróttermékek
A bálázó drótot és az általános mezőgazdasági kötőhuzalt nagy mennyiségben gyártják, ahol a tekercs tömegének konzisztenciája segít a gazdaságoknak és a forgalmazóknak találgatás nélkül megtervezni a felhasználást.
Elektróda és töltőanyag fémgyártás
A finom átmérőjű töltőhuzal speciális hegesztési eljárásokhoz nagymértékben függ a szűk tekercselési tűréstől, mivel még a kis feszültségingadozások is befolyásolják az ívstabilitást használat közben.
Karbantartási szokások, amelyek meghosszabbítják a gép élettartamát
Naponta
Törölje le a tekercsfejet, és ellenőrizze, hogy nincs-e huzaltörmelék a vezetőgörgőkben; a finom fémforgács felhalmozódása a leggyakoribb oka a felületi karcolódásnak a kész tekercsen.
Hetente
Vizsgálja meg a feszültségérzékelőket és a táncoló kar forgását a sima mozgás érdekében, és győződjön meg arról, hogy a pneumatikus vágóolló továbbra is tiszta vágást produkál sorja nélkül.
Havonta
Zsírozza be az orsó csapágyait a gyártó ütemezése szerint, ellenőrizze a hajtószíj feszességét, és futtasson újra egy kalibráló tekercset, hogy megbizonyosodjon arról, hogy a fordulatszám és a hosszmérés továbbra is a tűréshatáron belül van.
Negyedévente
Ellenőrizze az igazítást a tekercsfej és a kiszállító szállítószalag vagy a drótszalagozó gép bemenete között, mivel itt még egy kis eltolás is a tekercsek elakadását vagy a szalag középpontjától eltérően csapódást okoz.
Évente
Végezze el a hajtómotor tekercseinek, a hajtóműolaj állapotának és a jeladó pontosságának teljes körű ellenőrzését, mivel ezek az alkatrészek lassan bomlanak le, és könnyen figyelmen kívül hagyhatók, amíg a kimeneti minőség már nem változik.
Ha egyszerű karbantartási naplót vezet a gépen, ahelyett, hogy a memóriára hagyatkozna, sokkal könnyebben észlelhető a lassú teljesítménycsökkenés, mielőtt az nem tervezett leállásba fordulna. Sok üzem azt tapasztalja, hogy a műszakváltáskor leellenőrzött, a gép közelében nyomtatott ellenőrzőlista napokkal vagy hetekkel azelőtt észleli az apróbb problémákat, hogy azok egyébként minőségi kifogásként megjelennének.
A vezetékes tekercselő gépek gyakori problémáinak elhárítása
| Tünet | Valószínű Oka | Első kipróbálandó javítás |
|---|---|---|
| A tekercs lazán vagy oválisan jön ki | Inkonzisztens vezetékfeszültség | Kalibrálja újra a táncoló kart vagy a feszültségérzékelőt |
| A tekercs súlya eltolódik a céltól | Kopott jeladó kerék vagy csúszás | Tisztítsa meg és ellenőrizze a mérőkerék érintkezési felületét |
| Huzalkarcok vagy felületi nyomok | Törmelék a vezetőgörgőkben vagy rosszul beállított szerszámok | Tisztítsa meg a görgőket és ellenőrizze a szerszám beállítását |
| A szalagos tekercsek a tekercs közepén kívül esnek | Eltérés a tekercs kimenete és a huzalszalagos gép bemenete között | Ellenőrizze újra a szállítószalag vagy a forgótányér beállítását |
| A gép leáll a ciklus közepén | Túlterhelt hajtómotor vagy elakadt vágóolló | Csökkentse a terhelést, ellenőrizze a nyírókést, nincs-e benne sorja vagy törmelék |
| A huzal ugrik vagy kiugrik tekercselés közben | Kopott vezetőgörgős csapágyak vagy a szíj megcsúszása | Ellenőrizze és cserélje ki a kopott vezetőgörgős csapágyakat |
| A tekercsrétegek egyenetlenül keresztezik vagy fedik egymást | A mozgatási mechanizmus nincs szinkronban az orsó fordulatszámával | Újrakalibrálja a mozgási időzítést az orsó forgásával szemben |
Mi változik most a huzaltekercselési technológiában?
A vásárlók gyakrabban kérnek olyan gyorscsereszerszámokat is, amelyek lehetővé teszik, hogy egy gép szélesebb huzalátmérő-tartományt fedjen le hosszadalmas mechanikai váltás nélkül, mivel a huzal- és kábelgyártásban egyre gyakoribbak a kisebb tételek és a gyakoribb termékcsere.
Az adatkapcsolat egy másik olyan terület, amely folyamatos változást mutat. Az önálló vezérlőpanel helyett az újabb gépek egyre gyakrabban naplózzák a tekercsszámot, a ciklusidőt és a feszültségtrendadatokat egy megosztott üzemhálózaton, így a karbantartó csapat egyszerre több gépen is észreveszi a lassan sodródó érzékelőt, ahelyett, hogy megvárná, hogy minden gép külön jelezze a hibát. Ez a fajta láthatóság akkor is megkülönböztető tényezővé válik a szállítók között, ha a mag mechanikus tekercselési teljesítménye hasonló.
Az üresjárati idő alatti energiafelhasználás is egyre nagyobb figyelmet kap, mivel a szervorendszerek a ciklusok között alacsony teljesítményű tartási állapotba eshetnek, ahelyett, hogy folyamatosan járatnák a hajtómotort, ami összeadódik egy hosszabb műszakban futó többgépes vonalon.
Kézi, félautomata és teljesen automatikus tekercselés összehasonlítva
| Konfiguráció | kb. Műszakonkénti kimenet | Üzemeltetői követelmény |
|---|---|---|
| Kézi tekercselés | 40-60 tekercs | Állomásonként 1 főállású operátor |
| Félautomata tekercs | 150-400 tekercs | 1 kezelő, részmunkaidős figyelem |
| Teljesen automatikus tekercselés és szalagozás | 400-1200 tekercs | 1 kezelő több gépet felügyel |
A félautomata és a teljesen automata közötti különbség gyakran azon múlik, hogy mennyi kezelői figyelmet igényel még a rögzítési és kilökési lépés. A félautomata vonal általában megköveteli, hogy egy személy manuálisan indítsa el vagy segítse a rögzítési lépést, míg a teljesen automatikus vonal kezeli ezt az átmenetet a kezelő beavatkozása nélkül, felszabadítva a személyt, hogy egyszerre két vagy három gépet felügyeljen, ahelyett, hogy egyetlen állomáson állna.
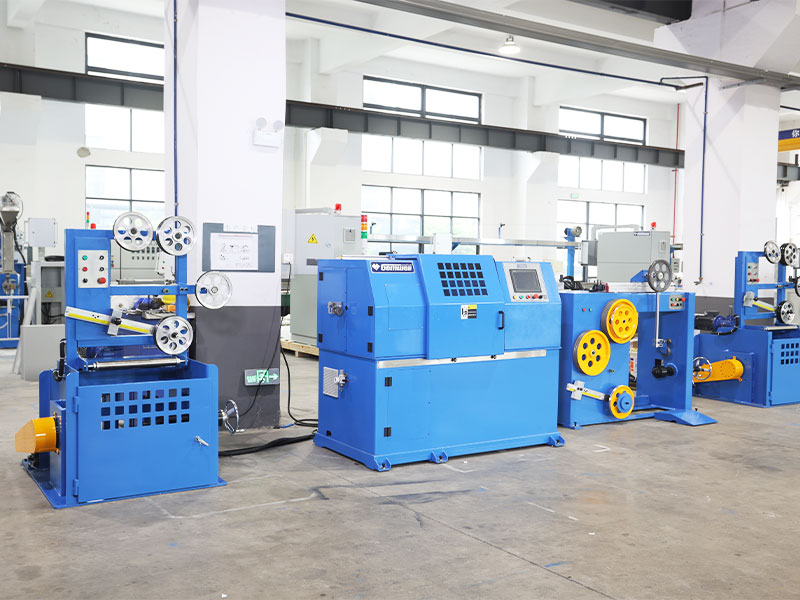
Szállító vagy gyár értékelése megrendelés előtt
Mivel a legtöbb tekercsgépet éveken át tartó üzemi eszközként rendelik, a szállító értékelése ugyanolyan fontos, mint a gép specifikációs lapjának értékelése.
Kérjen élő próbaverziót
A tényleges huzalmintát használó videó vagy személyes próba sokkal többet tár fel, mint a katalógus specifikációja, mivel a tekercselési viselkedés az anyag keménységétől, a felület bevonatától és még a nyers huzal konkrét szállítójától is függ.
Ellenőrizze a pótalkatrészek átfutási idejét
Kérdezze meg közvetlenül, mennyi időbe telik a cserefeszültség-érzékelő, a tekercsfej-csapágy vagy a vágóvágókés beszerzése, és hogy a szállító a szokásos kopóalkatrészeket helyben tartja-e raktáron, ahelyett, hogy igény szerint szállítaná a tengerentúlról.
Erősítse meg az értékesítés utáni támogatási struktúrát
Tudja meg, hogy elérhető-e a műszaki támogatás videohívás útján, hogy a technikus szükség esetén a helyszínre utazhat-e, és milyen válaszidőre lehet számítani, ha a gép a gyártás közepén leáll.
Tekintse át a korábbi telepítéseket hasonló alkalmazásokban
Az a beszállító, akinek az Ön speciális huzaltípusában és tekercssúly-tartományában több meglévő telepítése van, általában biztonságosabb, mint az, akinek tapasztalata egy nagyon eltérő termékkategóriában összpontosul.
Gyakori hibák, amelyeket a vevők elkövetnek a tekercselőgép megadásakor
- A gép méretezését csak a jelenlegi legkeresettebb huzalátmérőre kell méretezni, nem pedig az egész évben üzemelő teljes tartományra.
- Az alapterület alábecsülése azáltal, hogy csak a tekercsfej lábnyomát méri, és elfelejti a bemeneti egyengetést és a kivezető szalagozási szakaszokat.
- A legnagyobb névleges sebesség kiválasztása fő döntési tényezőként, figyelmen kívül hagyva az átállási időt, ami gyakran fontosabb egy többtermékes üzemben.
- Kihagyja a próbaüzemet az üzem tényleges vezetékével, és csak egy beszállító bemutató videójára hagyatkozik, más anyagot használva.
- Figyelmen kívül hagyva a pótalkatrészek elérhetőségét addig, amíg a gépet már be nem szerelték, és egy kopóalkatrész első alkalommal meghibásodik.
- A tekercselő és a huzalragasztó gép utólagos párosításként való kezelése, nem pedig a projekt kezdetétől fogva együtt történő tervezés.
Költségtényezők és a befektetés megtérülése
3-5x
Gyorsabb ciklusidő, ha a ragasztás automatizált a kézi kötözés helyett
0,5%
Jellemző hosszmérés pontossága egy jól karbantartott tekercsen
2-3 év
Gyakori megtérülési időszak a kézi tekercselést automatizált vezetékekre cserélő üzemeknél
A vételáron túl a vásárlóknak mérlegelni kell a hajtómotor energiafogyasztását, a pótalkatrészek, például csapágyak és feszültségérzékelők költségét és átfutási idejét, valamint azt, hogy mekkora alapterületre van szüksége egy kombinált tekercselő és huzalszalagozó gép cellájának két különálló, szállítószalaggal összekapcsolt állomáshoz képest. A több huzalátmérőt futtató üzemeknek az átváltási időt is meg kell fizetniük, mint visszatérő költséget, mivel a lassú váltás akkor is felemészti a napi teljesítményt, ha a gép névleges sebessége papíron erősnek tűnik.
A munkaerő átcsoportosítása a megtérülési számítás másik része, amely elmarad. Két vagy három kézi tekercselő állomás egyetlen automatizált vonalra cserélése nem csak a létszámot csökkenti, hanem felszabadítja a tapasztalt dolgozókat olyan feladatokra, mint a minőség-ellenőrzés vagy a gépfelügyelet, ahol megítélésük több értéket képvisel, mint az ismétlődő kézi tekercselés.
Gyakran Ismételt Kérdések
Milyen huzalátmérőket képes kezelni egy tipikus huzaltekercselő gép?
A legtöbb gép egy meghatározott tartományra épül, nem pedig egy rögzített méretre. A kis teljesítményű gépek általában 0,2-1,6 mm-t fednek le, a közepes teherbírású egységek 1,6-6,0 mm-t, a nagy teherbírású tekercseket pedig 6,0-16 mm-re vagy annál nagyobbra gyártják, a tekercsfejtől és a meghajtó méretétől függően.
Kell-e külön drótragasztó gép, vagy beépíthető a tekercsbe?
Mindkét beállítás létezik. Egyes üzemek a tekercs- és szalagegységet egy kombinált cellaként üzemeltetik, amely egy alapkereten és egy vezérlőrendszeren osztozik, ami csökkenti az alapterületet és a kezelhetőséget. Mások különálló gépekként tartják őket, amelyeket egy szállítószalag köt össze, ami nagyobb rugalmasságot biztosít, ha a tekercsméretek nagyon eltérőek.
Milyen gyakran kell újrakalibrálni a feszültségérzékelőket?
Az ismert referenciatekercshez viszonyított havi kalibrálási ellenőrzés ésszerű kiindulási alap a legtöbb üzem számára, gyakrabban kell ellenőrizni, ha a gép több vezetéktípust vagy mérőeszközt fut forog, mivel az anyag merevségének minden változása hatással van arra, hogy az érzékelő hogyan olvassa le a feszültséget.
Mi okozza a tekercsek kilazulását a ragasztás után?
Ez általában a tekercsfejnél felfelé irányuló feszültség, nem pedig szalagozási probléma. Ha maga a tekercs nincs szorosan és következetesen feltekercselve, akkor az utána végzett szalagbeállítás nem fogja teljes mértékben korrigálni, ezért először a tekercsfej feszességét kell ellenőrizni.
Tekercselhet-e egy gép különböző huzalanyagokat, például acélt és rezet, jelentős átállás nélkül?
Sok gép sokféle anyagot képes kezelni, csak a feszítés és a sebesség beállításával, mivel a tekercselés alapvető mechanikája nem változik. A lágyabb anyagok, mint a réz, általában alacsonyabb feszültségbeállítást igényelnek, mint a keményebb rugóacélok, hogy elkerüljék a felületi deformációt.
Mekkora alapterületre van szüksége egy kombinált tekercselési és szalagozási vonalnak?
Ez a tekercsmérettől és a gépmodelltől függően változik, de általános tervezési ábra szerint egy közepes méretű kombinált, legfeljebb 250 kg-os sormozgató tekercsek jellemzően 4-7 méter hosszúságúak, beleértve a betápláló és kimenő szállítószalag szakaszokat is.
Általában mennyi ideig tart egy tekercsfej, mielőtt a nagyobb alkatrészeket ki kell cserélni?
Az ebben az útmutatóban korábban ismertetett ütemterv szerinti rendszeres zsírozás és csapágyellenőrzés esetén a tekercsfejű csapágyszerelvény rendszerint több éven át folyamatosan üzemel, mielőtt cserét igényelne, bár a pontos élettartam nagymértékben függ a huzal anyagának keménységétől és a futási sebességtől.
A szervohajtás mindig jobb, mint egy szabványos, inverteres AC motor?
Nem feltétlenül minden alkalmazáshoz. A szervohajtások finomabb fordulatszám- és helyzetszabályozást kínálnak, ami előnyös a precíziós rétegtekercselés és a szoros szalagos szinkronizálással kombinált vonalak számára, de egy jól meghatározott AC inverter rendszer gyakran tökéletesen megfelelő a nehezebb vezetékek egyszerűbb gyűrűs tekercseléséhez, ahol az ultrafinom szabályozás kevésbé kritikus.
Mi a legnagyobb tényező abban, hogy egy gép hány tekercset képes műszakonként?
Az átváltási frekvenciának általában nagyobb hatása van, mint a maximális névleges sebességnél a több terméket futtató üzemeknél, mivel egy olyan gép, amely gyorsan vált át a huzalméretek között, nagyobb mértékben tartja meg az aktív termelési idő eltolódását, mint egy olyan gép, amely gyorsabban működik, de hosszabb ideig tétlenül áll a beállítás során.
A szalagszélességnek azonosnak kell lennie az egy vonalon gyártott összes tekercsméretben?
Nem mindig. A nagyobb, nehezebb tekercseknél általában előnyös a szélesebb szalag vagy a további ragasztási pontok, amelyek megakadályozzák a tekercs kipattanását, míg a kisebb, könnyebb tekercseket gyakran megfelelően rögzíteni lehet keskenyebb szalaggal és kevesebb burkolattal, így sok növény egynél több szalagszélességet tart kéznél.
 Összefüggő Termékek











