 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Mire képes egy egycsavaros extrudáló gép?
A egycsavaros extrudáló gép megolvasztja, összekeveri és egy formázott szerszámon keresztül nyomja a műanyag- vagy gumikeveréket, hogy folytonos profilt, lapot, cső- vagy kábelburkolatot képezzen. Egy fűtött hordóban elhelyezett forgó csavarra támaszkodik, amely biztosítja a nyersanyag lágyításához és egyenletes, szabályozható sebességű szállításához szükséges nyomást és nyírást. A vezeték- és kábeliparban ugyanaz a magmechanizmus a szíve mindennek kábelextrudáló gép szigetelő-, burkolat- és burkolati vonalakhoz használják. A rövid válasz mindenkinek, aki összehasonlítja az extrudáló berendezéseket: az egycsavaros kialakítások továbbra is a domináns választás a kábelgyártásban, mert egyesítik a mechanikai egyszerűséget, az alacsonyabb karbantartási költségeket és az állandó olvadékteljesítményt az olyan általános vegyületeknél, mint a PVC, PE, XLPE és az alacsony füsttartalmú halogénmentes anyagok.
Az alábbiakban ez az útmutató leírja, hogyan működik a gép, mely alkatrészek számítanak a legfontosabbnak, hogyan lehet összehasonlítani az ikercsavaros alternatívákkal, és mit kell ellenőrizniük a vásárlóknak, mielőtt kábelgyártó gépsort vásárolnak.
Hogyan működik az extrudálási folyamat a hordóban
Belül a egycsavaros extrudáló gép , az alapanyag egy garaton keresztül jut be és a hordó betáplálási zónájába esik. Innen a csavar három funkcionális zónán keresztül viszi át az anyagot, amelyek mindegyike külön feladatot lát el, mielőtt az olvadék elérné a szerszámot.
- Betáplálási zóna: a szilárd pellet vagy por előrefelé halad, miközben felmelegszik a hordófűtés és a súrlódás hatására.
- Kompressziós zóna: a csavar csatornamélysége csökken, tömöríti az anyagot, kiszorítja a rekedt levegőt, és elindítja az olvadási folyamatot a nyíróhőn és a vezetésen keresztül.
- Adagolási zóna: az olvadékot egyenletes hőmérsékletre és viszkozitásra homogenizálják, majd állandó nyomással a szitatömb és a szerszámfej felé tolják.
A csavar geometriája, különösen a hossz/átmérő arány (általában L/D arányként írják le), meghatározza, hogy mennyi időt tölt az anyag nyírásával és melegítésével. A legtöbb kábelszigetelő és burkolati vonal 20:1 és 26:1 közötti L/D arányt használ, ami egyensúlyba hozza a kimeneti sebességet a megfelelő olvadékminőséggel a folyamatos kábellefedettségi alkalmazásokhoz.
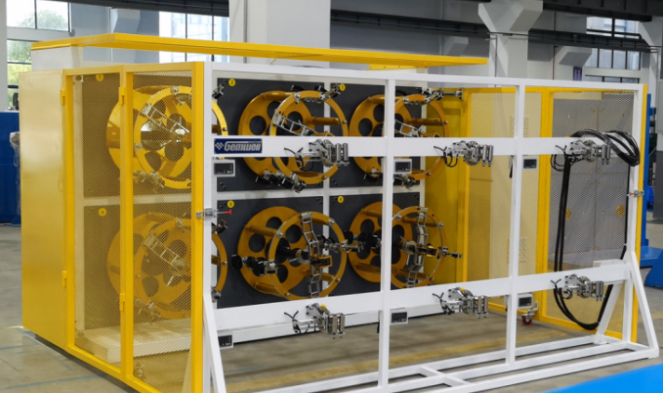
Alapelemek, amelyek meghatározzák a kimenet minőségét
Minden kábelextrudáló gép Az egyetlen csavaros kialakítás köré épült, közös alkatrészkészlettel rendelkezik, de az egyes alkatrészek pontossága közvetlenül befolyásolja a falvastagság konzisztenciáját, a felületi minőséget és a vonal sebességét.
| Összetevő | Elsődleges funkció | Hatás a kábel minőségére |
|---|---|---|
| Csavar és hordó | Megolvad és nyomás alatt továbbítja a vegyületet | Meghatározza az olvadék egyenletességét és az áteresztőképesség stabilitását |
| Képernyőváltó | Kiszűri a szennyeződéseket az olvadékáramból | Csökkenti a felületi hibákat és a matrica eltömődését |
| Crosshead meghalni | Az olvadt anyagot a vezető köré formálja | Szabályozza a koncentrikusságot és a falvastagságot |
| Hűtővályú | Megszilárdítja az extrudált réteget a szerszám után | Befolyásolja a méretstabilitást és a zsugorodást |
| Szedd le és vedd fel | Szinkronizált sebességgel húzza a kábelt, és feltekerje | Meghatározza a zsinór sebességének konzisztenciáját és az orsó feszességét |
Egycsavar vs ikercsavar: amely megfelel a kábelgyártásnak
Az új sorozatot értékelő vásárlók gyakran felteszik a kérdést, hogy a kétcsavaros konfiguráció valódi előnyöket kínál-e a kábelmunkához használt szabványos egycsavaros extrudáló géppel szemben. Az őszinte összehasonlítás nagymértékben függ a feldolgozott vegyülettől.
| Tényező | Egycsavar | Ikercsavar |
|---|---|---|
| A legalkalmasabb vegyületek | PVC, PE, XLPE, szabványos hőre lágyuló műanyagok | Erősen töltött vegyületek, hőérzékeny készítmények |
| Tőkeköltség | Lejjebb | Magasabb |
| A karbantartás összetettsége | Egyszerű, kevesebb kopóalkatrész | Bonyolultabb sebességváltó és csavarszerviz |
| Tipikus használat kábelgyárakban | Szigetelő és burkoló vezetékek | Sorok kompaundálása pelletizálás előtt |
A legtöbb szabványos szigetelő- vagy burkolóanyagot gyártó kábelgyártó számára jól meghatározott egycsavaros extrudáló gép biztosítja a szükséges kimeneti stabilitást az ikercsavaros rendszer többletköltsége és bonyolultsága nélkül.
Ahol kábelextrudáló gépeket használnak az iparban
A kábelextrudáló gép egycsavaros technológiára épülve több különálló gyártósort támogat egy tipikus huzal- és kábelgyáron belül:
- Elsődleges szigetelő extrudálás épülethuzalokhoz, autókábelekhez és vezérlőkábelekhez
- Külső burkolat és burkolat a tápkábelhez és a kommunikációs kábelhez
- Töltő- és ágyazatextrudálás többeres kábelszerelvényekhez
- Bevonósorok optikai szál laza csövekhez és pufferrétegekhez
- Szigetelő habszivacs extrudálás adat- és koaxiális kábelekhez
Minden alkalmazás kissé eltérő csavarkialakítást, szerszámgeometriát és hűtési hosszt igényel, ezért a kábelextrudáló sorokat ritkán értékesítik egyetlen rögzített konfigurációban. A gyártók általában egyedi keresztfejű szerszámokat és állítható vezetéksebességet kérnek a vezetékméretek közötti váltáshoz anélkül, hogy a teljes extrudert ki kellene cserélni.
Az extrudálási teljesítményt befolyásoló csavartervezési paraméterek
Tömörítési arány
A tömörítési arány összehasonlítja a csatornamélységet az adagolózónában a csatornamélységgel az adagolózónában. A 2,5:1 és 3,5:1 közötti arányok általánosak a PVC és PE kábelkeverékeknél, elegendő tömörítést biztosítva a légzsákok eltávolításához anélkül, hogy az anyag túlmelegedne a túlzott nyírás miatt.
Csavarsebesség és kimeneti egyensúly
A csavar gyorsabb futtatása nem mindig növeli a felhasználható teljesítményt. Egy bizonyos sebességen túl az olvadékhőmérséklet gyorsabban emelkedik, mint amennyit a lenti hűtőkapacitás elbírna, ami a lágy szigetelőrétegek falvastagságának megereszkedéséhez vezet. A vonalkezelők általában a csavar fordulatszámát a kihúzási sebességhez igazítják, ahelyett, hogy az extrudert a mechanikai maximumra tolják.
Hordó fűtési zónák
A modern hordók három-öt egymástól függetlenül szabályozott fűtési zónára vannak osztva. A precíz zónaszabályozás fokozatos hőmérséklet-profilt tart, ami leginkább az olyan hőérzékeny vegyületeknél számít, mint az építési huzalokban használt égésgátló PVC.
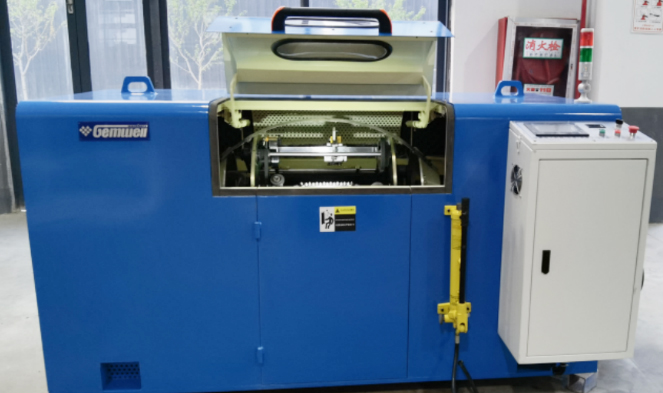
Kábelvegyületek anyagi szempontjai
Nem minden vegyület viselkedik ugyanúgy egyetlen csavarhengerben. A zsugorodás, az olvadékfolyási index és a nedvességérzékenység megértése segít a kezelőknek elkerülni a gyakori hibákat.
| Vegyület | Tipikus használat | Feldolgozási megjegyzés |
|---|---|---|
| PVC | Épülethuzal szigetelés és burkolat | Túlmelegedésre érzékeny, mérsékelt nyírást igényel |
| LDPE és HDPE | Kommunikációs kábel burkolat | Alacsony nedvességfelvétel, könnyű áramlás |
| XLPE | Közép- és nagyfeszültségű tápkábel szigetelés | Extrudálás után keményedést, szigorú hőmérsékletszabályozást igényel |
| Gyengén füstölő halogénmentes vegyület | Vasúti, tengeri és épületkábelek burkolata | Erősen töltött, csiszoló hatású a csavar- és hordófelületekhez |
Hogyan válasszuk ki a megfelelő gépet egy kábelgyártó vonalhoz
A gépméretek és -konfigurációk közötti választást inkább a huzalátmérő tartományával és a várható kimeneti mennyiséggel kell kezdeni, nem önmagában az árral. Néhány gyakorlati ellenőrző pont segít szűkíteni a döntést:
- A csavar átmérőjét igazítsa a falvastagsághoz és a következő évekre tervezett vezetékméret-tartományhoz, ne csak az aktuális megrendelésekhez
- Győződjön meg arról, hogy a vágófej elfogadja a gyorsan cserélhető szerszámokat a szigetelési és burkolati munkák közötti váltáshoz
- Ellenőrizze, hogy a hűtővályú hossza megegyezik-e a célvegyülethez tervezett vezetéksebességgel
- Ellenőrizze, hogy a motor és a meghajtó méretezése hagy teret a később hozzáadott nagyobb teljesítményű vegyületek számára
- Kérdezze meg az olvadéknyomás- és hőmérséklet-érzékelő elhelyezését, mivel ezek az értékek a csavarkopás legkorábbi figyelmeztető jelei
Azok a vásárlók, akik kihagyják a méretezési lépést, gyakran túlméretezett terméket futtatnak egycsavaros extrudáló gép alacsony teljesítmény mellett, ami minőségjavulás nélkül növeli a megtermelt kábel méterenkénti energiaköltségét.
Karbantartási eljárások, amelyek meghosszabbítják az élettartamot
A csavar- és hengerkopás a kábelextrudáló vonalakon a nem tervezett leállások legnagyobb oka. A következetes karbantartási rutin stabilan tartja a kimenetet, és elkerüli a költséges vészhelyzeti csavarcserét.
- Vizsgálja meg a szitacsomagot, és cserélje ki a szűrőket rögzített ütemezés szerint, ahelyett, hogy a nyomáscsúcsokra várna
- Időnként mérje meg a hordó furatátmérőjét, hogy nyomon kövesse a kopást az eredeti tűréshatárhoz képest
- Tartsa a szerszám és a keresztfej felületeit mentesen a szén felhalmozódásától, ami a kábelszigetelés felületi csíkosodásának gyakori oka.
- Kenje meg a sebességváltót és a nyomócsapágy szerelvényeket a gyártó ütemtervének megfelelően, mivel ezek az alkatrészek viselik az olvadéknyomás teljes axiális terhelését
- Rögzítse az olvadékhőmérséklet- és nyomástrendeket az idő múlásával, hogy megfogja a csavarok fokozatos kopását, mielőtt az befolyásolná a falvastagság tűrését
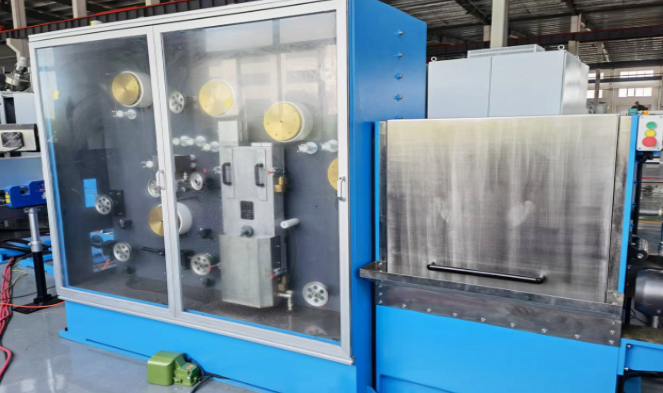
Kábelextrudáló berendezések jelenlegi trendjei
Az energiahatékonyság az új extrudáló sorok vezető beszerzési tényezőjévé vált. A szervohajtású főmotorok és a változtatható frekvenciájú hordófűtés egyre inkább az újonnan alapfelszereltség része kábelextrudáló gép megrendeléseket, mert csökkentik az üresjárati energiafogyasztást az indítás és az anyagcsere során. A hornyos adagolóhordók kialakítása is egyre gyakoribb a magasabb kimeneti vonalakon, mivel a hornyolt szakasz javítja a szilárd anyag szállításának stabilitását, és nagyobb teljesítményt tesz lehetővé alacsonyabb csavarsebesség mellett, mint a sima furatú adagolószakaszok.
Egy másik elmozdulás az integrált vonalvezérlő rendszerek felé, amelyek egyetlen vezérlőpanelen szinkronizálják az extruder csavarsebességét, a kihúzási sebességet és a szikratesztelő visszajelzéseit, csökkentve annak lehetőségét, hogy a kezelői hiba inkonzisztens falvastagságot okozzon a gyártás során.
Gyakran Ismételt Kérdések
Milyen méretű egycsavaros extrudáló gépre van szükség az épülethuzalszigeteléshez?
A legtöbb épülethuzal-szigetelő vonal 45 mm és 65 mm közötti csavarátmérőt használ, a célvezeték mérettartományától és a szükséges kimeneti sebességtől függően.
Egy kábelextrudáló gép képes mind a szigetelési, mind a burkolati munkákra?
Igen, feltéve, hogy a vágófejet gyors szerszámcserére tervezték, és a csavar geometriája megfelel mindkét megmunkálandó vegyülettípusnak, például a PVC-nek mind a szigeteléshez, mind a burkolathoz.
Milyen gyakran kell cserélni a csavart és a hengert?
A csere időzítése inkább a vegyület koptatóképességétől és az üzemóráktól függ, mint a rögzített naptári ütemtervtől. Az erősen feltöltött, füstmentes keverékek gyorsabban kopnak az alkatrészeket, mint a hagyományos PVC vagy PE.
Mi okozza az egyenetlen falvastagságot az extrudált kábelszigetelésen?
A gyakori okok közé tartozik a középen kívüli keresztfej, a henger egyenetlen melegítéséből adódó inkonzisztens olvadékhőmérséklet vagy a kopott csavarmenetek, amelyek csökkentik a nyomásstabilitást a szerszámnál.
Egycsavaros extrudáló gép alkalmas habszigetelés extrudálására?
Igen, egy gázbefecskendezésre vagy vegyi habosítószerekre tervezett csavarral és egy hordós hűtőzónával, amely szabályozza a sejtszerkezetet, mielőtt az anyag elérné a szerszámot.
 Összefüggő Termékek











