 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Kompakt extrudáló huzalgép: A közvetlen válasz
A kompakt extrudáló huzalgép egy helytakarékos kábelextrudáló gép, amelyet arra terveztek, hogy szigetelő- vagy burkolatréteget vigyen fel huzal- és kábelvezetőkre, anélkül, hogy a hagyományos gyártósor padlófelületét terhelné. A legtöbb kompakt egység 8-15 négyzetméteren belül elfér miközben továbbra is 80 és 400 méter/perc közötti kimeneti sebességet biztosít, a vezeték átmérőjétől és anyagától függően. Korlátozott alapterülettel, kis-közepes térfogatú futásokkal vagy gyakori anyagcserékkel rendelkező műhelyekben a kompakt extrudáló huzalgép a praktikus megoldás, mert lerövidíti a beállítási időt, csökkenti az anyagpazarlást az indítás során, és lehetővé teszi, hogy egy kezelő kezelje a teljes vonalat ahelyett, hogy többfős személyzetre lenne szüksége.
Az útmutató további része leírja, hogy ezek a gépek hogyan épülnek fel, mi különbözteti meg a megbízható kompakt kábelextrudáló gépet az alacsony teljesítményűtől, és hogyan illesztheti a gép specifikációit a tényleges gyártási igényekhez.
Hogyan épül fel egy kompakt extrudáló huzalgép
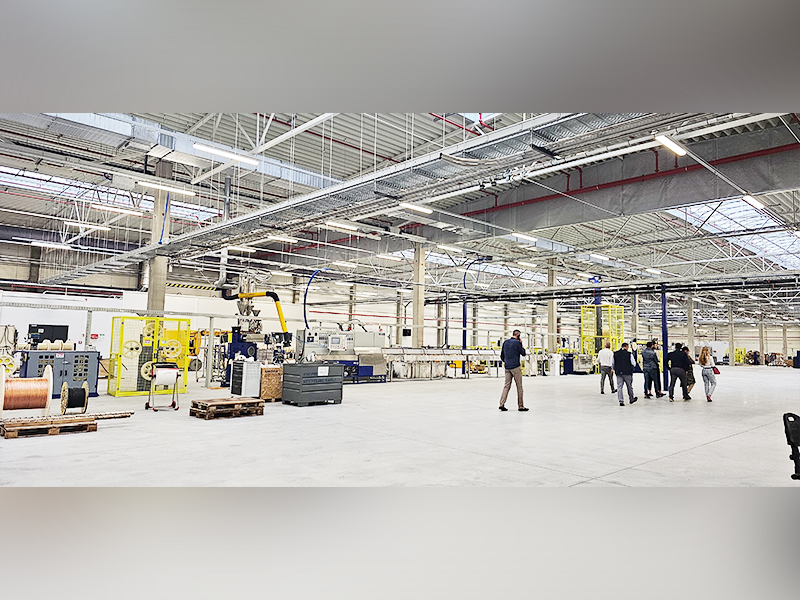
Minden kompakt extrudáló huzalgép ugyanazt a magsorozatot használja, mint a nagyobb kábelextrudáló gép vonalak, csak szűkebb mechanikai elrendezésbe sűrítve. A vezető kifizetődik egy tekercsállványról, áthalad egy előmelegítőn, belép az extruder keresztfejébe, ahol olvadt polimert alkalmaznak, majd hűtésen, szikramérőn vagy átmérőmérőn, végül egy felszedő orsón halad át.
Az egységet nem a funkcionális lépések csökkentése teszi „kompakttá”, hanem a lépések összekapcsolásának újratervezése. A kompakt gépek jellemzően az előmelegítőt és az extruder alapot egy közös keretbe integrálják, függőleges vagy egymásra helyezett hűtővályút használnak a hosszú vízszintes helyett, és egyetlen meghajtószekrényben egyesítik a fel- és felszívást. Ez nagyjából 40-60 százalékkal csökkenti a vezeték hosszát az azonos huzalhossz-tartományt kezelő szabványos konfigurációhoz képest.
| Vonal típusa | Hossz | Operátorok szükségesek | Vezeték tartomány |
|---|---|---|---|
| Kompakt extrudáló huzalgép | 3-6 méter | 1 | 0,1-6 mm |
| Szabványos kábelextrudáló gép | 10-18 méter | 2-től 3-ig | 0,1-25 mm |
Csavar kialakítása és miért határozza meg a kimeneti minőséget
Az extrudercsavar az egyetlen alkatrész, amely meghatározza, hogy egy kompakt extrudáló huzalgép egyenletes falvastagságot produkál-e, vagy excentricitási problémák lépnek fel sebességgel. A kompakt gépek általában egycsigás extrudert használnak, amelynek L/D aránya 20:1 és 25:1 között van, ami rövidebb, mint a teljes méretű vonalakon található 25:1 és 30:1 közötti arány, mivel a rövidebb hordó illeszkedik a kisebb motorházhoz anélkül, hogy feláldozná az olvadék egyenletességét a 6 mm-nél kisebb huzalmérők esetében.
Három zóna, ami számít
- Betáplálási zóna: előrehúzza a szilárd pelleteket és megkezdi a tömörítést
- Kompressziós zóna: fokozatosan megolvasztja az anyagot, miközben csökkenti a csatorna mélységét
- Adagolózóna: stabilizálja a nyomást és egyenletes ömledékáramot biztosít a keresztfejhez
A rosszul illeszkedő csavar kialakítása okozza hullámzó , amely egy huzalátmérőként jelenik meg, amely több mint 0,02 mm-rel ingadozik ugyanazon orsó mentén. A gépeket összehasonlító vásárlóknak kérniük kell egy minta orsót, amelyet három ponton mérnek meg, hogy megerősítsék a konzisztenciát, mielőtt elköteleznék magukat a vásárlás mellett.
Hűtővályú-konfigurációk szűk helyekre
A hűtés az a hely, ahol a kompakt extrudálóhuzalos gépek kialakítása a legszembetűnőbben eltér a hagyományos elrendezésektől. Mivel a vízszintes vályúknak hosszúságra van szükségük a hő fokozatos eloszlatásához, a kompakt egységek ehelyett a három megközelítés egyikére támaszkodnak:
- Többzónás, rövid vályú külön hideg- és melegvizes részekkel a hőmérséklet-csökkenés felgyorsítása érdekében rövidebb távolságon belül
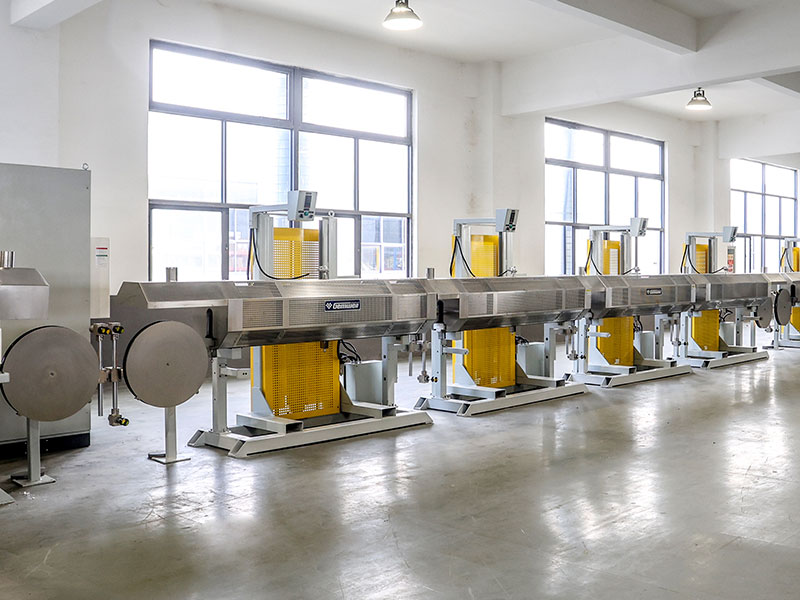
- Permetező hűtőalagutak, amelyek fúvókasorokat használnak merülőfürdő helyett, így akár 50 százalékkal csökkentik a szükséges hosszt
- Függőleges csepphűtés, ahol a huzal lefelé halad egy egymásra helyezett kamrán, nem pedig vízszintesen
A 4 mm-nél kisebb PVC és PE szigetelésű vezetékek esetében a 2-3 méteres permetező hűtőalagút ugyanazt a hűtőhatást érheti el, mint egy 5 méteres merülővályú, a kábelgép-integrátorok által használt tipikus vonalsebesség-referenciaértékek szerint. Ez a fő oka annak, hogy a kompakt kábelextrudáló gépegységek a kisebb keret ellenére a szabványos vonalakhoz közeli kimeneti sebességet képesek elérni.
Vezérlőrendszerek: Mi választja el az alapszintet a megbízhatótól
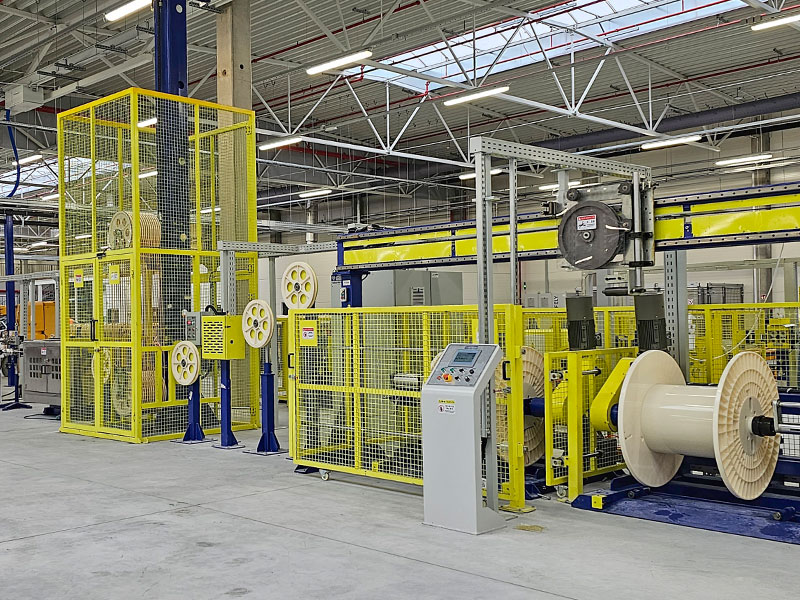
A vezérlési architektúra gyakran a leginkább figyelmen kívül hagyott tényező egy kompakt extrudáló huzalgép értékelésekor. Az alapegység relélogikán működik, a hőmérséklet és a vonalsebesség kézi tárcsázásával. A megbízható egység érintőképernyős HMI-vel rendelkező PLC-n működik, így a kezelők tárolhatják a különböző huzalmérők receptjeit, és azonnal előhívhatják azokat az átállás során.
| Szint | Beállítási módszer | Recepttárolás | Átállási idő |
|---|---|---|---|
| Alap relé logika | Kézi tárcsázás | Egyik sem | 25-40 perc |
| Középkategóriás PLC | Digitális érintőképernyő | Akár 10 recept | 8-12 perc |
| Fejlett PLC zárt hurkú átmérőszabályozással | Automatikus korrekció | Korlátlan, hálózatos | 5 perc alatt |
Külön figyelmet érdemel a zárt hurkú átmérőszabályozás. Ez a rendszer a hűtési szakasz után elhelyezett lézermérőt használ a huzalátmérő valós idejű mérésére, és automatikusan beállítja a kihúzási sebességet vagy az extruder fordulatszámát, hogy korrigálja az elsodródást, mielőtt az hulladékká válna. A funkció nélküli vonalak általában 3 és 6 százalék közötti selejtezési arányt mutatnak , míg a zárt hurkú vezérlésű vonalak ezt a legtöbb bejelentett esetben 1 százalék alá csökkentik a kábelgyártó létesítményekből.
Anyagkompatibilitás a gyakori alkalmazásokban
A kompakt extrudáló huzalgép nem egy anyagból készült szerszám. Ugyanaz a keresztfej- és csavarkonfiguráció, amely tökéletesen működik a PVC-hez, gyengébb teljesítményt nyújt a különböző olvadási jellemzőkkel rendelkező anyagokon. A gyártástervezés megkezdése előtt elengedhetetlen az anyagok és a gépbeállítások összehangolása.
PVC szigetelés
A PVC továbbra is a legelterjedtebb kompakt vonalakon futó anyag, mivel feldolgozási hőmérsékleti ablaka, amely általában 160 °C és 190 °C között van, elnéző, és nagyobb hibák nélkül elviseli a csavarsebesség kisebb ingadozását. Ez az alapértelmezett kiindulópont az általános építési vezetékekhez és a kisfeszültségű alkalmazásokhoz.
Polietilén és térhálós polietilén
A PE-nek és az XLPE-nek szigorúbb hőmérséklet-szabályozásra van szüksége, jellemzően 5°C-os sávon belül, mivel ezek az anyagok érzékenyebbek a nyírási melegítésre. Az XLPE-t futtató kompakt extrudáló huzalgépnek külön hűtőzónával kell rendelkeznie a fő vályútól elkülönítve a térhálósítási folyamat kezeléséhez, ha a vonal magában foglalja ezt a szakaszt.
TPE és alacsony füsttartalmú vegyületek
A hőre lágyuló elasztomerek és az alacsony füsttartalmú zéró halogénvegyületek, amelyeket a szállításban és a tengeri kábelekben használnak, alacsonyabb nyírócsavarprofilt igényelnek, hogy elkerüljék az égésgátló adalékok lebomlását. Ezeknek a vegyületeknek a szabványos PVC-hez tervezett csavaron való futtatása gyakran látható csíkokat vagy elszíneződést okoz a kész köpenyen.
Gép méretezése a tényleges termelési mennyiséghez
A túlvásárlási kapacitás az egyik leggyakoribb hiba a kompakt extrudáló huzalgép kiválasztásakor. A gépi teljesítmény és a reális napi teljesítmény összehangolása megakadályozza a tőkepazarlást és a szűk keresztmetszeteket.
Tervezési referenciaként: egy kis műhelyben, amely napi 1000-3000 méter vékony (2 mm alatti) huzalt gyárt, jól használható egy 65 mm-es vagy 75 mm-es egycsavaros kompakt egység. A napi 5000–10.000 métert megcélzó létesítménynek a 2–6 mm-es tartományban jellemzően 90–100 mm-es csavarátmérőre van szüksége erősebb hajtómotorral, általában 30–45 kW-os tartományban, hogy fenntartsa ezt a teljesítményt az olvadék túlmelegedése nélkül.
A vonalsebesség önmagában is félrevezető szám kontextus nélkül. A 0,5 mm-es vezetéken percenként 300 méteres sebességgel hirdetett gép 4 mm-es vezetéken közel sem megy ehhez a sebességhez, mert a nagyobb átmérők vastagabb szigetelőfalakat igényelnek, és ezért a megfelelő hűtés fenntartásához lassabb lehúzás szükséges. Mindig egy adott huzalhosszhoz és falvastagsághoz kötött sebességadatokat kérjen, ne egyetlen takarószámot.
Karbantartási minták, amelyek meghosszabbítják az élettartamot
A kompakt gépek a vázméretükhöz képest melegebben működnek, mert az alkatrészek közelebb vannak egymáshoz, ami azt jelenti, hogy a hőkezelés és a rutin karbantartás nagyobb súllyal bír, mint a különálló szabványos vonalakon.
- Minden anyagcsere során tisztítsa meg a szitacsomagot és a megszakító lemezt, hogy megakadályozza a meghajtó motort megterhelő nyomás felhalmozódását
- Hetente ellenőrizze a keresztfej és a csúcs beállítását, mivel a kompakt vázak kevésbé tűrik a hőtágulási sodródást
- Havonta ellenőrizze a hűtővíz áramlási sebességét, mivel a vízkő felhalmozódása egy rövidebb vályúban arányosan nagyobb hatással van a hűtési hatékonyságra
- Cserélje ki a lehúzó hevedereket vagy a lánctalpakat a kopás, nem pedig a rögzített naptári ütemezés alapján, mert a kopás mértéke erősen függ a huzal felületi súrlódásától
A dokumentált átállási tisztítási rutint követő létesítmények kevesebb nem tervezett leállásról számolnak be, mint azok, amelyek reaktív karbantartásra támaszkodnak, a kis és közepes méretű huzalgyártási műveletek során megfigyelt általános minták alapján.
Gyakran Ismételt Kérdések
Milyen huzalátmérő-tartományt tud kezelni egy kompakt extrudáló huzalgép?
A legtöbb kompakt egység 0,1–6 mm-es vezetékátmérőt fed le, amely illeszkedik az épülethuzalok, az autóipari vezetékek és az alacsony feszültségű vezérlőkábel-alkalmazások nagy többségéhez. A nagyobb átmérőtartományok általában szabványos, nem kompakt vonalat igényelnek.
Valójában mekkora alapterületre van szüksége egy kompakt kábelextrudáló gépnek?
Egy tipikus kompakt vonalnak, beleértve a kifizető állványt, extrudert, hűtőszekciót és felvevőt is, körülbelül 8-15 négyzetméter alapterületre van szüksége, szemben az azonos mérőtartományt lefedő szabványos konfigurációk 25-40 négyzetméterével.
Egy kezelő üzemeltethet-e egyedül egy kompakt extrudáló huzalgépet?
Igen. Az integrált kapcsolószekrényt és a rövidített vezetékhosszt kifejezetten úgy tervezték, hogy egyetlen képzett kezelő ellenőrizhesse a kifizetést, az extrudálási paramétereket és az átvételt anélkül, hogy egy másik személyre lenne szüksége egy külön vezérlőponton.
Mekkora ezeknek a gépeknek a tipikus motorteljesítmény-tartománya?
A kisebb, 65 mm-es csavaregységek általában 15–22 kW-os főhajtású motorokat használnak, míg a vastagabb huzalokhoz használt 90–100 mm-es csavaregységek általában 30–45 kW-ot igényelnek a terhelés alatti stabil teljesítmény fenntartásához.
Egy kompakt gép feláldozza a kimeneti sebességet a szabványos gépsorokhoz képest?
Vékonyabb műszereknél nem lényegesen. Permetezéses hűtéssel vagy többzónás vályúkkal a 4 mm-nél kisebb vezetékhosszúságú kompakt vezetékek percenkénti sebessége elérheti a 80-400 métert, ami összehasonlítható az ugyanabban a szelvénytartományban lévő szabványos vezetékekkel, bár a nagyobb, 10 mm feletti átmérők továbbra is a hosszabb szabványos hűtőszakaszokat részesítik előnyben.
Mennyi ideig tart egy tipikus anyag- vagy színváltás?
Középszintű PLC-vel és tárolt receptekkel az átállás általában 8-12 percet vesz igénybe. A fejlett zárt hurkú vezérléssel és hálózati recepttárral rendelkező gépek ezt 5 perc alatt tudják elérni.
 Összefüggő Termékek











