 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Ha beszerzése vagy megadása a nagyméretű huzalextrudáló gép , a rövid válasz a következő: a kimeneti kapacitás, a vágófej pontossága, a csavargeometria és a hűtővezeték hossza az a négy változó, amely elválasztja a tizennyolc hónap alatt megtérülő gépet az alul kihasználttól. A nagy volumenű gyártásra épített huzal- és kábelextrudernek szigorú falvastagsági tűréseket kell tartania – jellemzően ±0,05 mm-t vagy jobbat – a többműszakos futások során, miközben a selejt arányát 1% alatt kell tartani. Minden más – márka, szín, szekrény kivitel – másodlagos. Az alábbi szakaszok a kiválasztás, a működés és az optimalizálás minden dimenzióját lebontják, így a beszerzési csapatnak elegendő műszaki mélysége van ahhoz, hogy feltehesse a megfelelő kérdéseket.
Mi az a nagyméretű huzalextrudáló gép?
A nagyméretű huzalextrudáló gép egy folyamatos feldolgozó gépsor, amely egy megolvadt hőre lágyuló vagy hőre keményedő vegyületet egy keresztfejű szerszámon kényszerít át, és egy mozgó vezetőt – réz, alumínium vagy optikai szál – von be szigetelő- vagy burkolatréteggel. A laboratóriumokban használt kis asztali egységekkel ellentétben az ipari minőségű huzal- és kábelextruderrendszereket úgy tervezték, hogy 100 m/perc és 2500 m/perc közötti vezetéksebességgel működjenek a vékony zománcszigetelés érdekében, miközben konzisztens elektromos minőségű dielektromos tulajdonságokat tartanak fenn több kilométeres kimeneten.
Maga a gép egy szorosan integrált gyártósor, nem pedig egyetlen berendezés. Tartalmaz egy kifizető állványt, egy előmelegítő vagy lágyító állomást, az extruder hengeres-csavaros szerelvényét, egy keresztfejű szerszámot, egy szikrateszt- vagy kapacitásfigyelőt, egy hűtővályúból, egy hernyó- vagy hajtómű felfogóból és egy tekercselő vagy tekercselő állomásból. Az egyes alrendszereket átviteli kapacitásban a többihez kell igazítani, különben a szűk keresztmetszet a teljes vonal felső határa lesz.
Alapvető gépkategóriák és kimeneti tartományok
Nem mindegyik huzal és kábel extruder azonos léptékben működik. A szegmentálás megértése segít a vevőknek a géposztályt a gyártási mennyiséghez igazítani, mielőtt a beszállítókkal beszélnének.
| Géposztály | Csavar átmérője (mm) | Tipikus teljesítmény (kg/óra) | Cél alkalmazás | kb. Vonalsebesség (m/perc) |
|---|---|---|---|---|
| Mikro / Precíziós | 20–45 | 5–60 | Orvosi vezeték, mágnes vezeték, adatkábel | 200–2500 |
| Közepes ipari | 45–90 | 60-300 | Építőhuzal, autókábel, vezérlőkábel | 50-400 |
| Nagy léptékű / nehéz | 90–150 | 300–1200 | Tápkábelek, tenger alatti kábelek, HV/EHV burkolatok | 5–80 |
| Tandem / Triple-Layer | Több hordó | 400–2000 | XLPE szigetelésű MV/HV kábel, koextrudált köpeny | 3–30 |
A "közepes ipari" és a "nagyléptékű" közötti választóvonal az iparban általánosan elfogadott a 90 mm körüli csavarátmérőnél az egycsigás gépeknél, mert e küszöb felett a motor hajtáscsomagja, a hajtómű nyomatéka és a hordófűtési kapacitása mind egy másik mérnöki osztályba ugrik. Számos kínai gyártó, európai OEM-gyártó, például a Rosendahl Nextrom, és az amerikai építőipar, mint a Davis-Standard, ettől az átmérőtől kezdve határozza meg nagyméretű huzal- és kábelextruder-portfólióját.
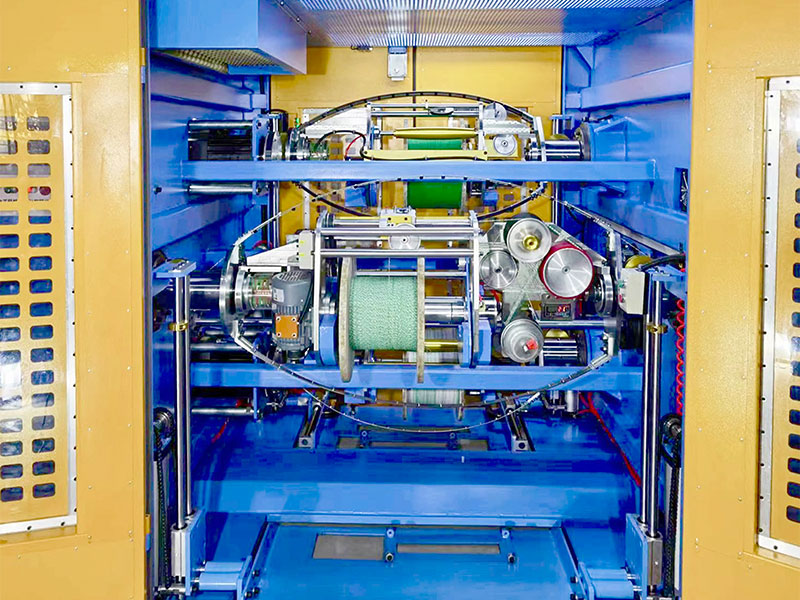
Csavartervezés: Az áteresztőképesség és az olvadékminőség motorja
Az extrudáló csavar minden nagyméretű huzalextrudáló gép szíve. Geometriája – tömörítési arány, L/D arány és repülési profil – meghatározza az olvadékhőmérséklet egyenletességét, a kimeneti stabilitást és a vegyület lebomlási kockázatát. Ezeknek a paramétereknek a tévedése a leggyakoribb oka a szigetelési üregeknek, felületi hibáknak és excenteres bevonatoknak.
L/D arány
A hossz-átmérő arány (L/D) azt határozza meg, hogy a polimer mennyi időt tölt a hordóban a lágyítással és homogenizálással, mielőtt elérné a szerszámot. A huzal- és kábelkeverékek esetében az ipari szabvány tartomány az 20:1-től 30:1-ig . A PVC szigetelővezetékek gyakran 20:1 és 24:1 közötti arányban futnak, mivel a PVC hőérzékeny – a hosszabb tartózkodási idő a degradáció kockázatával jár. Az XLPE és HDPE vonalak 24:1 és 30:1 közötti arányt használhatnak a keresztkötési iniciátor teljes diszperziójának biztosítására. Egyes speciális halogénmentes lángkésleltető (HFFR) vegyületek ma már 35:1 L/D-t igényelnek a nagy töltőanyag-terhelésük miatt (60–65 tömegszázalékos ATH vagy MDH), amelyek nagyobb nyírómunkát igényelnek az egyenletes olvadék eléréséhez.
Tömörítési arány
A tömörítési arány az adagolózóna csatornamélységének és az adagolózóna csatornamélységének aránya. A töltetlen polietilént feldolgozó huzal- és kábelextruder általában 3,0:1 és 3,5:1 közötti kompressziós arányt használ. Az 55% feletti ATH-terhelésű töltött keverékeknél alacsonyabb kompressziós arányra van szükség – jellemzően 2,2:1 és 2,8:1 között –, hogy megakadályozzák a csavar túlterhelését és a túlzott nyírómelegedést, amely idő előtt aktiválja a térhálósító szereket vagy lebontja az égésgátlókat.
Gát- és keverőszakaszok
A nagyméretű huzalextrudáló gépek modern, nagy teljesítményű csavarjai gyakran tartalmaznak zárójáratokat az átmeneti zónában, hogy elválasszák az olvadékmedencét a meg nem olvadt szilárd anyagoktól, javítva az olvadék homogenitását anélkül, hogy az olvadék hőmérsékletét megemelné. Egy downstream elosztó keverőszakasz – például egy Maddock vagy Egan keverő – tovább homogenizálja a színezőanyagokat és a stabilizátorcsomagokat. A csavargyártók, például a Xaloy és a Reiloy által közzétett esettanulmányok kimutatták, hogy a zárócsavar és a Maddock keverő kombinációja csökkenti az olvadékhőmérséklet ingadozását ±8 °C-ról ±2 °C-ra, ami közvetlenül a kész kábelen szűkebb kapacitás- és szigetelési ellenállásértékeket eredményez.
Ipari etalon: egy 120 mm-es csavar 28:1 L/D arányú és 150 ford./perc sebességű XLPE-keverék gát geometriájával 800-950 kg/óra teljesítmény ±3°C alatti olvadékhőmérséklet-változással a szerszámfejen keresztül.
Crosshead Die Technology és Koncentricitás-szabályozás
A keresztfejű szerszám az a hely, ahol az olvadt keverék találkozik a mozgó vezetővel, és pontos hengeres bevonattá formálódik. A nagyméretű huzalextrudáló gépeken a szerszám kialakítása közvetlenül szabályozza az excentricitást – ez a szigetelt huzal elsődleges minőségi mutatója. A rossz koncentrikusság pazarolja az anyagot, dielektromos hibákat okoz, és kiváltja a vásárlók visszaküldését.
Nyomás típusú vs. cső típusú sajtolószerszám
A nyomás típusú (más néven "töltő" szerszám) olvadéknyomást hoz létre a csúcs mögött, így a keverék szorosan tapad a vezetőhöz pozitív nyomás alatt. Építőhuzalokhoz, csatlakozóhuzalokhoz és a legtöbb PVC-alkalmazáshoz használják. A cső típusú szerszám egy polimer csövet hoz létre, amelyet feszültség alatt lehúznak a vezetőre – ez előnyös PTFE, ETFE és bizonyos XLPE alkalmazásokhoz, ahol a kötési szilárdságot szándékosan minimalizálják, hogy lehetővé tegye a csupaszítást.
A szerszámtest anyagának és hőmérsékletének egységessége
A nagyméretű keresztfejes testeket jellemzően szerszámacélból (H13 vagy P20) gyártják, króm- vagy titán-nitrid (TiN) bevonattal az áramlási felületeken, hogy ellenálljanak a töltött anyagok okozta kopásnak. Az egyenletes hőmérséklet a matrica testében elengedhetetlen: a 150 mm-es matricatest teteje és alja közötti 5°C-os különbség 0,08 mm-es excentricitást eredményezhet egy 6 mm²-es épülethuzalon, ami a legtöbb nemzetközi szabványon kívül esik. A vezető gyártók immár több független ellenállásfűtőt és hőelemet ágyaznak be a szerszámtestbe, zárt hurkú PID-szabályozással minden zónán.
Automatikus központosító rendszerek
A nagy teljesítményű huzal- és kábelextrudersorok egyre inkább integrálják az automatikus koncentrikusság-szabályozást. A közvetlenül a szerszám után elhelyezett ultrahangos vagy röntgensugaras falvastagság-monitor valós idejű vastagsági adatokat küld egy szervo-meghajtású szerszámbeállító rendszernek, amely 0,001 mm-es felbontással mozgatja a hegy pozícióját. Az olyan beszállítóktól származó automatikus központosító rendszerek, mint a Sikora AG és a Zumbach Electronic, a 8–12%-os kézi beállítású alapértékről 2–4%-ra csökkenthetik az excentricitást, ami 50 000 km/év sebességnél mérhető összetett megtakarítást jelent.
Többrétegű koextrudáló fejek
A közép- és nagyfeszültségű kábelekhez, amelyek félvezető belső árnyékolást, XLPE szigetelést és félvezető külső árnyékolást igényelnek egyetlen menetben, háromszoros koextrudálásos keresztfejet használnak. Ezeknek a fejeknek három különálló ömledékáramlási csatornájuk van, amelyek egyetlen szerszámtestben konvergálnak, és egyszerre rakják le mindhárom réteget. Ez a megközelítés – amelyet néha „száraz vulkanizálásnak” vagy „CCV-nek” (vezetékes folyamatos vulkanizálásnak) neveznek, ha emelt hőmérsékletű térhálósító csővel kombinálják – kiküszöböli a rétegek közötti szennyeződés kockázatát, és fenntartja az IEC 60840 szabvány által megkövetelt tisztasági szintet a 30 kV feletti névleges feszültségű kábeleknél.
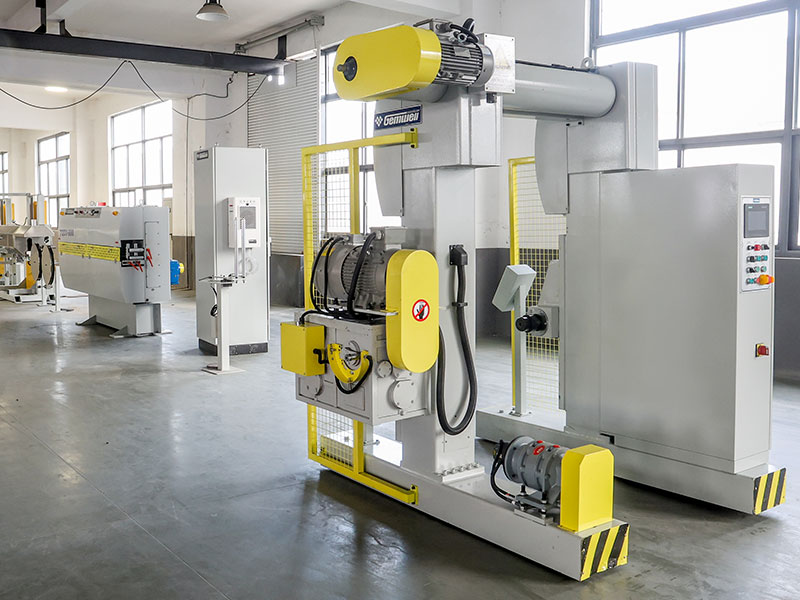
Hűtővonal kialakítása: Miért határozza meg a hossz a sebességet?
A matrica után a forró szigetelt huzalt az olvadékhőmérsékletről (általában 180-230°C PE-vegyületeknél, 170-200°C PVC-nél) 60°C alá kell hűteni, mielőtt érintkezésbe kerülne a hajtókarral vagy a hernyóval, hogy elkerülje a kihúzási feszültség alatti deformációt. Ezért a hűtővályú hossza az elsődleges meghatározója bármely nagyméretű huzalextrudáló gépen elérhető maximális vezetéksebességnek.
Vízvályú méretezési szabály
A huzaliparban alkalmazott egyszerűsített mérnöki szabály: a hűtővályú hosszának (méterben) osztva a vezeték sebességével (m/perc) elegendőnek kell lennie ahhoz, hogy a szigetelés felületének hőmérséklete 60°C alá csökkenjen. Egy 2,5 mm²-es PVC építőhuzalhoz 200 m/perc sebességgel általában egy 30 méteres vályú szükséges 18–22°C-os vízbevezetéssel. 50 mm²-es, 40 m/perc sebességű XLPE tápkábelnél gyakori a 60 méteres vályú fokozatos vízhőmérséklet-zónákkal. A nagyüzemi gyártást szolgáló modern vonalak egyenként 6-10 méteres szakaszokban vályúkat építenek be, lehetővé téve a fokozatos hűtést és az aktív szakaszok számának termékenkénti változtatását.
Spray vs. merítős hűtés
A merülőtartályok szabványosak a 4 mm²-nél nagyobb kábelekhez. A vékony szigetelésű nagysebességű precíziós huzalvezetékeknél (AWG 28 és finomabb) gyakran a léghűtéses szikravizsgáló első zónáját, majd ezt követően egy vízpermetező dobozt használnak, mivel az 1000 m/perc feletti sebességnél történő teljes bemerítés turbulenciát hoz létre, amely a vezeték oszcillációját és a vályúfalak érintését okozhatja. A lamináris áramlású fúvókákkal ellátott permeteződobozok kezelik ezt a problémát, miközben megfelelő hőelvezetést biztosítanak.
Hűtött vízrendszerek
A 600–800 m/perc sebességgel futó, nagyméretű huzal- és kábelextrudersorok az autók kábelkötegének huzaljaihoz általában egy központi hűtöttvíz-rendszerhez csatlakoznak, amely 8–12 °C-os vizet szállít. A bemeneti víz hőmérséklete közvetlenül befolyásolja a minimális vályúhosszt. A 22°C-os csapvízről 10°C-os hűtött vízre történő átállás 25-35%-kal csökkentheti a szükséges vályúhosszt ugyanazon termék és sebesség mellett, ami jelentős alapterület-megtakarítást jelent a nagy mennyiségű üzemeknél.
Vízvisszavezetés és -minőség
A huzalextrudáló vonalon lehűtött víz felhalmozja a vegyületmaradékot, a leválasztó anyagokat és a mikrobiális növekedést. A modern nagyméretű vonalak zárt hurkú recirkulációt tartalmaznak központi hűtővel, 50 mikronos szűrést és UV-sterilizálást. A vízvezetőképességet 50 µS/cm alá kell szabályozni a nagyfeszültségű kábelvezetékeknél, hogy megakadályozzuk a vályún áthaladó rézvezetők galvanikus korrózióját. Azoknál az üzemeknél, amelyek figyelmen kívül hagyják a vízminőség-szabályozást, gyakran tapasztalják a vezetőfelület oxidációját, ami tapadási problémákat okoz a szigetelés-vezető határfelületen.
Hajtásrendszerek, nyomaték és energiahatékonyság
A nagyméretű huzalextrudáló gép meghajtórendszerének – a motornak, a sebességváltónak és a változtatható frekvenciájú hajtásnak (VFD) – stabil nyomatékot kell biztosítania a teljes fordulatszám-tartományban, hogy megakadályozza a túlfeszültséget és a vadászatot, ami a kész huzal átmérőjének változásában nyilvánul meg. Az elmúlt évtizedben a váltakozó áramú vektoros hajtások és az állandó mágneses (PM) közvetlen hajtású rendszerek jelentősen kiszorították a régebbi egyenáramú tirisztoros meghajtókat az új telepítésekre.
Váltóáramú vektor meghajtású spirális sebességváltó
A legszélesebb körben használt konfiguráció közepes és nagy huzal- és kábelextruder-sorokon. A váltakozó áramú motor (jellemzően IE3 vagy IE4 hatékonysági osztály) edzett spirális vagy kúp alakú hajtóműhöz van csatlakoztatva. A fordulatszám-szabályozás pontossága általában ±0,05% jó vektorhajtás mellett, ami elegendő a legtöbb épülethuzal- és tápkábel-alkalmazáshoz. A motorok mérete a 90 mm-es extruder 75 kW-tól a 150 mm-es, töltött keverékeket feldolgozó gépek 630 kW-ig terjed.
PM Direct Drive
A nagy sebességű, precíziós huzalextrudereken egyre gyakoribbak az egyfokozatú redukciós vagy hajtómű nélküli állandó mágneses motorok. Sebességváltó nélkül a mechanikai veszteségek közel nullára csökkennek, és a rendszer ±0,01%-nál jobb sebességszabályozást ér el. A PM hajtások emellett a hajtóműves gépek tipikus 82–86 dB(A) közötti zajszintjét 75 dB(A) alá csökkentik, ami jelentős előrelépés a hét minden napján, 24 órában működő kezelői környezetekben.
Fajlagos energiafogyasztás
A kulcsfontosságú beszerzési mutató a fajlagos energiafogyasztás (SEC) kWh-ban, kibocsátás kilogrammonként. Egy jól konfigurált 120 mm-es huzal- és kábelextruder, amely nagy áteresztőképességű XLPE-t dolgoz fel 0,12–0,20 kWh/kg csak az extrudálási szakaszhoz. A régebbi, egyenáramú hajtású és rossz hordószigetelésű gépek 0,35–0,50 kWh/kg-os teljesítményre képesek. 5000 tonnás éves termelés mellett a 0,15 és 0,40 kWh/kg közötti különbség 1250 MWh/év – 0,08–0,12 USAD/kWh ipari villamosenergia-díj mellett ez 100 000–150 000 USD éves energiaköltség-különbség.
Hordó szigetelés és zónafűtés
A hordó fűtése az extruder teljes energiafogyasztásának 20-40%-át teszi ki a gyártás során. A 94-96%-os hatásfokú kerámia szalagfűtők a szalagokra illesztett ásványgyapot szigetelőhüvelyekkel kombinálva 15-30%-kal csökkentik a kisugárzott hőveszteséget és a zóna fűtési energiáját a szigeteletlen alumíniumöntvény szalagfűtőkhöz képest. Számos nagygépgyártó ma már alapfelszereltségként kínálja a szigetelt hordófűtést a 90 mm feletti gépeken.
Hordó és hőmérsékleti zóna kezelése
A gyártási minőségű huzal- és kábelextruderben a pontos hordóhőmérséklet-szabályozás nem alku tárgya. A legtöbb nagyméretű gép négy-hat független fűtő- és hűtési zónára osztja a hordót, amelyek mindegyike saját ellenállássávos fűtővel, hűtőventillátorral (vagy vízköpennyel) és PID hőmérséklet-szabályozóval rendelkezik. Az alapkövetelmény, hogy az egyes zónákat az alapjeltől ±1°C-on belül egymástól függetlenül be lehessen állítani és tartani.
- 1. zóna (Előtolás): Általában 20-40°C-kal az olvadékhőmérséklet alá kell beállítani az áthidalás elkerülése és a szilárd ágyas szállítás biztosítása érdekében.
- 2–3. zóna (átmenet): fokozatos felfutás az olvadék hőmérséklete felé, lehetővé téve az ellenőrzött lágyítást az olvadék túlmelegedése nélkül
- 4–5. zóna (Mérés): Állítsa be a szerszámhőmérsékletre vagy valamivel az alá a stabil olvadéknyomás és kimeneti sebesség érdekében
- Adapter- és diózónák: Gyakran független vezérlésű; A koncentrikusság szempontjából kritikus fontosságú a vágózóna egyenletessége a testen ±2°C-on belül
- Hűtőközeg: Sűrített levegős vagy vízköpenyes hűtés a túlmelegedés megelőzése érdekében nagy csavarfordulatszámon
Az indítás során fellépő hőmérséklet-túllépés a vegyület lebomlásának és a szerszám szennyeződésének gyakori forrása. A modern nagyméretű huzalextrudáló gépvezérlők automatikus hangolású PID-algoritmusokat és modell-prediktív vezérlést (MPC) használnak a gyorsabb hordó bemelegítés érdekében minimális túllövés mellett – a 120 mm-es gépet 45–60 perc alatt gyártási hőmérsékletre állítják, 3°C-nál kisebb túllövés mellett, szemben a régebbi gépeken megszokott 20–30°C-os túllövéssel.
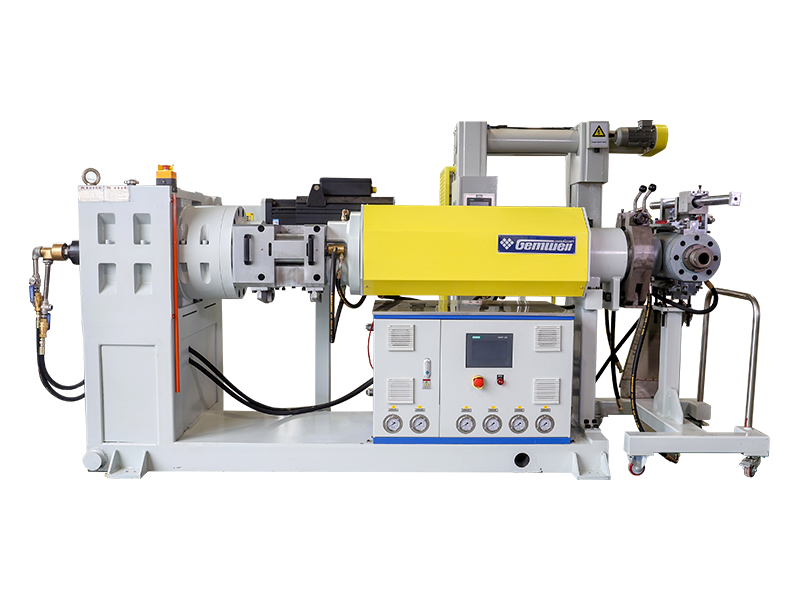
Inline minőségfigyelő rendszerek
A modern, nagy volumenű huzal- és kábelextrudersorok több soron belüli mérési és felügyeleti rendszert integrálnak, amelyek mind az azonnali folyamatvezérléshez, mind a hosszú távú statisztikai minőségirányításhoz felhasznált adatokat generálnak. Ez a huzalextrudáló ipar egyik leggyorsabban fejlődő területe, amelyet a Tier 1 autóipari OEM-ek és hálózatüzemeltetők Ipar 4.0 csatlakozási követelményei vezérelnek.
A 2000 Hz-en letapogató lézermikrométerek mérik a külső átmérőt és érzékelik az ovális keresztmetszetet. A Zumbach, a Sikora és a Beta LaserMike egységei ±0,001 mm-es felbontást tartanak fenn. Az adatok táplálják a lehúzási sebesség-szabályozó hurkot a valós idejű átmérőkorrekcióhoz.
Ultrahangos mérőeszközök (átlátszatlan kábelekhez) vagy röntgenrendszerek (minden kábeltípushoz) 360°-os falvastagság mérést tesznek lehetővé. A Sikora CENTREVIEW 8000 sorozata valós idejű excentricitási adatokat biztosít ±0,01 mm mérési bizonytalansággal a 60 mm külső átmérőjű kábelekhez.
A folyamatos kapacitásfigyelők észlelik a szigetelési üregeket és zárványokat, amelyek nem láthatók a lézeres mérőeszközökkel. A nagyfeszültségű szikratesztelők 0,5–25 kV-ot alkalmaznak (a szigetelés vastagságától függően) a tűlyukak észlelésére. A modern rendszerek akár 1000 m/perc sebességgel is 100%-ban érzékelik az 50 µm-nél nagyobb átmérőjű lyukakat.
Az olvadéknyomás-átalakítók az adapternél és a szerszám bemeneténél mérik a folyamat stabilitását. A kimeneti sebesség egyenesen arányos a szerszámnyomással állandó hőmérsékleten; a 30 perc alatt 5%-nál nagyobb nyomáseltolódás vizsgálatot igénylő folyamatproblémát jelez. Az olvadékhőelemek a tényleges olvadékhőmérsékletet adják meg, nem pedig a hordó felületi hőmérsékletét.
Nagyméretű huzalextrudáló gépeken feldolgozott anyagok
A nagyméretű huzalextrudáló gépet kifejezetten az általa futtatni kívánt vegyületcsaládhoz kell konfigurálni. A különböző polimerek radikálisan eltérő reológiai viselkedést, hőstabilitást és kopási jellemzőket mutatnak, amelyek befolyásolják a csavarok kialakítását, a hordók kohászatát, a szerszámanyagot és a hűtési követelményeket.
| Vegyület | Feldolgozási hőmérséklet (°C) | Kulcscsavar funkció | Hordókohászat | Fő alkalmazás |
|---|---|---|---|---|
| PVC (rugalmas) | 160–185 | Alacsony nyíróerő, alacsony kompresszió (2,5:1) | Krómozott vagy nitridált | Építőhuzal, autóhuzal |
| XLPE (térhálósítható PE) | 120-135 (kimenet) | Sorompócsavar, kis nyíróerő | Bi-metál (Xaloy 306 típusú) | MV/HV tápkábel szigetelés |
| HDPE | 180–230 | Magas tömörítés (3,5:1), gát | Normál nitridált | Telekom kábel, kisfeszültségű köpeny |
| HFFR (ATH/MDH töltött) | 190–220 | Alacsony tömörítés (2,2:1), magas L/D | Kétfémes, edzett szárnyak | Vasúti, tengeri, alagútkábel |
| TPE / TPU | 170–210 | Általános célú, keverő rész | Normál nitridált | Autóipari, robotika flex kábel |
| Fluorpolimerek (FEP, ETFE) | 300–380 | Rövid L/D (16:1), korrózióálló | Inconel vagy Hastelloy béléssel | Repülési, műszerhuzal |
Nagyméretű huzalextrudáló gép értékelése és kiválasztása
A gyártóhuzal- és kábelextruder kiválasztásához többre van szükség, mint a megadott kimeneti sebességek összehasonlítására. A következő strukturált értékelési folyamat segít a beszerzési mérnököknek elkerülni a leggyakoribb vásárlási hibákat.
Először határozza meg a termékmátrixot
Soroljon fel minden vezetékhosszt, szigetelőanyagot és vezetéksebességet, amelyre az első három évben szüksége lesz. A legszélesebb termékskála – nem a leggyakoribb termék – határozza meg a gép specifikációját. Előfordulhat, hogy a 2,5 mm²-es PVC épülethuzalra optimalizált, 300 m/perc sebességű vezeték egyáltalán nem tud 95 mm²-es XLPE tápkábelt vezetni, a nagyfeszültségű kábelre épített vezeték pedig nem vezetheti gazdaságosan a vékony beakasztóhuzalt. Sok vásárló alul specifikálja azt, hogy csak a legnagyobb példányszámú termékét idézi.
Kérjen dokumentált csavarteljesítmény-adatokat
Kérdezze meg a beszállítókat a csavar jelleggörbéiről: teljesítmény (kg/óra) vs. csavarsebesség (RPM) az adott vegyület és feldolgozási hőmérséklet mellett. A jó hírű huzal- és kábelextruder-gyártók ezeket az adatokat a gyári átvételi tesztekből vagy a közzétett kísérleti feljegyzésekből kapják meg. Az állítólagos kimeneti sebesség a csavar fordulatszáma és hőmérséklete nélkül értelmetlen.
Ellenőrizze a sebességváltó nyomatékát
A sebességváltó gyakran a korlátozó alkatrész a nagyméretű gépeken. Kérje le a névleges nyomatékot Nm-ben és a biztonsági tényezőt a motor csúcsnyomatékához viszonyítva. Az 1,0-szeres motorcsúcsnyomatékra méretezett sebességváltó biztonsági ráhagyás nélkül idő előtt meghibásodik a nagy viszkozitású töltött keverékek feldolgozásakor. Az iparági gyakorlat szerint a sebességváltó forgatónyomatékának 1,5-szeres vagy nagyobb biztonsági tényezője a motor csúcsához viszonyítva.
Vizsgálja meg a vezérlőrendszer architektúráját
Határozza meg, hogy a vonal PLC- és HMI-rendszere nyílt architektúrára (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) vagy szabadalmaztatott platformra épül-e. A szabadalmaztatott vezérlőrendszerek hosszú távú függőséget teremtenek az eredeti berendezés gyártójától a szoftverfrissítések, pótalkatrészek és módosítások tekintetében. A nyílt architektúra lehetővé teszi a mérnöki csapat számára, hogy önállóan módosítsa a recepteket és adjon hozzá érzékelőket.
Gyári átvételi teszt (FAT) elvégzése
Ragaszkodjon a gyári átvételi teszt elvégzéséhez a keverékével és a vezetőjével. Működtesse a gépet legalább négy órán keresztül névleges fordulatszámon, és mérje meg az átmérő változását (CV%), az excentricitást és az olvadéknyomás stabilitását. Kérje, hogy minden FAT adat szerepeljen a szállítási dokumentációban. Azok a beszállítók, akik ellenállnak a FAT-feltételeknek a nagyméretű huzalextrudáló gépek megrendeléseiben, jelentős kockázati jelzést jelentenek.
Automatizálás és Ipar 4.0 integráció
A vezeték- és kábelipar folyamatosan nyomás alatt van a kezelői függőség csökkentése és az adatok nyomon követhetőségének javítása érdekében. A modern, nagyméretű huzalextrudáló gépeket egyre inkább teljesen automatizált sorokként szállítják, amelyek képesek receptkezelésre, távdiagnosztikára és gyártási jelentésre anélkül, hogy az átállások között kézi beavatkozást végeznének.
Receptkezelés és átállási idő
Egy jól konfigurált, digitális receptúrával rendelkező, nagyméretű huzal- és kábelextruder 20 percen belül képes a termékváltást – egyik huzalmérőről és vegyületről a másikra – végrehajtani, ha az összes paramétert (csavarsebesség, hordóhőmérséklet, lehúzási sebesség, felszívási feszültség) egyetlen receptfájlként tároljuk és töltjük be. Receptkezelés nélkül a 30-50 paraméter kézi beállítását igénylő átállások 90-120 percig is eltarthatnak, ami 12-20%-os kapacitásveszteséget jelent egy forgalmas, háromműszakos vonalon, amelyen heti 15 termékcsere történik.
OPC-UA kapcsolat és MES integráció
Az OPC Unified Architecture (OPC-UA) protokoll a jelenlegi szabvány az extrudálási vonal adatok üzemi szintű gyártási végrehajtási rendszerekhez (MES), ERP rendszerekhez és felhőelemző platformokhoz való csatlakoztatására. Az OPC-UA-val felszerelt nagyméretű huzalextrudáló gép valós időben képes továbbítani a csavar sebességét, áteresztőképességét, olvadékhőmérsékletét, átmérőjét és szikrateszt eredményeit egy központi adatbázisba, lehetővé téve a műszakonkénti folyamatelemzést és a prediktív karbantartási triggereket. A Tier 1 ügyfeleket kiszolgáló gépjármű-kábel-beszállítóktól Európában a vevői minőségi követelmények egyre inkább megkövetelik, hogy 100%-os OPC-UA nyomon követhetőséget biztosítsanak a teljesítménymérőig.
Előrejelző karbantartás az erősen kopó alkatrészeken
A nagyméretű huzalextrudáló gépek elsődleges karbantartási költsége a csavar- és hordókopás. A sebességváltón lévő rezgésérzékelők, a motoráram trendek és az olvadéknyomás-drift algoritmusok 200–400 órás előzetes figyelmeztetést biztosítanak, mielőtt a csavarkopás elérné a kimeneti instabilitás szintjét. Számos huzalextruder OEM kínál távfelügyeleti előfizetést, ahol mérnökcsapata hetente felülvizsgálja a gépadatokat, és megjelöli az anomáliákat, mielőtt azok gyártási leállásokká válnának.
Dokumentált eset: Egy délkelet-ázsiai közepes méretű vezetékgyártó arról számolt be, hogy a nem tervezett leállások 34%-os csökkenéséről számoltak be az OPC-UA csatlakozás és a távfelügyeleti előfizetés bevezetése után a három nagyszabású extrudersoron. A megtérülési időt 8 hónapnál rövidebbre becsülték, pusztán az elkerült leállási költségek alapján.
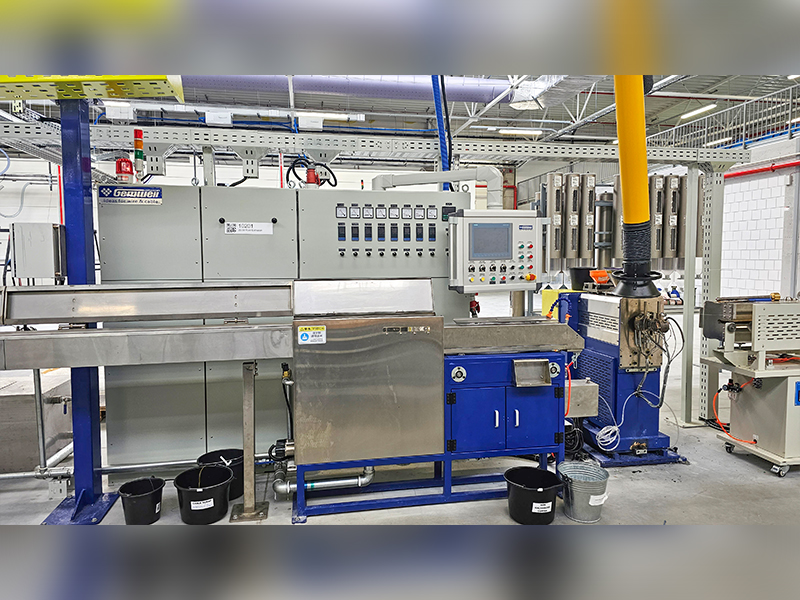
Karbantartási ütemtervek és kopóalkatrészek tervezése
Egy nagyméretű huzalextrudáló gép, amely három műszakban, heti hat-hét napon üzemel, évente 7000-8000 üzemórát fog felhalmozni. A strukturált megelőző karbantartás az egyetlen legfontosabb tényező a tőkebefektetést indokoló teljesítmény és termékminőség fenntartásában.
Napi és heti feladatok
- Ellenőrizze és naplózza a hordózóna hőmérsékletét, és hasonlítsa össze az alapértékekkel
- Jegyezze fel az olvadéknyomást az adapteren és a szerszámon; a sodródás trendje
- Ellenőrizze a hűtővíz tisztaságát és vezetőképességét
- Tisztítsa meg a szikravizsgáló elektródát és ellenőrizze az elektródák közötti távolságot
- Kenje meg a lánctalpas/csapágycsapágyakat az OEM ütemterv szerint
- Ellenőrizze a sebességváltó olajszintjét és hőmérsékletét
Havi feladatok
- Csiszolóanyaggal töltött anyagok feldolgozásakor húzza meg a csavart a szemrevételezéshez
- Kalibrálja a hőmérséklet-szabályozókat egy hitelesített referencia hőelemhez
- Teszteljen minden biztonsági reteszelést (vészleállítás, túlterhelés elleni védelem)
- Öblítse át és cserélje ki a hűtővízszűrőket
Éves feladatok és kopóalkatrészek élettartama
- Mérje meg a csavar repülési hézagát a hordó furatához képest; cserélje ki, ha a hézag meghaladja a hordó átmérőjének 0,2–0,3%-át
- Teljes sebességváltó olajleeresztés és utántöltés az OEM által meghatározott minőséggel
- Cserélje ki a hordófűtő szalagokat (tipikus élettartam: 18 000-25 000 óra)
- Cserélje ki az összes hőelem-érzékelőt (2-3 év után az eltolódás jelentőssé válik)
- Ellenőrizze a nyomócsapágy állapotát (a meghibásodás általában a legdrágább javítás egy nagyméretű gépen)
A csavarok és a hengerek élettartama egy töltetlen PE-keveréket futtató nagyméretű huzalextrudáló gépen meghaladhatja a 30 000–40 000 órát. Ugyanaz a gép, amely 60%-ban ATH-val töltött HFFR-vegyületeket használ, 4000–6000 óra elteltével csavarcserét igényelhet, ha nincs megadva a kétfémes hordó és az edzett menetű csavar. A szabványos csavarok (~8000 USD 120 mm-ért) és a teljesen bimetál kopásálló csavarok (~22 000 USD) közötti költségkülönbség általában kevesebb, mint egy év alatt megtérül, ha koptatóanyaggal töltött keverékek használatakor csökkenti a csere gyakoriságát.
Vezető gyártók és globális kínálati táj
A nagyméretű huzalextrudáló gépek globális piacát európai, észak-amerikai és ázsiai gyártók vegyesen szállítják. A beszállítói környezet megértése segít a beszerzési csapatoknak összehasonlítani az árakat, a technológiai szintet és az értékesítés utáni képességeket.
A nagyméretű huzal- és kábelextruder gépek (csavar átmérője 90–120 mm, teljes sor, beleértve a hűtést, a felszívást és a vezérlést is) ár-referenciaértékei: A kínai gyártású vezetékek körülbelül 180 000–450 000 USD-tól kezdődnek egy komplett építési huzalsorért. Az egyenértékű európai építésű vonalak általában 600 000–1 500 000 USD. A CCV vagy háromszoros koextrudáló vonalak nagyfeszültségű kábelei esetében az európai csomagok 3 000 000 USD-tól kezdődnek, és elérhetik a 25 000 000 USD-t a teljes kulcsrakész HV tengeralattjáró kábel-extrudáló rendszerek esetében.
XLPE és nagyfeszültségű kábelextrudálás: speciális követelmények
A közép- és nagyfeszültségű XLPE szigetelésű kábelextrudálás a nagyméretű huzalextrudáló gépek piacának műszakilag legigényesebb szegmensét képviseli. A követelmények olyan lényegesen eltérnek az épülethuzal-extrudálástól, hogy a 12 kV feletti feszültségű kábeleket gyártani szándékozó üzemnek azt teljesen külön technológiai kategóriaként kell kezelnie.
Tisztasági követelmények
A 30 kV és nagyobb névleges feszültségű kábelekhez készült XLPE keveréket tisztatérben kell feldolgozni. Az IEC 60840 szerint a 30 kV feletti kábelek szigetelésének keresztmetszetében nem lehetnek 0,125 mm-nél nagyobb szennyeződés részecskék. Ez megköveteli, hogy a teljes extrudálási vonalat – az összetett silótól a szerszámig – egy 10 000-es osztályú (ISO 7) tisztatérbe kell zárni, szűrt levegőellátással, állandóan fenntartott pozitív nyomással, és minden személyzetnek szöszmentes ruhát kell viselnie. Az összetett kezelés zárt átviteli rendszereket használ a környezeti por okozta szennyeződés megakadályozására. Ezek a követelmények jelentősen megnövelik a vezetékes beépítés mélyépítési és gépészeti követelményeit az épülethuzalgyártáshoz képest.
Folyamatos vulkanizálási (CV) rendszerek
Az XLPE térhálósítást igényel az extrudálás után, amelyet úgy érnek el, hogy a szigetelt kábelt magas hőmérsékletnek és nyomásnak teszik ki egy nitrogénnyomású térhálósító csőben (CCV: felsővezetékes folyamatos vulkanizálás vagy VCV: függőleges folyamatos vulkanizálás). A nagyfeszültségű kábel CCV csövek jellemzően 80-200 méter hosszúak, 300-400°C-on és 10-20 bar nitrogénnyomáson tartják. A kábel felsővezetékének ezen a csövön keresztül történő megereszkedését pontosan szabályozni kell, hogy megakadályozzuk a lágy, meg nem kötött szigetelés ovális deformációját. A VCV vonal függőleges csövet használ (legfeljebb 300 méter magas, ehhez külön toronyépület szükséges), amely teljesen kiküszöböli a felsővezeték megereszkedését, így ez az előnyben részesített technológia a 132 kV-os és nagyobb kábelek esetében. Az EHV-kábel VCV-vonalai 15-30 millió euróba kerülhetnek a teljes telepítésért.
Gáztalanítás térhálósítás után
A térhálósított XLPE szigetelés a peroxid bomlási folyamat melléktermékeit tartalmazza (metán, acetofenon és kumil-alkohol a DCP-vel térhálósított rendszerekhez). Ezeket a melléktermékeket fűtött gáztalanító kamrákban (jellemzően 70-80°C-on 5-30 napig, a kábelátmérőtől függően) ki kell diffundálni a szigetelésből, mielőtt a kábeltartozékokat (csatlakozások, végződések) felhelyeznék. Az XLPE szigetelés megfelelő gáztalanításának elmulasztása tértöltés-felhalmozódást eredményez, ami idő előtti dielektromos meghibásodást okozhat. A gáztalanítás gyakran jelenti a termelési sebesség szűk keresztmetszetét a nagyfeszültségű kábelgyártók számára – az extrudálási teljesítményhez megfelelő kamrakapacitás felépítése jelentős tőkebefektetést igényel a hőmérséklet-szabályozott raktározás terén.
A piaci trendek nagyszabású huzalextrudáló gépberuházást hajtanak végre
A kereslet makroszintű mozgatórugóinak megértése segít az üzemtervezőknek az új vonali beruházások megfelelő méretezésében és időzítésében.
Hálózati korszerűsítés és megújuló energia
A globális energetikai átalakulás példátlan keresletet generál a nagyfeszültségű és az extra nagyfeszültségű kábelek iránt. A Nemzetközi Energiaügynökség (IEA) a 2023-as villamosenergia-hálózatokról és a biztonságos energiaátmenetekről szóló jelentésében úgy becsülte, hogy a nettó nulla kibocsátás eléréséhez 2050-re 80 millió km új hálózati kábel 2040-re – körülbelül kétszer akkora, mint az összes eddig telepített kábel hossza. Ez új HV és EHV kábelvonalakba való befektetést jelent Európa, Észak-Amerika és Ázsia gyártóinál.
Elektromos járművek bővítése
Az elektromos járművek gyártása növeli a keresletet a magas hőmérsékletű, vékony falú autóhuzalok iránt, amelyek könnyebb kábelkötegeknél nagyobb áramsűrűséget is képesek kezelni. Az olyan huzalkeverékek, mint például a térhálósított ETFE és a 175°C-os és magasabb hőmérsékletű szilikon szigetelésű huzalok kétszámjegyű ütemben növekednek. Az ezekre a speciális keverékekre optimalizált autóipari huzalextrudersorok kiemelt befektetést jelentenek a mexikói, marokkói és kelet-európai kábelköteg-gyártók számára, amelyek európai és amerikai eredeti gyártókat szállítanak.
Száloptikai infrastruktúra
Az Egyesült Államokban (BEAD program: 42,45 milliárd dollár), az EU-ban (a Gigabit Infrastructure Act célja: 1 Gbps az összes EU-háztartás számára 2030-ig) és a fejlődő piacokon a globális üvegszálas alapú (FTTP) kiépítési programok növelik a kábelköpeny- és puffercsövek extrudálási kapacitását. Ezek a vonalak száloptikai puffer- és köpenyes alkalmazásokhoz adaptált huzal- és kábelextrudert használnak, jellemzően HDPE vagy LSZH vegyületeket 200–600 m/perc sebességgel.
Újrahordozás és ellátási lánc lokalizáció
A 2020 utáni ellátási lánc zavarai és geopolitikai aggodalmak arra késztették a vezeték- és kábelgyártókat Észak-Amerikában és Európában, hogy befektessenek olyan hazai termelési kapacitásokba, amelyeket korábban külföldre helyeztek. Ez a tendencia új, nagyszabású huzalextrudáló gépek telepítési hullámát hozza létre azokon a piacokon, ahol két évtizede nem történt zöldmezős huzalgyári beruházás.
 Összefüggő Termékek











