 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Mi az extrudáló gép a huzal- és kábelgyártásban?
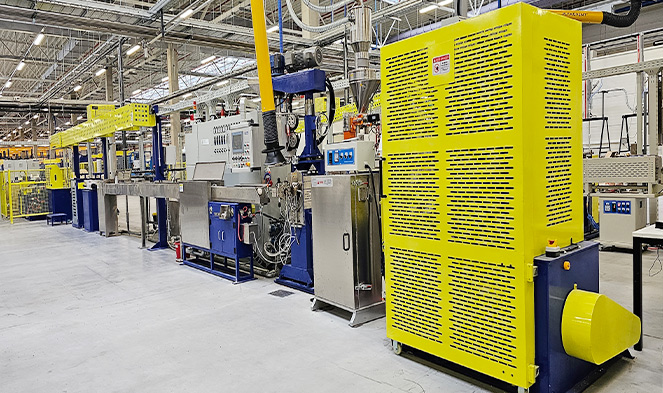
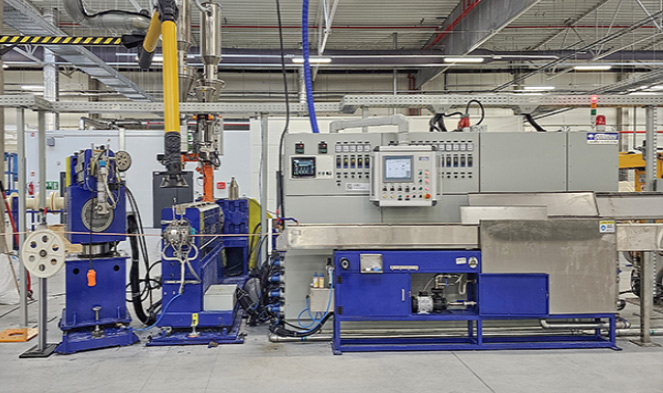
Egy extrudálógép – konkrétan a huzal és kábel extruder — a központi berendezés, amelyet egy folytonos szigetelő- vagy burkolatréteg fémvezetőre történő felvitelére használnak. Gyakorlatilag ez azt jelenti, hogy egy hőre lágyuló vegyületet, például PVC-t, XLPE-t vagy LSZH-t megolvasztanak egy fűtött hordóban, majd az olvadt anyagot átnyomják egy keresztfejű szerszámon, amely egyenletesen körbeveszi egy mozgó réz- vagy alumíniumhuzal körül. Az eredmény egy szigetelt vezeték, amelyet egyetlen, megszakítás nélküli áthaladásban állítanak elő, olyan sebességgel, amely meghaladhatja az 1200 méter/perc sebességet finom nyomtávú adatkábel-vonalakon.
Az extrudáló gép a világ minden huzal- és kábelgyárának gerince. Enélkül a nyers réz vagy alumínium vezetékek nem szigetelhetők, és kész kábel - legyen szó tápkábelről, Cat 6A Ethernet kábelről vagy tengeralattjáró nagyfeszültségű vezetékről - nem gyártható. Minden huzal- és kábelextruder ugyanazt az alapvető feladatot látja el: szilárd műanyag pelleteket vagy port precízen szabályozott olvadékárammá alakítja, majd ezt az áramlást egyenletes falvastagsággal, koncentrikussággal és felületi minőséggel vezeti le.
A huzal- és kábelextruder, valamint az általános műanyag-extrudáló gép közötti kritikus különbség a keresztfejű szerszámszerelvény. Míg a szabványos profilos extruder az anyagot egy rögzített szerszámon keresztül egyenesen nyomja, a huzal- és kábelextruder 90 fokkal (vagy bizonyos konfigurációkban sorba) irányítja át az olvadékot, hogy körülvegye a mozgó vezetőt. Ez a keresztfejes kialakítás az, ami lehetővé teszi a huzalszigetelést a gyártási sebességnél – és ez teszi a huzal- és kábelextruder tervezését bonyolultabbá és speciálisabbá, mint bármely más típusú műanyagipari gép.
Hogyan a Huzal- és kábelextruder Művek: A teljes folyamat
Az extrudáló gép működésének megértése az elejétől a végéig elengedhetetlen mindenki számára, aki értékel, vásárol vagy karbantart egy huzal- és kábelextrudáló sort. A folyamat folyamatos – a fröccsöntéssel ellentétben a megfelelően működő extruder soha nem hagyja abba a termelést – és minden alrendszer közvetlenül a következőbe táplálkozik.
Kifizetés és vezetői betáplálás
A csupasz réz- vagy alumíniumvezető letekercselődik a kifizető egységen lévő tekercsről, áthalad egy egyengetőn, hogy eltávolítsa a tekercskészletet, és opcionálisan egy előmelegítőn keresztül, amely a vezető felületét 60–120 °C-ra melegíti fel. Az előmelegítés javítja a szigetelés és a vezető közötti tapadást, ami különösen fontos az XLPE tápkábeleknél, ahol a keveréknek a fémfelülethez kell tapadnia.
Etetés és lágyítás a hordóban
A pelletek vagy a por a garatból az extruder hengerének hátulján található adagolótorokba esik. A forgócsavar előrehaladóan melegedő hordózónákon keresztül továbbítja az anyagot – a standard PVC esetében ezek a hőmérsékletek a betáplálási zóna 150°C-tól a szerszám közelében lévő 180°C-ig terjednek. A csavar geometriája határozza meg, hogy a keverék milyen alaposan megolvad és homogenizálódik. A PVC esetében a 20:1 és 25:1 közötti L/D arányú csavarok szabványosak, és a tömörítési arány közel 3:1. Az XLPE középfeszültségű kábelhez hosszabb, 30:1 L/D csavarra van szükség, hogy megakadályozza az idő előtti térhálósodást a hengerben.
Crosshead Die — Szigetelés alkalmazása a vezetőre
Az olvadt vegyület kilép a hengerből, és belép a keresztfejbe, ahol a bejövő vezető köré irányítják. A keresztfejben lévő torpedó vagy terelő megosztja az olvadékáramot, és egyenletesen konvergálja a huzal körül. Két szerszámozási megközelítés létezik: nyomószerszámok , ahol az olvadék nyomás alatt érintkezik a szerszám belsejében lévő vezetővel (tapadást igénylő szigetelési alkalmazásokhoz használják, mint például az XLPE tápkábel), és csőszerszámok , ahol az olvadék csőként lép ki, amely a matrica után a vezetőre húzódik (gyakori a többeres kábelek laza burkolatainál).
Hűtés, mérés és felvétel
A frissen szigetelt vezeték egy vízhűtő vályúba kerül. Egy 1 mm-es falú, 200 m/perc sebességgel futó PVC vezeték jellemzően 20-30 méter aktív hűtést igényel, hogy méreteltérés nélkül teljesen megszilárduljon. A lézeres átmérőmérők, szikramérők (1 kV-tól 15 kV-ig a szigetelési osztálytól függően) és kapacitásfigyelők folyamatosan üzemelnek. A húzóhenger-lehúzó egység ±0,1%-os pontossággal szabályozza a zsinór sebességét, mielőtt a kész kábelt feltekerné egy csévélőorsóra.
 Összefüggő Termékek











