 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




A rövid válasz: A kábelek becsomagolása biztonságos – de csak akkor, ha megfelelően végezzük
Az elektromos kábelek és hosszabbító vezetékek feltekerése önmagában nem okoz sérülést vagy biztonsági kockázatot. A becsomagolás módja azonban óriási különbséget jelent. A terhelés alatti kábelek szoros tekercselése, éles szögben történő hajlítása vagy kötegelése hőt termelhet, ronthatja a szigetelést, és lerövidítheti a vezeték élettartamát. A legtöbb kábellel kapcsolatos meghibásodás kiváltó oka nem maga a tekercselés, hanem a nem megfelelő tekercselési technika és a rossz minőségű kábelépítés.
Annak megértéséhez, hogy egyes kábelek miért tartanak ki évtizedekig, míg mások egy éven belül elkopnak, túlmelegednek vagy meghibásodnak, két egymással összefüggő tényezőt kell megvizsgálni: a kábelek tárolásának és kezelésének módját a mindennapi használat során, és a kábelek gyártási módját – különösen a huzal és a kábelextruder szerepét a végtermék szerkezeti integritásának meghatározásában.
Miért számít valójában a kábelek becsavarásának módja?
Az elektromos kábelek és a hosszabbító vezetékek nem csak fém vezetékek. Ezek réteges rendszerek – szigeteléssel körülvett vezetőmag, néha további árnyékolással vagy burkolattal –, és mindegyik rétegnek fizikai tűrései vannak. Amikor beteker egy kábelt, egyszerre mechanikai terhelést fejt ki az összes rétegre.
Hőképződés a tekercselt hosszabbító vezetékekben
A kábelek tekercselésének egyik leginkább dokumentált kockázata a hőfelhalmozódás. Ha egy hosszabbító vezeték feltekercselt, és még mindig feszültség alatt álló áramkörhöz van csatlakoztatva, akkor úgy viselkedik, mint egy tekercs – az elektromos ellenállás által termelt hő nem tud olyan hatékonyan eloszlatni, mint tekercs nélküli állapotban. Egy teljesen felcsavart, 13 amperes hosszabbító vezeték, amely közel a névleges terheléshez, 30-50°C-kal magasabb hőmérsékletet érhet el, mint a laposan lefektetett kábel. Ez az oka annak, hogy az Egyesült Királyságban és az EU-ban értékesített hosszabbító huzaltekercseken kifejezetten figyelmeztetik, hogy nagy terhelés esetén használat előtt teljesen le kell tekercselni.
A felmelegedés felgyorsítja a szigetelés romlását. A legtöbb szabványos PVC szigetelés 70°C-on folyamatosan működik. Az ismétlődő túlmelegedési ciklusok miatt a PVC törékennyé válik, megreped, és végül szabaddá teszi a vezetőt – ütés- és tűzveszélyt okozva, amely úgy tűnik, évekkel a kezdeti sérülés után a semmiből jön.
Mechanikai feszültség a vezetőn és a szigetelésen
A hajlítási sugár kritikus specifikáció minden kábel esetében. Minden huzaltípusnak van egy minimális hajlítási sugara – ez a legszorosabb görbe, amelyet maradandó deformáció nélkül el tud tartani. A kábelek szoros feltekerése egy kis horog, egy keskeny maggal rendelkező kábeltekercs-agy vagy akár a saját kar köré sértheti ezt a minimális hajlítási sugarat. A következmények a következők:
- Mikrotörések az egyes huzalszálakban a vezetőn belül
- Feszültségrepedés a szigetelőköpenyben, különösen hideg környezetben
- Többrétegű kábeleknél a köpeny leválasztása a szigetelésről
- Megnövekedett ellenállás a sérült pontokon, ami helyi felmelegedéshez vezet
A háztartási hosszabbítókban általánosan használt szabványos 1,5 mm²-es hajlékony kábel esetén az ajánlott minimális hajlítási sugár általában 15–20 mm. A legtöbben ennél jóval kisebb hurkokba tekerik a kábeleket anélkül, hogy észrevennék az általuk okozott hosszú távú károkat.
A szerepe a Huzal- és kábelextruder Kábelminőségben
Mielőtt bármilyen kábel a fogyasztó kezébe kerülne, egy gyártási folyamaton megy keresztül, amelyben a huzal- és kábelextruder a központi berendezés. Az extruder úgy viszi fel a vezetőre a szigetelő-, burkolat- és burkolóréteget, hogy olvadt polimert – általában PVC-t, XLPE-t, LSZH-t vagy TPE-t – egy pontosan megtervezett szerszámon, szabályozott hőmérsékleten, nyomáson és sebességgel kényszerít. Ennek az extrudálási eljárásnak a minősége közvetlenül meghatározza, hogy a kábel mennyire bírja a mindennapi tekercselés, hajlítás és tekercselés fizikai igénybevételét.
Hogyan befolyásolják az extrudálási paraméterek a tartósságot
A huzal- és kábelextruder szűk paraméterablakon belül működik. Az optimális beállításoktól való eltérés olyan hibákat okoz, amelyek szabad szemmel nem láthatók, de jelentősen csökkentik a kábel mechanikai és hőteljesítményét:
| Extrudálási paraméter | Ha túl alacsony | Ha túl magas | A csomagolás toleranciájára gyakorolt hatás |
|---|---|---|---|
| Olvadási hőmérséklet | Gyenge polimeráramlás, üregek a szigetelésben | Polimer lebomlás, elszíneződés | Az üregek repedéseket okoznak ismételt hajlításkor |
| Vonalsebesség | Vastag, egyenetlen fal – anyagpazarlás | Vékony fal, a specifikáció alatti – csökkentett szigetelés | A vékony falak gyorsabban tönkremennek mechanikai igénybevétel hatására |
| A vágófej nyomása | Laza, gyengén kötött kabát | Túlzott feszültség a vezetőn a szerszám kilépésénél | Laza köpenycsíkok, amikor a kábel fel van tekerve |
| Hűtési sebesség | Puha, deformálható szigetelés | A belső feszültségek polimerbe zárva | A maradék feszültség spontán repedést okoz |
Ez az oka annak, hogy a neves gyártók kábelei – amelyek vezeték- és kábelextruder vonalait soron belüli szikrateszttel, falvastagságmérőkkel és folyamatos átmérőméréssel figyelik – folyamatosan felülmúlják az olcsó importot, amely kihagyja ezeket a minőség-ellenőrzéseket. Egy állandó 0,8 mm-es szigetelőfallal rendelkező kábel több ezerszer jobban meghajlik, mielőtt meghibásodik, mint egy 0,4 mm-es vékony folt az egyik oldalon.
Szigetelőanyag-választás és azok rugalmasságra gyakorolt hatása
A huzal- és kábelextruderbe betáplált polimer keverék szintén nagy szerepet játszik abban, hogy a kész kábel hogyan reagál a tekercselésre. A különböző szigetelőanyagok nagyon eltérő rugalmassági profillal rendelkeznek:
- Szabványos PVC: Alacsony költségű, széles körben használt, de 0°C alatti hőmérsékleten merevvé és törékennyé válik. A PVC-szigetelésű kábelek hideg környezetben történő tekercselése jelentősen növeli a szigetelés repedésének kockázatát.
- Rugalmas PVC (lágyítókkal): Alacsony hőmérsékleten sokkal hajlékonyabb, szorosan feltekerve elnézőbb. Általánosan használt háztartási hosszabbító vezetékekben.
- XLPE (keresztkötésű polietilén): Kiváló hőállóság 90°C-ig folyamatos, jobb mechanikai tulajdonságok, mint a PVC, de kevésbé rugalmas szobahőmérsékleten. Nagyobb teherbírású kábelekben használják.
- TPE (hőre lágyuló elasztomer): Kiváló rugalmasság és hideg hőmérsékleti teljesítmény. A TPE köpennyel ellátott kábelek szorosan feltekerhetők és sértetlenek maradnak, ezért a hordozható szerszámokhoz és kültéri berendezésekhez kedvelik.
- LSZH (Low Smoke Zero Halogen): Olyan környezetben használják, ahol a mérgező gőzök tűzbiztonsági aggályt jelentenek, például alagutakban és adatközpontokban. Általában merevebb, mint a PVC megfelelői.
Ha tudja, hogy a kábel szigetelése milyen anyagból készült, akkor megalapozottabb döntést tud hozni arról, hogy milyen szorosan lehet becsomagolni, és milyen környezeti hőmérsékleti feltételek mellett.
Megfelelő technikák az elektromos kábelek és a hosszabbító vezetékek becsomagolásához
A kockázatok ismeretében a következő gyakorlati kérdés az, hogyan tekerjük be megfelelően a kábeleket, hogy tovább tartsák, biztonságosabbak maradjanak és könnyen telepíthetők. Számos bevált módszer létezik az audiovizuális, elektromos és építőiparban dolgozó szakemberek által, amelyek tökéletesen érvényesülnek a mindennapi otthoni és munkahelyi használatban.
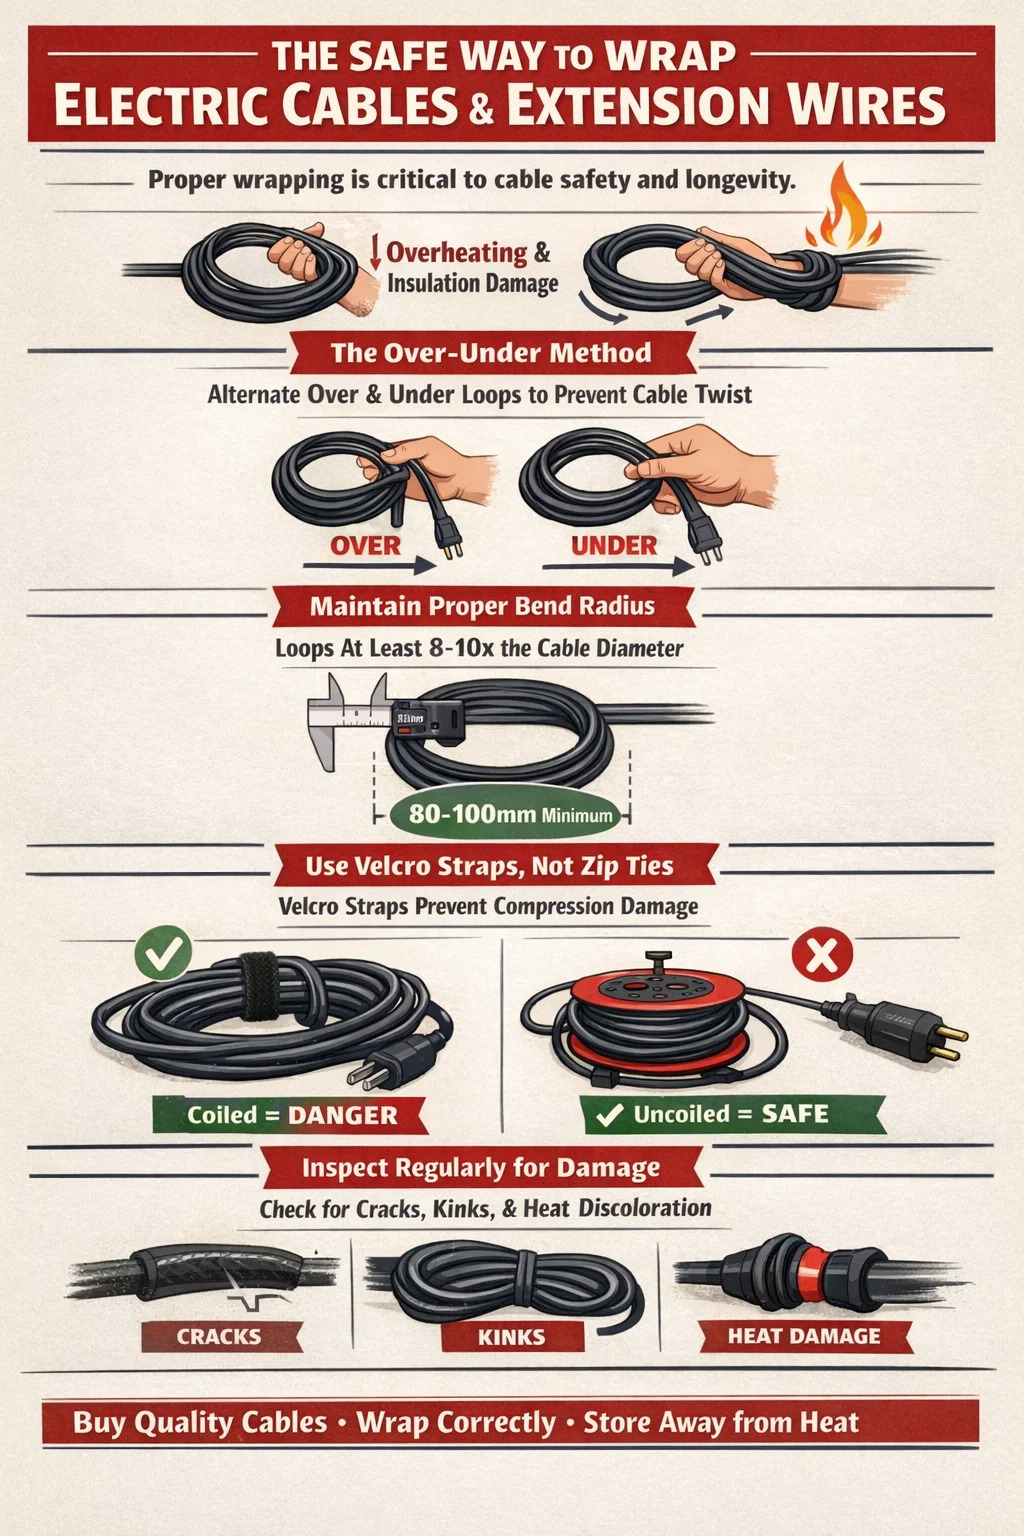
A túl-alul módszer
Az over-under technika az aranyszabvány az olyan kábelek tekercselésére, amelyeket többször kell feltekerni és tárolni. Ahelyett, hogy a kábelt minden alkalommal ugyanabba a forgásirányba tekerné – ami torziós feszültséget hoz létre a vezetőben –, váltogatja az egyes hurkok irányát. Az egyik hurok természetes ívben "felül", a következő enyhe befelé csavarással "alul" és így tovább felváltva. Ez olyan tekercset eredményez, amely laposan fekszik, gördülés nélkül kitekerődik, és nem halmozódik fel a memóriaeffektus-csavarodás, amely idővel tönkreteszi a kábeleket. A professzionális hangtechnikusok és a kamerás stábok ezt a módszert alapkivitelben használják, mert egyetlen mikrofon vagy videokábel több száz dollárba kerülhet.
A minimális hajlítási sugár betartása
Gyakorlati ökölszabályként a hurok átmérőjének a kábel feltekercselésekor legalább 8-10-szeresnek kell lennie a kábel külső átmérőjének. Egy tipikus 10 mm átmérőjű hosszabbító vezetéknél ez nem kisebb, mint 80–100 mm átmérőjű hurkokat jelent. Egy keskeny horog, egy vékony köröm vagy az ujjak köré tekeredve ennél jóval szorosabb hajlításokat hoz létre, és az ismételt használat mindaddig fokozza a sérülést, amíg meghibásodás meg nem történik.
Kábelkötegelők, tépőzáras hevederek és megfelelő orsók használata
A becsomagolt kábel rögzítése ugyanolyan fontos, mint maga a tekercselés technika:
- Tépőzáras kábelkötegelők előnyösebb a műanyag cipzárral szemben, mert nem szorítja össze a kábelt. A kábelköteg köré szorosan összeszorított cipzár olyan koncentrált nyomáspontot hoz létre, amely deformálhatja a szigetelést, és idővel szigetelési gyenge pontot képezhet.
- Újrahasználható tépőzáras hevederek kifejezetten kábelekhez készült – olyan gyártóktól kapható, mint a Hellermann Tyton és a Panduit –, egyenletes, gyengéd nyomást gyakorol a tekercs körül szűkület nélkül.
- Kábeltekercsek nagy magátmérővel tartsa be a biztonságos hajlítási sugarat a tárolás teljes hosszában. Legfeljebb 25 méteres hosszabbítóhuzalokhoz legalább 150 mm-es magátmérőjű orsókat ajánlunk.
- 8. ábra tárolás a rögzített konzolon vagy csapon a tekercselés alternatívája, amely teljesen kiküszöböli a torziós feszültség felhalmozódását. A kábel minden tekercseléskor keresztezi magát a felezőponton, kiiktatva a mindkét oldalon bevezetett forgást.
Soha ne tekerje be az élő, terhelt hosszabbító vezetéket feltekercselt
Ez megérdemli a külön hangsúlyt. Ha hosszabbító vezetéket használ a névleges áramerősségéhez közelítő berendezések táplálására – például térfűtő, elektromos szerszám vagy magasnyomású mosó – a vezetéket használat előtt teljesen le kell tekercselni. A tekercselt hosszabbító vezeték 10 A-es vezetése 13 amperes névleges kábelen ismert tűzveszély. Az Egyesült Királyság tűzvizsgálati adatai ismételten azonosították a tekercselt hosszabbító vezetékeket, mint gyújtóforrást a háztartási tüzeknél. Az IET huzalozási szabályzata és a gyártói útmutatás egyaránt ezt tükrözi.
Hogyan befolyásolja a vezeték- és kábelextruder technológia a modern kábelek tekercselési viselkedését?
A több ezer tekercs-kicsomagolási ciklust túlélő kábel és a néhány hónap után meghibásodó kábel közötti teljesítménybeli különbség szinte teljes mértékben annak köszönhető, ami a gyártás során a huzalban és a kábelextruderben történt. A modern extrudersorok lényegesen kifinomultabbak, mint a húsz évvel ezelőttiek, és a kapott kábelek ezt a fejlődést tükrözik.
Egymenetes többrétegű extrudálás
A modern huzal- és kábelextruder-konfigurációk több polimer réteget is felvihetnek egyetlen áthaladás során egy tandem vagy háromfejű szerszámszerelvényen. Ez a koextrudálási technika olyan kábelt hoz létre, amelyben a szigetelőréteg és a külső köpeny molekuláris szinten összeolvad, nem pedig egyszerűen egymásra ülve. A koextrudált kábelek ellenállnak az ismételt hajlítás során bekövetkező rétegválásnak – ez kritikus előny minden olyan kábel esetében, amelyet rendszeresen feltekernek és letekernek.
Folyamatos vulkanizálás és XLPE feldolgozás
Magasabb specifikációjú kábelek esetén a huzal- és kábelextruder egy folyamatos vulkanizáló (CV) csőbe táplálkozik, ahol az extrudált XLPE szigetelés hővel és nyomással térhálósodik közvetlenül az alkalmazás után. A térhálósítás háromdimenziós polimer hálózatot hoz létre, amely – a hőre lágyuló szigeteléssel ellentétben – nem tud megolvadni, és sokkal ellenállóbb a maradandó alakváltozásokkal szemben, amikor a kábeleket terhelés alatt feltekerik. Az XLPE kábelek akár 90°C-os folyamatos üzemi hőmérsékletet is elviselnek, szemben a szabványos PVC 70°C-os hőmérsékletével, így nagyobb hőbiztonsági határt biztosítanak, ha a kábeleket tekercsben tárolják.
Precíziós falvastagság szabályozás
A modern huzal- és kábelextrudersorok lézeres vagy röntgensugaras átmérőmérőkkel és automatikus központosító rendszerekkel vannak felszerelve, amelyek ±0,02 mm-es vagy jobb tűréshatárig tartják a vezetőt a szerszámon belül. Ez egyenletes falvastagságot biztosít a kábel teljes kerületén. Az excentricitás – ahol a vezető a középponttól eltérően helyezkedik el, így a szigetelés egyik oldala vékony lesz – az egyik elsődleges oka a szigetelés meghibásodásának a kanyarokban, mivel a vékony oldal éri a legnagyobb mechanikai igénybevételt, amikor a kábel meghajlik.
Hosszabbító vezetékek vagy általános célú elektromos kábelek vásárlásakor az IEC 60227, IEC 60502 vagy BS 6004 szabványok szerint gyártott termékek keresése ésszerű proxy annak ismeretéhez, hogy a vezeték- és kábelextruder folyamatát megfelelően ellenőrizték. Ezek a szabványok meghatározzák a minimális falvastagságot, a vezetékek felépítését és az elektromos vizsgálati követelményeket, amelyek alapján egy rosszul extrudált kábel meghibásodik.
Gyakori hibák az elektromos kábelek és a hosszabbító vezetékek becsomagolásakor
Még azok is, akik általában óvatosak a felszerelésükkel, rendszeresen követnek el csomagolási hibákat, amelyek hónapok és évek alatt súlyos károkat okoznak. Íme a leggyakrabban észlelt hibák, és miért fontosak:
- Tekercselés a dugó végétől befelé: Ez a mechanikailag legnagyobb igénybevételnek kitett pontot – a feszültségmentesítőt a csatlakozónál – további hajlítási terhelésnek teszi ki minden alkalommal, amikor a kábelt feltekerjük. A tekercselést mindig a kábel közepétől kezdje, és mindkét végén fejezze be.
- A tekercs rögzítése a kábel önmaga köré csavarásával: Ha egy kábelt a saját farkával csomóba köt, éles hajlítási és torziós feszültségpont jön létre, amelyet nem lehet feloldani a kábel további terhelése nélkül. Használjon helyette külön tépőzáras pántot vagy kábelkötegelőt.
- A kábelek meleg helyen történő tárolása feltekercselt: A kazán mellett, radiátor közelében vagy forró autóban tárolt tekercses kábel jelentősen felgyorsítja a lágyítószer kivándorlását a PVC szigetelésből. A lágyítószer eltűnése után a PVC merevvé és törékennyé válik.
- A kábelek szoros tekerése a berendezés fogantyúi köré: Sokan a hosszabbító vezetékeket szorosan az elektromos kéziszerszámok vagy porszívók fogantyúja köré csavarják tárolás céljából. A tekercselési pontok szűk sugára és a kábel saját feszültségéből adódó nyomás tartós deformációt okoz.
- Nehéz tárgyak egymásra rakása tekercses kábelekre: A polcok alatt tárolt lapos tekercsek a rájuk rakott szerszámokkal vagy berendezésekkel a szigetelés kompressziós deformációját szenvedik. Ez különösen káros a lapos szalagos kábeleknél.
A kábelek ellenőrzése a helytelen csomagolás által okozott sérülések szempontjából
A kábelkarbantartás egyik alulértékelt szempontja, hogy tudjuk, mire kell figyelni, amikor felmérjük, hogy a kábel tekercselési története okozott-e kárt. A szemrevételezéssel a legsúlyosabb problémákat még azelőtt feltárják, mielőtt azok biztonsági kockázatot jelentenének.
A csomagolás sérülésének vizuális jelei
- Meghajlás: Éles V-alakú vagy U-alakú gyűrődés a kábelköpenyben, amely nem ellazul el, amikor a kábelt laposra fektetik. Ez azt jelzi, hogy az alatta lévő vezetőszálak tartósan deformálódtak.
- Fehér feszültségnyomok a külső kabáton: A hajlítási ponton megjelenő halvány vagy fehéres elszíneződés azt jelzi, hogy a polimer túlnyúlt a rugalmassági határán. Ezt "stressz fehérítésnek" nevezik, és a repedés korai figyelmeztető jele.
- Látható repedés a külső köpenyen: Bármilyen felületi repedést kizáró hibaként kell kezelni. Még akkor is, ha az alatta lévő szigetelés sértetlennek tűnik, a megrepedt köpeny lehetővé teszi a nedvesség bejutását, ami felgyorsítja a vezetékek korrózióját, és végül a szigetelés meghibásodását okozza.
- Állandó készlet vagy "memória tekercselés": Az a kábel, amely megőrzi tekercses alakját, és nem fektethető le laposan visszaugrás nélkül, jelentős belső torziós feszültséggel rendelkezik. Ez kevésbé veszélyes, mint a repedés, de halmozott fáradtságra utal.
- Hő miatti elszíneződés a dugasz vagy aljzat kábelbemeneti pontján: A kábelköpeny barna vagy sárga elszíneződése a csatlakozó közelében azt jelzi, hogy túlmelegedés történt – ezt gyakran a túlzott ellenállás okozza a csatlakozódugó bemeneti zónáján belüli sérült hajlítási ponton.
A megtört, repedezett, feszültség kifehéredését vagy hő hatására elszíneződést mutató kábeleket azonnal ki kell vonni a forgalomból. A háztartási kábel elektromos szalaggal történő javítása nem biztonságos hosszú távú megoldás – a ragasztószalag idővel lebomlik, és előfordulhat, hogy a vezető sérülése kívülről nem látható.
Az ismételt tekercselésre épített hosszabbító vezetékek és kábelek kiválasztása
Ha az Ön alkalmazása a kábel gyakori tekercselését és letekercselését foglalja magában – kültéri szerszámok, hordozható berendezések, műhelyhasználat –, a vásárlás helyén választott kábel határozza meg, hogy mennyi ideig használható, és mennyire biztonságosan tárolható. Íme, mire kell figyelni:
| Funkció | Mit kell keresni | Miért fontos a csomagolás? |
|---|---|---|
| Vezető konstrukció | Finomszálú (5. vagy 6. osztály az IEC 60228 szerint) | Több szál = rugalmasabb, nagyobb hajlítási fáradtságállóság |
| Szigetelő anyag | Rugalmas PVC vagy TPE kabát | Alacsony hőmérsékleten is rugalmas marad, tekercseléskor ellenáll a repedésnek |
| Szabvány megfelelőség | IEC 60227, BS 6500 vagy azzal egyenértékű | Minimális falvastagságot és elektromos integritást garantál a minőség-ellenőrzött extruderfolyamatból |
| Húzásmentesítő a dugóknál | Hosszú, rugalmas tömszelence bemenet – nem rövid, merev csomagtartó | Elosztja a hajlítási feszültséget azon a ponton, ahol a kábel kilép a csatlakozóból |
| A tekercsmag átmérője (ha orsón van) | Minimum 150 mm-es mag a szabványos hosszabbító vezetékekhez | Megtartja a biztonságos hajlítási sugarat az összes tárolt kanyarban |
Az 5. és 6. osztályú vezetékek – az IEC 60228 szerinti finomszálú jelölések – az egyes szálak átmérője akár 0,1 mm is lehet, szemben az 1. osztályú tömör vezetékek 0,4 mm-rel. Ezt a finom sodrást precíziós vezetékhúzó és kötöző gépekkel érik el a huzal- és kábelextruder előtt, és alapvetően megváltoztatja a kész kábel hajlítási reakcióját. Az 5. osztályú vezeték egy 1,5 mm²-es rugalmas vezetékben több mint 30 különálló rézszálat tartalmazhat, amelyek mindegyike a teljes áramnak csak egy részét viszi át, és mindegyik szál képes elmozdulni a szomszédokhoz képest, ahogy a kábel meghajlik. Ez az oka annak, hogy a flexibilis hosszabbítókábelek érezhetően különböznek a falon belüli rögzített vezetékektől – és ezért képesek túlélni több ezer tekercselési ciklust, amely napok alatt eltörné a szilárd vezetőt.
Ipari és szabályozási kontextus: Mit mondanak a szabványok a kábeltekercselésről?
Az elektromos biztonsági előírások és kábelszabványok jellemzően nem írják elő pontosan, hogy a fogyasztóknak hogyan kell becsomagolniuk kábeleiket, de megszabják azokat a gyártási és használati küszöbértékeket, amelyek lehetővé teszik a biztonságos csomagolást. Ezeknek a szabványoknak a megértése segít kontextusba helyezni, hogy egy kábel mit képes elviselni.
- IEC 60227 meghatározza a PVC-szigetelésű kábeleket 450/750 V-ig terjedő névleges feszültségre, lefedi azokat a konstrukciós, tesztelési és jelölési követelményeket, amelyeket a huzal- és kábelextruder működésének meg kell felelnie a megfelelő kábel előállításához.
- IEC 60884 és BS 1363 fedje le azokat a dugaszoló- és aljzatrendszereket, amelyekbe a hosszabbító vezetékek csatlakoznak, és tartalmazzon feszültségmentesítő követelményeket, amelyek védik a kábelbemeneti pontot – a hajlítás okozta sérülések legveszélyeztetettebb helyét.
- EN 50525 a kisfeszültségű energiakábelek harmonizált európai szabványa, beleértve az általános használatra szánt hajlékony kábeleket is. Meghatározza a hajlítási teszteket, a hőöregedési teszteket és a vezetékek minimális rugalmassági követelményeit, amelyeknek a kábeleknek teljesíteniük kell, mielőtt eladnák őket az európai piacokon.
- EBK útmutatás (Egyesült Királyság Egészségügyi és Biztonsági Igazgatósága) A munkahelyi elektromos biztonságról szóló dokumentum kifejezetten felsorolja a névleges vagy ahhoz közeli áramerősséggel használt tekercses hosszabbítókat, mint elismert elektromos veszélyt, és azt javasolja, hogy a dolgozók hőkivágással ellátott kábeltekercseket használjanak, amikor a hosszabbító vezetékeket nagy terhelés mellett használják.
Az EN 50525 szabványban meghatározott hajlítási teszt – ahol egy kábelmintát egy meghatározott átmérőjű tüske körül legalább 30 000 cikluson keresztül hajlítanak – konkrét jelzést ad arról, hogy a szabványnak megfelelő kábeleket milyen ellenállásra tervezték. Egy megfelelően kalibrált huzal- és kábelextruderen, egyenletes falvastagsággal és jó polimerminőséggel készült kábel, amely gyárilag megfelel ezen a teszten, alapvetően eltérő élettartamú, mint egy nem megfelelő kábel, amely megkerüli ezeket a teszteket.
Gyakorlati összefoglaló: Az elektromos kábelek biztonságos becsomagolásának legfontosabb szabályai
Mindent összevonva használható útmutatássá, itt vannak a legfontosabb alapelvek azoknak, akik elektromos kábeleket és hosszabbító vezetékeket kezelnek otthon, műhelyben vagy professzionális környezetben:
- Mindig teljesen tekerje le a hosszabbító vezetékeket, mielőtt nagy elektromos terhelés mellett használná őket. Még a részleges letekercselés is jobb, mint a semmi. A tekercselt 13 amperes vezeték 10 amperes vagy nagyobb feszültséggel való működtetése dokumentált tűzveszélyt jelent.
- Alkalmazza az over-under burkolási technikát a gyakran tekercselt és letekercselt kábelekhez. Ez kiküszöböli a torziós memóriát, és jelentősen meghosszabbítja a kábel élettartamát.
- A hurok átmérőjének legalább 8-10-szerese legyen a kábel külső átmérőjének tekercseléskor. 10 mm-es kábel esetén a hurkok legalább 80-100 mm átmérőjűek legyenek.
- Rögzítse a tekercseket tépőzáras pántokkal, ne pedig cipzárral. A cipzárak idővel kompressziós sérülést okoznak a rögzítési ponton.
- Vásároljon IEC vagy BS szabványoknak megfelelő kábeleket és keressen rugalmas PVC vagy TPE szigetelést és 5. vagy 6. osztályú finomszálú vezetékeket a rendszeres tekercseléssel járó alkalmazásokhoz.
- Rendszeresen ellenőrizze a kábeleket csavarodásra, feszültségfehérítésre, repedésre vagy hő hatására bekövetkező elszíneződésre a dugók közelében. A sérült kábeleket azonnal távolítsa el az üzemből.
- A kábeleket hőforrásoktól távol tárolja és kerülje a nehéz tárgyak egymásra helyezését a tekercses kábelekre.
A kábelek nem karbantartást nem igénylő alkatrészek. A megfelelő tekercselési technika, a megfelelő kábelválasztás – amelyet a minőségi huzal- és kábelextrudergyártás alapoz meg – és a rendszeres ellenőrzés kombinációja egy olyan rendszert eredményez, amely hosszú távon is biztonságos és gazdaságos. A költségkülönbség egy megfelelő, jól elkészített hosszabbító vezeték és egy olcsó, nem megfelelő alternatíva között ritkán haladja meg néhány dollárt vagy fontot. A meghibásodások kimenetelének költségkülönbsége mérhetetlenül nagyobb.
 Összefüggő Termékek











