 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Mi az extrudálás – az alapvető folyamat minden vezeték és kábel mögött
Az extrudálás egy folyamatos gyártási folyamat, amelynek során a nyersanyagot – jellemzően hőre lágyuló vagy elasztomer vegyületet – megolvasztják, és egy formázott szerszámon átnyomják, hogy egyenletes keresztmetszetű profilt készítsenek. A huzal- és kábeliparban ez azt jelenti, hogy szigetelő- vagy burkolatréteget kell közvetlenül a mozgó vezetőre felvinni olyan sebességgel, amely meghaladja a 1200 méter percenként nagy sebességű vonalakon a finom nyomtávú adatkábelekhez. Az eredmény egy konzisztens bevonat, amely védi a vezetőt, elektromos szigetelést biztosít, és megfelel a ±0,01 mm-es mérettűréseknek a prémium autóipari vagy orvosi minőségű termékeken.
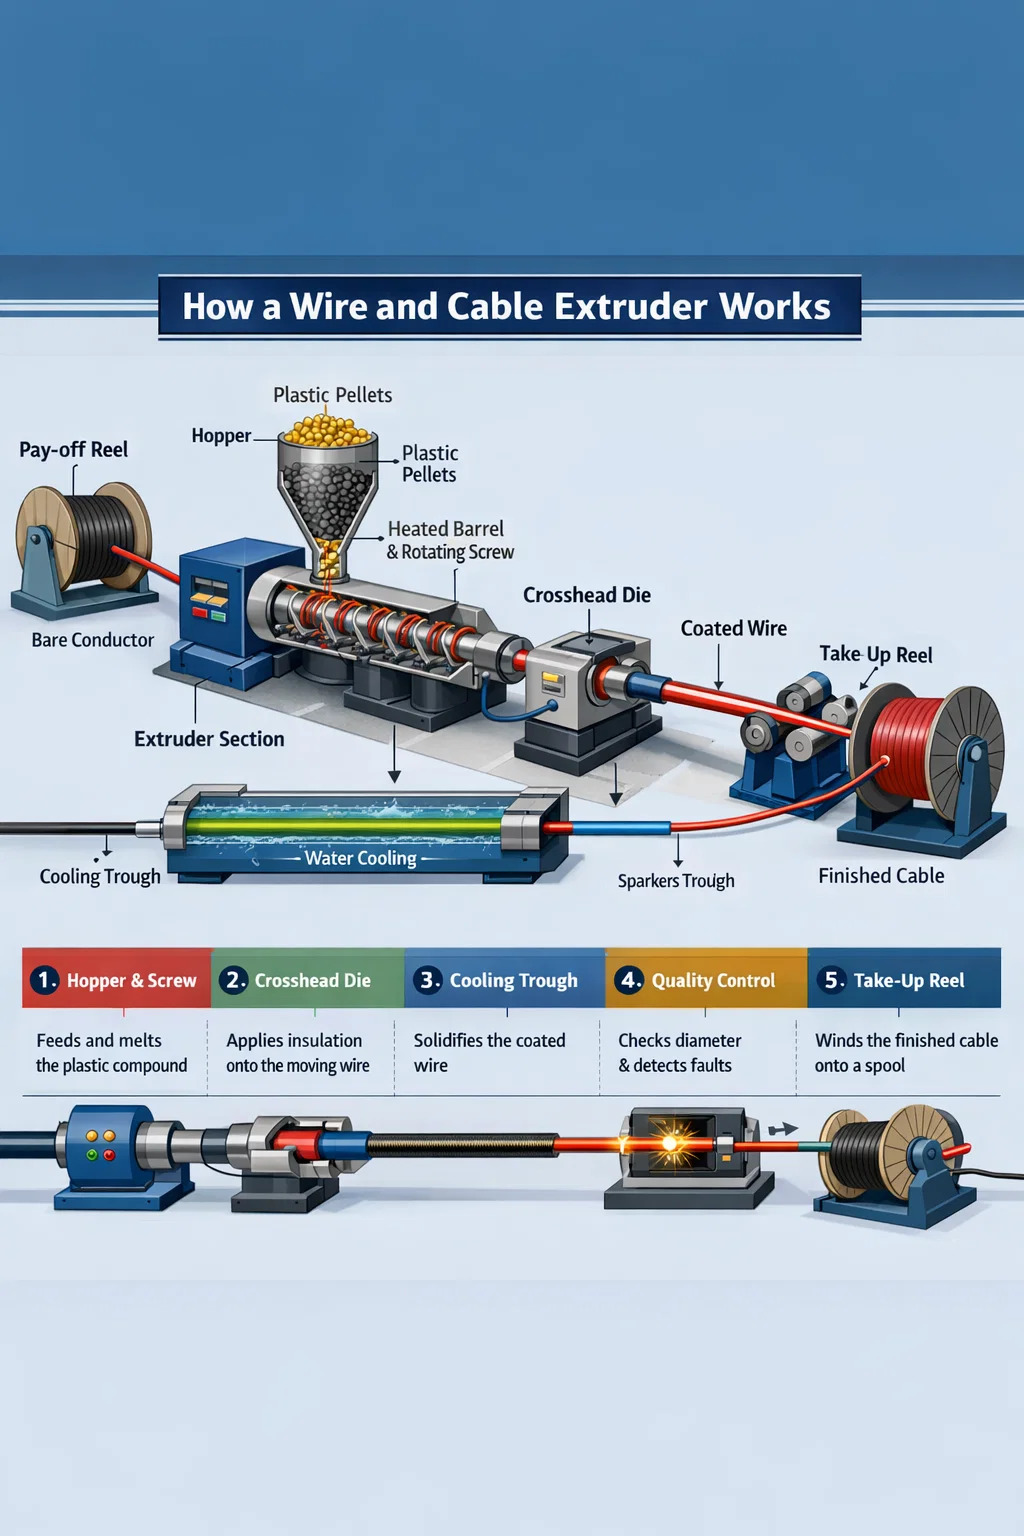
Ellentétben a fröccsöntéssel – amely kitölti a zárt formát, és ciklusidőt igényel – az extrudálás eleve inline, és soha nem áll le. A huzal- és kábelextruder pelleteket vagy port táplál egy fűtött hordóba, egy forgó csiga szállítja és lágyítja a keveréket, és az olvadt anyag a vezető körül elhelyezett keresztfejű szerszámon keresztül távozik. A bevont huzal ezután belép egy hűtővályúba, áthalad a szikramérőkön és az átmérőmérőkön, majd feltekerik egy felszedő orsóra, mindezt egy megszakítás nélküli menetben.
Annak megértése, hogy mi az extrudálás – és mi különbözteti meg a jól megtervezett huzal- és kábelextrudert egy általános műanyaggéptől –, meghatározza, hogy a késztermék megfelel-e az UL, IEC vagy RoHS-tanúsítványnak az első gyártás során vagy a költséges utómunkálatok után.
Hogyan a Huzal- és kábelextruder Tulajdonképpen Működik
A huzal- és kábelextruder több integrált alrendszerből áll. Mindegyik külön szerepet játszik abban, hogy a nyers vegyületet méretstabil, elektromosan hangszigetelt vezetővé alakítsák.
A hordó és csavar szerelvény
A henger egy edzett acélhenger, jellemzően bimetál béléssel van ellátva a kopásállóság érdekében töltött keverékek, például lángálló LSZH (Low Smoke Zero Halogen) futtatásakor. Belül forog a csavar, amelynek geometriája – repülési mélység, tömörítési arány és L/D (hossz-átmérő) arány – az adott vegyületcsaládhoz lett tervezve. A PVC szigetelés általában 20:1 és 25:1 közötti L/D-vel és közel 3:1-es tömörítési arányú csavarokon fut. A térhálósított polietilén (XLPE) a középfeszültségű tápkábelekhez hosszabb, gyengédebb csavart igényel, gyakran 30:1 L/D, hogy elkerülje a korai térhálósodást a hengerben. A rossz csavar behajtása a huzal- és kábelextruderben lebomlást, egyenetlen olvadékhőmérsékletet, és végül selejt okoz.
A hordók hőmérséklete zónás – jellemzően négy-hat független zóna – a betápláló torokból a mérőszakasz felé emelkedik. A szabványos PVC esetében ez 150 °C, 165 °C, 175 °C és 180 °C zónahőmérsékletet jelenthet a szerszám felé. Az XLPE a későbbi zónákban 200–220 °C-on melegebb. A precíziós PID-szabályozók minden zónát ±1 °C-on belül tartanak, mivel az olvadékhőmérséklet 5 °C-os eltolódása közvetlenül viszkozitásváltozást és falvastagság-szórást eredményez.
The Crosshead Die – A drótextrudálás szíve
Ami elválasztja a huzal- és kábelextrudert a szabványos profilos extrudertől, az a keresztfej. A vezető 90 fokos szögben lép be a keresztfejbe (vagy bizonyos konfigurációkban egy vonalba), és koaxiálisan lép ki a szerszámon keresztül. Belül az olvadékáramot egy torpedó vagy terelő segítségével a vezető körül irányítják, majd a szerszám és a csúcs geometriája konvergálja, hogy a szigetelés egyenletesen kerüljön lerakásra az óra minden pozíciójában.
A keresztfejes tervezésben két alkalmazási mód létezik:
- Nyomószerszámok — az olvadék érintkezik a szerszám belsejében lévő vezetővel, nyomás alatt kötve. A legtöbb szigetelési alkalmazáshoz használják, ahol ragasztásra van szükség, például az XLPE tápkábelhez.
- Csőszerszámok - az olvadék csövet képez, amelyet a szerszám kilépése után a vezetőre húznak, vákuum vagy lehúzási arány alapján. Többeres kábelek bő szabású kabátjainál gyakori.
A vágószerszámok és a hegyek méretezése a lehúzási arány (DDR) és a lehúzási egyensúly (DDB) képleteket követi. Az 1,2 és 1,5 közötti DDR a közepes sebességű PVC-vezetékek tipikus kiindulópontja. A DDR 2.5 túllépése az LSZH-n olvadéktörést okozhat – durva, cápabőr felületet a szigetelésen, amely nem felel meg a szikravizsgálatnak.
Hűtővályúk és downstream berendezések
A szerszám után a bevonattal ellátott vezető belép egy vízhűtő vályúba. A vályú hosszának meg kell egyeznie a vezeték sebességével és a szigetelés falvastagságával. Általános szabály, hogy egy 1 mm-es falú, 200 m/perc sebességgel futó PVC vezeték legalább 20-30 méter aktív hűtést igényel. Az elégtelen hűtés méreteltolódást okoz, mivel a hőszigetelés deformálódik a hordágy feszültsége alatt. Egyes XLPE középfeszültségű vezetékeken szárazon keményedő csöveket vezetnek vízvályúk helyett a kémiai térhálósítás szabályozására, de a víz továbbra is a szabvány a legtöbb huzal- és kábelextrudáló vonalon.
A beépített műszerezés a modern vonalakon nem alkuképes. A lézeres átmérőmérő közvetlenül a szerszám kilépése után valós időben érzékeli a fal változásait, és visszaadja a zárt hurkú vezérlést az extruder csavar- vagy vonalsebességére. A szikravizsgáló készülékek szigetelési osztálytól függően 1 kV és 15 kV közötti feszültségen folyamatosan érzékelik a tűlyukakat. A kapacitásfigyelők az excentricitást észlelik – a középponttól eltérő vezetők kapacitásváltozásként jelennek meg a huzal forgási frekvenciáján.
A vezeték- és kábelextruderek típusai konfiguráció szerint
Nem minden huzal- és kábelextruder egyforma. A kiválasztott vonalkonfiguráció közvetlen hatással van a termékkínálatra, az átállási időre, a selejt arányára és a tőkebefektetésre.
| Extruder típusa | Tipikus csavar átmérő | Elsődleges alkalmazás | Max vonalsebesség |
|---|---|---|---|
| Egycsavaros (sima furatú) | 25-150 mm | PVC szigetelés és burkolat | Akár 800 m/perc (finom nyomtáv) |
| Egycsavaros (hornyos előtolás) | 45-120 mm | HDPE, LSZH, PP vegyületek | Akár 600 m/perc |
| Ikercsavar (együtt forgó) | 35-90 mm | Keverő LSZH, XLPE alap | Keverés, nem közvetlen bevonat |
| Tandem kettős extruder | Két csavar, egyenként 45-90 mm | Kétrétegű hőszigetelő köpeny | Akár 500 m/perc |
| Háromrétegű (koextrudálás) | Három extruder, amelyek egy szerszámot táplálnak | MV/HV XLPE félvezető ernyőkkel | 15-30 m/perc (nagy kábel) |
Egycsavaros extrudersorok
Az egycsavaros huzal- és kábelextruder uralja a gyártási mennyiségeket világszerte. Egyszerűsége – egy csavar, egy hordó, egy meghajtó – alacsonyabb karbantartási költséget és gyorsabb csavarcserét jelent a termékváltásoknál. Egy 60 mm-es egycsigás extruder 120 fordulat/perc sebességgel képes szállítani 180-220 kg/h PVC-keverék, amely elegendő 1,5 mm²-es épülethuzal bevonására 400 m/perc sebességgel. A nagy sebességű adatkábelek gyártásához (Cat 6A, Cat 8) a párosított 30–45 mm-es extruderek egyedi vezetékszigetelést alkalmaznak 1000 m/perc feletti vezetéksebességnél.
Tandem és koextrudáló vonalak
A két vagy több különálló réteget igénylő kábelek esetében – például XLPE szigetelést ragasztott PVC-köpennyel, vagy autókábelt színes csíkos réteggel fehér alapon – a tandem vagy koextrudáló vezetékek különálló vegyületeket táplálnak be egy kétcsatornás keresztfejbe. Ez kiküszöböli a visszatekercselést, és 15–25%-ot takarít meg a többrétegű termékek feldolgozási költségében. A háromszoros koextrudálás kötelező a középfeszültségű XLPE kábeleknél, ahol a belső és a külső félvezető árnyékolásnak még megolvadt állapotban kell tapadnia a szigeteléshez, anélkül, hogy az interfészeken szennyeződne.
Huzal- és kábelextrudereken feldolgozott legfontosabb anyagok
Az anyagválasztás határozza meg az extruder teljes specifikációját – a csavargeometriát, a hordókohászatot, a hőmérsékleti profilt és a hűtőkapacitást. Az alábbiakban bemutatjuk az elsődleges vegyületcsaládokat és azok feldolgozási jellemzőit.
PVC (polivinil-klorid)
A PVC továbbra is a legszélesebb körben feldolgozott vegyület a huzal- és kábelextrudereken világszerte, nagyjából ennek az arányának felel meg Az összes kábelszigetelés térfogatának 35-40%-a súly szerint. Könnyen feldolgozható 160-190 °C között, sokféle lágyító és égésgátló adalékcsomagot fogad be, és költséghatékony. A kihívást a hőérzékenység jelenti – 200 °C felett vagy túlzott nyírás esetén a PVC lebomlik és HCl-t szabadít fel, ami korrodálja a hordót és a keresztfejet. A PVC csavarok viszonylag alacsony nyomóarányt (2,5–3,0:1) és polírozott, krómozott szárnyakat használnak a tapadás csökkentése érdekében.
XLPE (keresztkötésű polietilén)
Az XLPE a középfeszültségű (1–35 kV) és a nagyfeszültségű tápkábelek szabványos szigetelése. A térhálósodási reakciónak – legyen az peroxid által iniciált vagy szilános nedvességkezelés – a szerszám után kell megtörténnie, nem az extruder hengerében. Ez korlátozza a csavar kialakítását, hogy elkerülje a túlzott nyírómelegedést, és hosszabb, alacsony nyomású csavarra van szükség. A szárazon keményedő nitrogéncsövek 200 °C feletti hőmérsékletet tartanak fenn a peroxidos rendszerek esetében, majd egy hűtőzónát a kapaszkodó előtt. A Silane-XLPE rendszerek egyszerűbb egycsigás extrudert használnak, de extrudálás utáni szaunára vagy forró vizes fürdőre van szükség a keresztkötési reakció befejezéséhez.
LSZH / LSOH vegyületek
A Low Smoke Zero Halogen (LSZH) vegyületeket ásványi töltőanyagokkal - alumínium-trihidráttal (ATH) vagy magnézium-hidroxiddal - állítják elő 50-65 tömegszázalékos terhelés mellett. Ezek a töltőanyagok az LSZH-t erősen koptatóvá teszik, és jelentősen növelik az olvadék viszkozitását a PVC-hez képest. Az LSZH-t futtató huzal- és kábelextruderekhez bimetál hordók (minimum 60 HRC kopási felület), edzett ötvözet csavarok és nagyobb átmérőjű keresztfejek szükségesek a nagyobb nyomásesés kezelésére. A kimeneti sebesség 20-30%-kal alacsonyabb, mint az egyenértékű PVC-futásoknál, és a vonalsebesség általában 200-400 m/perc, a nyomtávtól függően. Az LSZH kötelező alagutakban, tengeri hajókban, tengeri platformokon és középületekben az IEC 60332 és EN 50266 tűzvédelmi szabványok szerint.
Fluorpolimerek (PTFE, FEP, ETFE)
A fluorpolimer szigetelésű kábeleket repülési, katonai és magas hőmérsékletű ipari alkalmazásokban használják, ahol folyamatos, 150–260 °C-os üzemre van szükség. A PTFE technikailag egy pasztaextrudálási eljárás (nyomós extrudálás), nem pedig a hagyományos csigás extrudálás. A FEP és ETFE speciális huzal- és kábelextrudereken olvadva feldolgozható, teljes egészében PTFE-bevonatú olvadékpályával vagy nikkelötvözet szerkezettel – a fluorpolimerek 340–380 °C-os feldolgozási hőmérsékleten korrozívak a szabványos acélra. A teljesítmény alacsony és a szerszámköltségek magasak, de a teljesítményprémium indokolja a légi közlekedési vezetékkötegekre és elektronikus kábelkötegekre való befektetést.
TPE, TPU és gumiszerű vegyületek
A hőre lágyuló elasztomerek (TPE) és a hőre lágyuló poliuretán (TPU) gyorsan elterjedtek az autóiparban, a robotikában és a hordozható elektromos kéziszerszámok kábeles alkalmazásaiban, sok esetben felváltva a vulkanizált gumit. Szabványos huzal- és kábelextrudereken extrudálhatók, csekély csavarmódosítással, 190-220 °C-on dolgozzák fel, és teljesen kiküszöbölik a vulkanizálási lépést. Különösen a TPU nyújt kiemelkedő kopásállóságot – a PVC-nek 10-50-szeresét –, így ez az előnyben részesített köpeny a húzóláncos kábelekhez és az ipari robotkábelekhez, amelyek ciklusok millióit hajlítják meg.
Kritikus paraméterek, amelyek meghatározzák az extrudálás minőségét
A huzal- és kábelextrudálás minősége nem egyetlen változó. Ez több, egymástól függő paraméter egyidejű vezérlésének eredménye, gyakran zárt hurkú automatizálás révén a modern vonalakon.
Excentricitás és falvastagság egyenletessége
Az excentricitás – a vezető középponttól eltérő helyzete a szigetelésen belül – közvetlenül befolyásolja a kábel dielektromos szilárdságát és azt a képességét, hogy megfeleljen a nagyfeszültség-állósági teszteknek. Az IEC 60227 és az UL 44 maximális excentricitási értékeket határoz meg; 1,5 mm²-es PVC építési huzal esetén 0,7 mm névleges falú a minimális fal nem eshet alá A névleges 80%-a bármely ponton. Ez azt jelenti, hogy a maximális excentricitás ±0,14 mm egy 0,7 mm-es falon. Ennek 500 m/perc sebességgel történő következetes eléréséhez koncentrikusan vezérelt keresztfejre van szükség stancolt központosító csavarokkal, felfelé vezető vezetékvezetővel, és ideális esetben egy soros kapacitásfigyelővel, amely visszacsatol a keresztfejes működtetőkhöz.
Olvadékhőmérséklet és olvadéknyomás-stabilitás
Az olvadéknyomás a szerszámfejnél a folyamat stabilitásának elsődleges mutatója. A nyomásingadozások – amelyeket a csavar vibrációja, az inkonzisztens pellet betáplálás vagy kopott csavarmenetek okoznak – közvetlenül az átmérő változásaként jelennek meg a kész kábelben. A stabil huzal- és kábelextruder ±2 bar alatt tartja az olvadéknyomás ingadozását állandósult állapotban. Egyes vonalak fogaskerék-szivattyút használnak az extruder és a keresztfej között, kifejezetten a csavar kimeneti ingadozásának a szerszámnyomástól való leválasztására, lehetővé téve az átmérő ±0,003 mm-ig történő szabályozását – ez szükséges a precíziós koaxiális kábelekhez és száloptikai laza csöves köpenyekhez.
Vonalsebesség és Capstan Control
A hajtómű (lehúzó egység) beállítja a lehúzási arányt és közvetlenül szabályozza a végső szigetelés átmérőjét. Egy szervohajtású hajtótengely a görgős feszültség visszacsatolásával 50–100 ms-on belül reagál az átmérőmérő leolvasására a modern CNC vonalvezérlőkön. A szoros sebességszabályozás – jobb, mint ±0,1%-os sebességváltozás – elengedhetetlen a vékonyfalú szigeteléshez, ahol már a 0,5%-os sebességeltolódás is mérhető átmérőváltozást eredményez. A vonalsebesség egyben az elsődleges átviteli kar is: a vezetéksebesség megduplázása 200-ról 400 m/percre megduplázza ugyanazon extruder teljesítményét, így a kapaszkodó stabilitása közvetlenül befolyásolja a jövedelmezőséget.
Felületi minőség és szikrateszt teljesítménye
A felületi hibák – gödrök, buborékok, csíkok vagy érdes textúra – elektromos meghibásodásként takaródhatnak el a szikravizsgálat során. A szigetelésben lévő buborékokat a keverékben lévő nedvesség okozza (ezt a pellet 0,05% alá szárítva oldják meg), illékony adalékanyagok vagy az olvadékban oldott levegő. A csíkok gyakran leromlott anyagot vagy szennyeződést jeleznek a keresztfejben. A tiszta huzal- és kábelextrudáló sor a termelés 100%-án folyamatos szikravizsgálatot végez, a 99,8% feletti áthaladási arány pedig az iparági etalon a nagy volumenű szigetelősorok esetében.
Huzal- és kábelextruder vonal elrendezése és segédberendezések
A komplett huzal- és kábelextrudáló sor több, mint maga az extruder. A segédberendezések elrendezése határozza meg az indítási hulladékot, az átállási időt és a végtermék méretének konzisztenciáját.
Egy tipikus szigetelővonal a kifizetéstől az üzembe helyezésig a következőket tartalmazza:
- Kifizető egység — tartja a csupasz vezetőtekercset, gyakran feszültség-vezérelt táncoló karral és orsócsere lehetőséggel (aktív vagy statikus kifizetés). Az orsó súlya akár 3000 kg nagy méretű tápkábelekhez.
- Hajegyenesítő és előmelegítő — kiegyenesíti a tekercses vezetőt és eltávolítja a nedvességet vagy az oxidációt a felületről, javítva a szigetelés tapadását. A vezető előmelegítése 60–120 °C-ra az XLPE tápkábel alapfelszereltsége.
- Huzal- és kábelextruder keresztfejjel — a magegységet, szigeteléssel vagy köpennyel.
- Hűtővályúk — vízhűtés, jellemzően két vagy három soros szakaszban, csökkenő hőmérséklettel (meleg, meleg, hideg), hogy elkerüljük a hősokkot és a maradék feszültséget a szigetelésben.
- Inline mérés — lézeres OD-mérő, kapacitásfigyelő, szikramérő és opcionálisan falvastagság-röntgenszkenner precíziós kábelekhez.
- Kapitány és táncos — a zsinór feszességét és sebességét fenntartó lehúzó egység.
- Jelölő egység — tintasugaras vagy gravírozó egység a mérőjelekhez, a névleges feszültséghez, a szabványos tanúsítványokhoz és a színkódokhoz.
- Felszedés/tekercselés — orsótekercselő vagy dobcsavaró, automatikus vágással és átvitellel akkumulátorral felszerelt zsinórok esetén a zsinór leállásának elkerülése érdekében.
A teljes vezetékhossz 20 métertől egy kis épülethuzal szigetelő vezeték esetén a 150 méter feletti közepes feszültségű XLPE vonalig terjed, hosszú térhálósító csövekkel. Alapvető fontosságú az alapterület-tervezés és az összes egység megfelelő beállítása a merev acél alapkereten – a kiegyenlítő és a keresztfej közötti 2-3 mm-es eltérés nagy sebességnél vezetékrezgést és excentricitási tüskéket okoz.
Extrudálási hibák a huzal- és kábelgyártás során és azok elhárítása
Még a jól karbantartott huzal- és kábelextrudersorok is hibákba ütköznek a gyártás során. Az ok gyors felismerése elkerüli a hosszan tartó selejtezést.
| Hiba | Leggyakoribb ok | Javító intézkedés |
|---|---|---|
| Átmérő változás (kerékpározás) | Csavar túlfeszültség, kopott csavarvég vagy instabil olvadéknyomás | Szerelje be a fogaskerék-szivattyút; ellenőrizze és cserélje ki a kopott csavarelemeket |
| Buborékok / üregek a szigetelésben | 0,05% feletti vegyület nedvességtartalma; illékony lágyítók | A vegyület előszárítása 2-4 óra 70-80 °C-on; tekintse át az adalékcsomagot |
| Érdes/cápabőr felület | Olvadéktörés – a szerszámfal túlzott nyírási sebessége | Növelje a szerszám hőmérsékletét; csökkentse a vonal sebességét; feldolgozási segédanyagot használjon |
| Magas excentricitás | Vezető vibráció; rosszul beállított szerszámcsúcs; vezetőcső kopása | Cserélje újra a keresztfejet; cserélje ki a vezetőcsövet; ellenőrizze a vezeték feszességét |
| Csíkok / elszíneződés | Leromlott anyagtartás a keresztfej holtzónáiban | Tisztítsa meg a keresztfejet; szétszerelni és tisztítani; ellenőrizze a holt zónákat a szerszámban |
| Szikrateszt hibái (lyuk) | Szennyeződés; buborékok; vékony folt az excentricitástól | Szitavegyület; cím excentricitása; felülvizsgálja az anyag tisztaságát |
Vezeték- és kábelextruder kiválasztása a gyártási követelményeknek megfelelően
A megfelelő huzal- és kábelextruder kiválasztása a termékskála, az összetett családok, a szükséges áteresztőképesség és az alapterületi korlátok egyértelmű meghatározásával kezdődik. A gépi árajánlat kérése előtt meg kell határozni a legfontosabb specifikációkat:
- Vezető mérettartomány — a minimumtól (például 0,1 mm² adatkábelnél) a maximumig (például 300 mm² tápkábelnél). Ez határozza meg a keresztfej furatméretét és a csavar átmérőjét.
- Összetétel család és falvastagság — A PVC/LSZH/XLPE mindegyik speciális csavargeometriát igényel. Minimális falvastagságú hajtások és csúcsok kiválasztása.
- Célteljesítmény kg/h-ban — a vonali sebesség × a szigetelt kábel lineáris tömege alapján számítva. Ez méretezi az extruder csavar átmérőjét és a meghajtó motort.
- Szükséges mérettűrések — a szabványos épülethuzal-tűrések (IEC 60227) elérhetők az alapvető mérőműszer-visszacsatolással, míg az autóipari (ISO 6722) vagy a repülési szabványok fogaskerék-szivattyút és röntgensugaras falméréseket írnak elő.
- Rétegek száma — az egyrétegű szigetelés a kétrétegű (szigetelőköpeny) és a hármas koextrudálás között meghatározza, hogy egyetlen, tandem vagy teljes koextrudálási vonalra van szükség.
- Automatizálási szint — A teljesen automatizált tekercscsere, a toldás és a zárt hurkú átmérőszabályozás növeli a tőkeköltséget, de 30–60%-kal csökkenti a nagysebességű vonalak munkaerő- és indítási selejtét.
A 60 mm-es huzal- és kábelextruder 25:1 L/D csavarral, fogaskerekes szivattyúval és inline lézeres mérőműszerrel a 0,75–16 mm²-es tartományban általános célú PVC/LSZH épülethuzal-szigetelő vezeték általános kiindulási specifikációja. A telepített vonal árak 300 000 USD és 800 000 USD között várhatók az automatizálási szinttől és a piactól függően. Az XLPE középfeszültségű kábelek gyártásához a hármas koextrudáló vezetékek 2 millió dollártól indulnak, és a teljes szárazon keményedő VCV függőleges tornyok esetében meghaladhatják a 8 millió dollárt.
Extrudálás speciális kábelalkalmazásokban
Autóipari kábelköteg-kábelek
Az autóipari kábelköteg-kábelek a méretkonzisztencia és az áteresztőképesség tekintetében a legigényesebbek közé tartoznak. Egy tipikus autóipari OEM kábelköteg-gyár naponta több millió méter szigetelt vezetéket fogyaszt, 0,13 mm² és 6 mm² közötti átmérőjű. Az ehhez az ágazathoz tartozó huzal- és kábelextruder vonalak a következő helyen működnek 600–1200 m/perc finom átmérőjű, 0,15 mm-es falvastagsággal 0,13 mm²-es vezetéken. Az összetett választások közé tartozik a PVC (standard), az XLPE, és egyre inkább az ETFE vagy PP a motor közelében lévő magas hőmérsékletű zónákhoz, ahol 125 °C vagy 150 °C-os folyamatos teljesítmény szükséges. A színkódolt szigetelés kritikus fontosságú a kábelköteg összeszerelésénél, ezért a pontos színegyeztetés a beépített kolorimetriás ellenőrzésekkel alapfelszereltség az autóipari vonalakon.
Tengeralattjáró és nagyfeszültségű kábel
A méretarány szempontjából ezzel ellentétes szélsőséges tengeralattjáró tápkábel és extra-nagyfeszültségű (EHV) szárazföldi kábel a rendelkezésre álló legnagyobb vezeték- és kábelextruder-konfigurációkat használja. Az 500 mm² és 2500 mm² közötti vezeték-keresztmetszetekhez háromszoros koextrudálási vonal szükséges, ahol a belső félvezető szita, az XLPE szigetelés és a külső félvezető szita egy menetben, 3-10 m/perc sebességgel kerül felhordásra. A 15–25 mm-es szigetelő falvastagság rendkívül nagy térfogati teljesítményt igényel a nagyméretű (120–200 mm átmérőjű) csigás extruderektől és a hosszú, 50–80 méteres nitrogén térhálósító csövektől. A 220–525 kV-os kábelosztály szigetelési tisztasági követelményei rendkívüliek – tilos a 125 mikronnál nagyobb fémrészecskék az XLPE-ben, ami ultratiszta keverékkezelést és tisztaterű összeszerelési területeket igényel a keresztfej körül.
Adat- és távközlési kábelek
A Cat 6, Cat 6A és Cat 8 Ethernet strukturált kábelezése, valamint a szélessávú elosztáshoz használt koaxiális kábelek szigorú kapacitás- és impedanciaegységi követelményeket támasztanak, nem pedig feszültségállósági követelményeket. A tömörmagos Cat 6A szigetelése jellemzően habosított FEP vagy tömör HDPE 0,25–0,35 mm-es falnál 0,57 mm-es vezetőn, 800–1000 m/perc sebességgel. A habosítási folyamat – akár fizikai habosítás nitrogén-befecskendezéssel, akár kémiai habosítás azodikarbonamiddal – a dielektromos állandót 2,3-ról (szilárd HDPE) 1,5–1,8-ra (habosított) csökkenti, ami lehetővé teszi a Cat 6A számára, hogy elérje az 500 MHz-es sávszélességet. A habosított szigetelő huzal és kábelextruder átmérőjének ±0,005 mm-nél szorosabbnak kell lennie, hogy az impedancia a TIA-568 szabvány ±3 Ω tűréshatárán belül maradjon.
Karbantartási eljárások, amelyek meghosszabbítják a vezeték- és kábelextruder élettartamát
A huzal- és kábelextruder tőkeigényes eszköz. A megfelelő karbantartás közvetlenül az üzemidőt, az állandó minőséget és a csavarok/hordók élettartamát jelenti, nem hónapokban, hanem években mérve.
- Csavar és henger kopásának figyelése — mérje meg a hordó furatátmérőjét és a csavarjárati átmérőjét 6–12 havonta kalibrált műszerekkel. Ha a csavar és a henger közötti átmérőjű hézag meghaladja a 0,4–0,6 mm-t (a csavar méretétől függően), a kimeneti konzisztencia csökken, és a szivárgási áramlás nő. A csavar cseréje azelőtt, hogy a henger elérné ugyanazt a kopási fokot, általában költséghatékonyabb, mint mindkettő egyidejű cseréje.
- A keresztfej tisztítási gyakorisága — Az LSZH és a pigmentált vegyületek 8–24 gyártási óránként a keresztfej szétszerelését és tisztítását igénylik a leromlott anyaglerakódások eltávolítása érdekében. A tiszta vonalon lévő természetes PVC vegyület 200-500 óra telhet el a tisztítások között. A leállítás előtti ütemezett öblítési ciklus hőstabil tisztítószerrel szétszerelés nélkül eltávolítja a maradékot, és meghosszabbítja az intervallumot.
- Hordófűtés és hőelem ellenőrzése — a hibás fűtőszalagok és hőelemek hőmérsékleti zóna anomáliákat okoznak, amelyeket gyakran rosszul diagnosztizálnak összetétel- vagy csavarproblémának. Cserélje ki a hőelemeket megelőző intézkedésként 12-18 havonta; negyedévente ellenőrizze a fűtőbilincsek meglazulását és forró pontjait.
- Hajtás és sebességváltó szerviz — az extruder hajtóművek nagy, ciklikus nyomatékterhelés mellett működnek. Kövesse az OEM által meghatározott hajtóműolaj-csere intervallumokat, jellemzően 4000–8000 óránként. A hajtómű rezgéselemzése évente kétszer azonosítja a csapágykopást a katasztrofális meghibásodás és a nem tervezett állásidő előtt.
- Mérő és szikramérő kalibrálása — A lézeres átmérőmérőket havonta kalibrálni kell a NIST által nyomon követhető referenciacélokkal. A szikravizsgáló készülékeket minden műszak elején ellenőrizni kell egy ismert szabadsággal (a szigetelésben lévő lyukkal); egy kalibrálatlan szikratesztelő, amely kihagyja a hibákat, rosszabb, mint a teszter hiánya.
Iparági trendek a huzal- és kábelextrudálás terén
A vezeték- és kábelextrudálási technológia a szélesebb körű kábeliparnak az elektromos járművek töltési infrastruktúrája, a megújuló energiaforrások összekapcsolása és a nagy sebességű adathálózatok felé történő elmozdulása mellett fejlődik.
EV töltőkábel igény
Az elektromos járművek egyenáramú gyorstöltőkábelei rugalmas TPU- vagy szilikonköpenyeket igényelnek, amelyek képesek akár 500 A-ig terjedő folyamatos áram kezelésére 1000 V DC-n, 30 mm alatti hajlítási sugarakkal -40 °C-on. Ezek a kábelek folyadékhűtéses vezetékeket használnak extrudált szigeteléssel egy hűtőfolyadékot szállító rézcső fölött. Az ehhez a termékhez tartozó huzal- és kábelextruder-vonalaknak több egyidejű réteges alkalmazást kell kezelniük – szigetelés a rézvezető felett, burkolat a szerelvényen –, miközben meg kell őrizni azokat a rugalmassági tulajdonságokat, amelyek lehetővé teszik a kábel több ezerszer lógását és visszarúgását üzem közben. Az előrejelzések szerint az elektromos autók töltőkábeleinek globális kereslete meghaladja a végét 20% CAGR 2030-ig , ami jelentős beruházást hajt végre új huzal- és kábelextruder-kapacitásba.
Ipar 4.0 és digitális extrudáló sorok
A modern huzal- és kábelextruder-vezérlőrendszerek az összes vonalkomponenst – az extruder meghajtását, a hordók hőmérsékletét, a fogaskerék-szivattyút, az átmérőmérőt, a hajtótengelyt és a felfogót – egyetlen PLC-n vagy PC-alapú HMI-n keresztül kapcsolják össze receptkezeléssel és SPC-adatnaplózással. A digitális extrudáló sorok több száz kábeltípushoz tárolják a folyamatrecepteket, kiküszöbölve a kézi beállítást, és lehetővé teszik a szerszám nélküli termékcserét 15 percen belül a jól megtervezett rendszereken. Az OPC-UA csatlakozás lehetővé teszi, hogy a vonal valós idejű gyártási adatokat tápláljon be a MES- és ERP-rendszerekbe, lehetővé téve a nyomon követhetőséget az összetett tételtől a kész tekercsig – ez kötelező képesség az autóipari IATF 16949 tanúsítványhoz, és egyre inkább szükséges a közműkábel-projektekhez.
Fenntartható és újrahasznosítható összetett extrudálás
Az EU körkörös gazdaságra vonatkozó cselekvési terve és a REACH előírásai szerinti szabályozási nyomás felgyorsítja az elmozdulást a nem újrahasznosítható hőre keményedő (XLPE) és halogénezett (PVC) szigetelésekről a hőre lágyuló XLPE (TR-XLPE, HFFR-TP) alternatívák felé, amelyek az élettartam végén újrahasznosíthatók. Ezek az új vegyületek feldolgozhatók a meglévő huzal- és kábelextruder platformokon, csavaros módosítással, de szűkebb folyamatablakot és pontosabb hőmérséklet-szabályozást igényelnek, mint a régi PVC. Az összetett beszállítók és az extruder OEM-ek új szerszámgeometriákat és hordóbevonatokat fejlesztenek együtt, hogy hatékonyan kezeljék ezeket az anyagokat, és számos kereskedelmi vonal már gyártási méretben alkalmaz TR-XLPE keverékeket középfeszültségű kábelekhez Európában és Ázsiában.
 Összefüggő Termékek











