E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


A közvetlen válasz: Mit várhat el egy rézhuzalos keresztmetszetű géptől
A rézhuzal-sodroló keresztmetszetű gépet először az alapján ítélik meg méretmegismételhetőség , nem végsebességgel. Ha a gép nem tudja reprodukálni ugyanazt a keresztmetszeti geometriát az orsón a másik után, a kimeneti sebesség bármilyen növekedése felelősséggé válik. A sodrott vezető tűréshalmaza kicsi: a külső átmérő 0,1 mm-es változása nagyjából 1,5%-kal eltolhatja a keresztmetszeti területet egy 1,5 mm²-es vezető esetében, ami viszont megváltoztatja a DC ellenállást és az áramterhelhetőséget.
A gyakorlatban azt kell várni, hogy egy jól hangolt sodrógép megtartsa a külső átmérőt ±0,05 mm a legtöbb épülethuzalhoz és autókábelhez. Ez az alapállás. A gépnek stabil fektetési hosszt is fenn kell tartania, mert a fektetési hossz befolyásolja a spirálszöget és a kész vezeték mechanikai rugalmasságát. Amikor értékel egy gépet, kérjen bizonyítékot a megismételhetőségre különböző sebességeknél, ne csak egy beállítási pontnál.
Ez az útmutató lebontja azokat a tényezőket, amelyek szabályozzák a keresztmetszet pontosságát, összehasonlítja a fő géptípusokat, és megmutatja, mit kell keresni a gyártósoron. A cél az, hogy segítsen elkerülni a két költséges hibát: egy olyan gépet vásároljon, amely nem képes a toleranciára, és egy olyan gép vásárlása, amely túlzottan meghatározott a ténylegesen futtatott termékekhez.
Hogyan épül fel a keresztmetszeti geometria sodrás közben
A sodrás több egyetlen rézhuzalt vesz igénybe, és spirális mintázatban helyezi el őket egy központi tengely körül. A kapott köteg keresztmetszete nem tökéletes kör. A vezetékek elrendezése, a rétegek száma és a tömörítési szint meghatározza a tényleges keresztmetszeti területet és a vezető külső burkát.
Három geometriai kifejezés minden másnál fontosabb:
- Fekvési hossz a tengelyirányú távolság egy vezetéknek a mag körüli teljes csavarmenetéhez. A rövidebb fektetési hossz növeli a csavarvonal szögét, és rugalmasabbá teszi a vezetőt, de növeli a súrlódást és a felületi károsodás kockázatát is.
- Réteg minta leírja, hogy hány vezeték van az egyes rétegekben. Koncentrikus konstrukció esetén az egyetlen rétegben lévő vezetékek száma általában az összes előző réteg huzal és a maghuzal összege. Például egy 7 vezetékes vezetőnek 1 magja van és 6 az első rétegben.
- Tömörítés a külső átmérő csökkentése azáltal, hogy a sodrott köteget egy alakító szerszámon vezetjük át. A tömörítés növeli a réz kitöltési tényezőjét, de merevebbé teszi a vezetőt.
A kitöltési tényező egy gyors módja a konstrukciók összehasonlításának. A nem tömörített 7 vezetékes vezető kitöltési tényezője 0,78 körüli, míg a tömörített változat elérheti a 0,92-t vagy magasabbat is. A kompromisszum az, hogy a tömörítés növeli a maradék feszültséget a rézben, és gyakran egy utólagos izzítási lépést igényel.
Gépcsaládok összehasonlítása: melyik típus biztosítja a legszűkebb keresztmetszetet
Az Ön által választott gépcsalád közvetlen hatással van az elérhető keresztmetszetre. Mindegyik típusnak más feszítési profilja, forgási mechanizmusa és sebességtartománya van. Az alábbi táblázat gyors összehasonlítást ad a réz sodrásnál használt négy fő családhoz.
| A gép típusa | Tipikus sebességtartomány | Keresztmetszet szabályozás | A legjobban illeszkedő alkalmazás |
|---|---|---|---|
| Csomagoló gép | 5000-8000 ford./perc | Finom vezetékekhez jó, de az átmérő a feszültségtől függően változhat. | UL huzal, finom rugalmas zsinórok |
| Merev keret sodrás | 200-600 ford./perc | Kiváló méretstabilitás, de lassú. | Nagy tápkábelek |
| Csőszerű sodrás | 1500-4000 ford./perc | Mérsékelt vezérlés, közepes vezetékméretekhez jó. | Rugalmas zsinórok, vezérlőkábelek |
| Bolygóreállás | 100-500 ford./perc | Nagyon precíz, különösen speciális kábelekhez. | Repülési, csúcskategóriás adatkábelek |
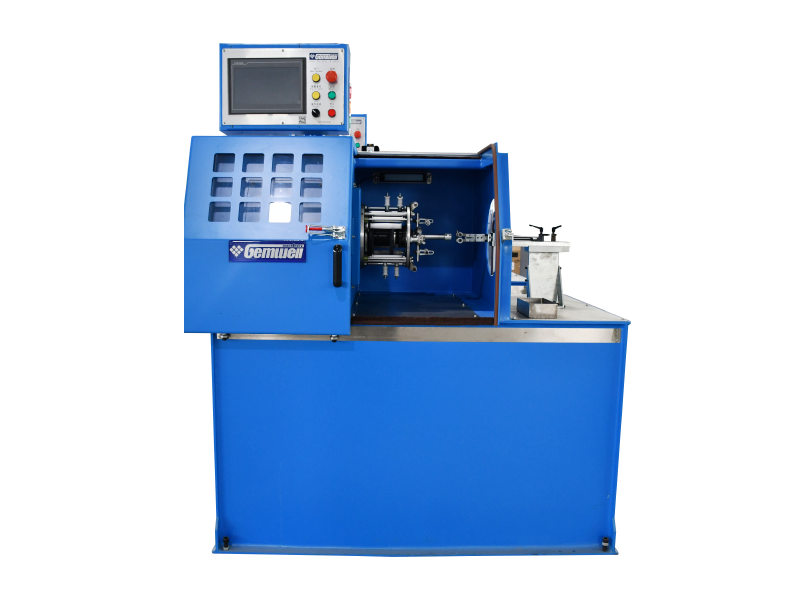
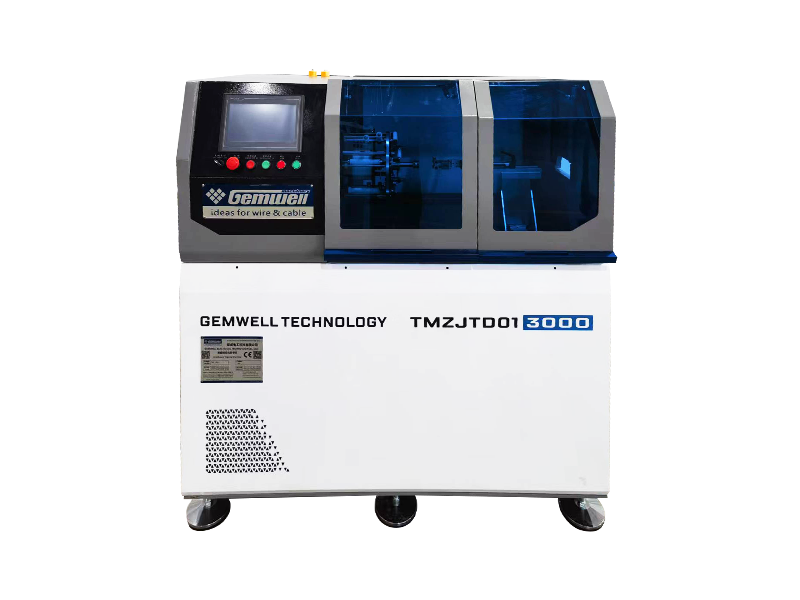
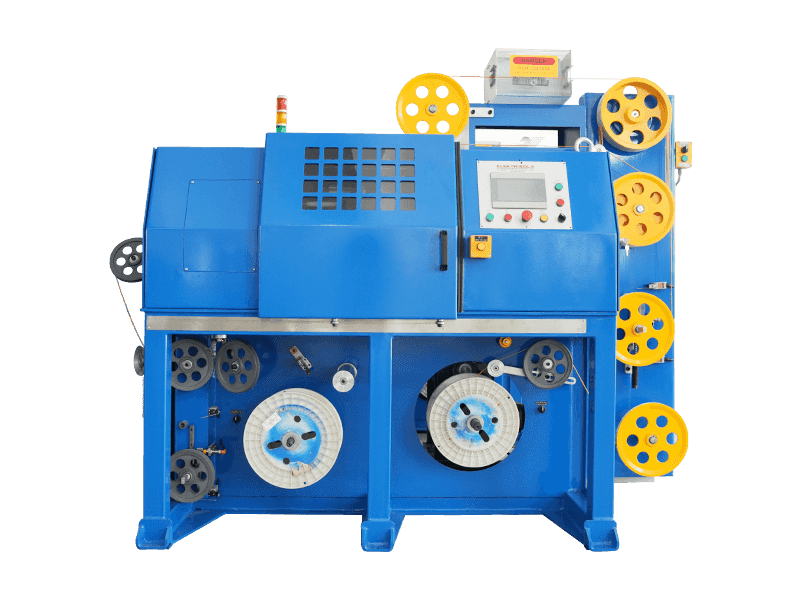
A közepes méretű rézvezetők és az általános kábelgyártás számára a konzolos egycsavarású család praktikus középutat kínál. Ezek a gépek a teljes csavarási ciklus alatt stabil feszítési utat tartanak fenn, ami a kulcsa az ismételhető keresztmetszet megtartásának. Az egyik példa a differenciál fordulatszámú felszedő típusú konzolos egycsavarású gép felvevőtárcsa nélkül , amelyet arra terveztek, hogy kiküszöbölje a feszültségeltolódások által okozott átmérőváltozást a felvevő oldalon.
 Differenciál-sebességű felszedő konzolos egycsavarású gép feszítőgörgő nélkül Ez a gép a differenciálművel megőrzi a stabil feszültséget, kiküszöbölve a felszálló oldali feszültségeltolódásokat. Ideális közepes méretű rézvezetékekhez, ahol az ismételhető keresztmetszeti geometria kritikus. Termék megtekintése →
A huzalpársodró gép szerepe a többpáros kábelgeometriában
A rézhuzal-sodroló keresztmetszetű gépet gyakran összekeverik a huzalpársodró gép . Nem ugyanazok. A sodrógép sok vezetékből készíti az egyetlen vezetőt. A huzalpársodró gép két már sodrott vezetéket vesz fel, és egy párba csavarja őket, miközben megtartja a szoros és egységes geometriát.
Hálózati kábelek vagy ipari Ethernet-kábelek építésekor a pár keresztmetszete számít az impedancia és a visszatérési veszteség szempontjából. A pár csavarodási hossza és az egyes vezetékeken lévő feszültség mértéke közvetlenül befolyásolja a két vezető közötti távolságot, ami viszont megváltoztatja a kábel kapacitását és impedanciáját. A pár keresztmetszetének kis eltolódása kiszoríthatja a kábelt a megadott tartományból.
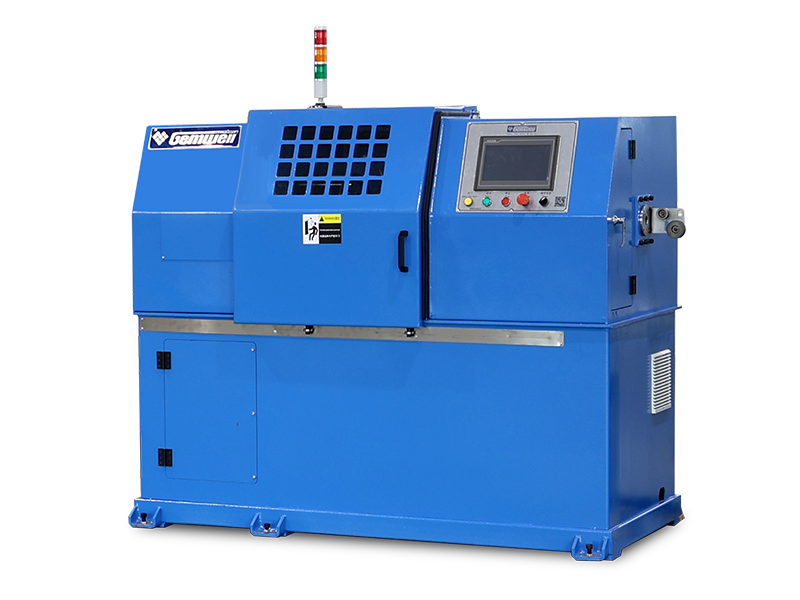
Egy Ethernet-kábelvonalban, ahol a párcsavarási lépésnek négy párt kell egyszerre kezelnie konzisztens hangmagassággal, a hálózati kábel három fokozatú integrált hármas csavarógép olyan megoldás, amely több csavarási műveletet egyesít egyetlen gépben. Nem ugyanaz, mint egy rézsodrógép, de ugyanazt az igényt követi a precíz keresztmetszeti geometria iránt az egész többpáros konstrukcióban.
Integrált hárommenetes háromszoros csavarógép hálózati kábelekhez Ez a gép egyetlen egységben egyesíti az egyszeres, hátsó és páros csavarást, így biztosítva a több érpárból álló kábelek pontos osztásközét. Alkalmas CAT5/CAT5E/CAT6 hálózati magvezetékek feldolgozására. Termék megtekintése → Folyamattényezők, amelyek minden nap megváltoztatják a keresztmetszetet
Maga a gép csak a történet fele. A sodróba belépő rézhuzal átmérője, mechanikai keménysége és felületi állapota konzisztens legyen. A mindennapi termelésben leginkább figyelmen kívül hagyott tényezők a következők:
- Réz minőségű — Az oxigénmentes réz és az ETP (elektrolitikusan kemény szurok) réz eltérő mechanikai tulajdonságokkal rendelkezik. A rézforrás változása megváltoztathatja a huzalok összenyomódását a sodrás során, és 0,02-0,05 mm-rel megváltoztathatja a végső külső átmérőt.
- Rajzolás és izzítás — A vezetékeket egyenletes nyúlásig kell lágyítani. Ha a réz a húzás szakaszától kezdve részben megmunkálásra kerül, akkor nem folyik egyenletesen a sodrott kötegbe, és a keresztmetszet ovális alakú lesz.
- Feszültségszabályozás — Minden egyes vezetéken ki kell egyensúlyozni a feszültséget. A 7 vezetékes konstrukció egyenlőtlen feszültsége miatt a külső vezetékek magasabban futnak, mint a többi, elliptikus keresztmetszetet eredményezve.
- Kialakító szerszám állapota — A kopott szerszám nem koncentrikus tömörített vezetőt eredményez. Idővel a szerszám átmérője nő, és a tömörítési arány csökken. A szerszámot 500 üzemóránként meg kell mérni, és ki kell cserélni, ha az átmérő 0,01 mm-nél nagyobb mértékben nő.
Gyakorlati példa egy 0,75 mm²-es flexibilis vezetéket gyártó kábelgyárból: ha az alakítószerszám 0,02 mm-rel elkopott, a mért keresztmetszet körülbelül 2,3%-kal csökkent, az egyenáramú ellenállás pedig 2%-kal nőtt. Ez önmagában elég egy kozmetikailag elfogadható kábel meghibásodásához.
Soron belüli minőségellenőrzések és keresztmetszeti hibák
Nem ellenőrizheti az utat egy jó keresztmetszethez. Meg kell építeni és valós időben figyelni kell. A modern vonalak lézeres átmérőmérőket, kapacitásmérő berendezéseket és nagy sebességű kamerákat használnak. Az alábbi táblázat felsorolja a leggyakoribb hibákat, azok kiváltó okait és azokat a korrekciós intézkedéseket, amelyeket a kezelőknek meg kell tenniük.
| Hiba | Kiváltó ok | Korrekciós intézkedés |
|---|---|---|
| Ovális keresztmetszet | Egyenetlen huzalfeszesség vagy kopott alakítószerszám | Kalibrálja a feszültséget az egyes vezetékpályákon; mérje meg és cserélje ki a szerszámot |
| Lazaság a külső rétegben | Nem megfelelő hátsó feszültség a külső vezetékeken | Növelje a feszültséget a külső huzalkihúzó orsókban |
| Az átmérő elsodródása egy tekercs felett | Változó feszültség, ahogy a kifizető orsó átmérője csökken | Használjon feszültség-kiegyenlítő kifizetési rendszert |
| Felületi karcolások | Durva érintkezési felületek az orron vagy a vezetőtárcsán | Polírozza vagy cserélje ki az érintkező felületeket; ellenőrizze a csapágy állapotát |
Automatizálás, PLC-vezérlés és adatnaplózás a modern vonalakon
A modern rézhuzal-sodroló keresztmetszetű gépek nem lehetnek zárt hurkú dobozok. Egy jó vonal élőben láthatja a kezelőt a keresztmetszetet befolyásoló kritikus paraméterekről: a vezetékenkénti feszültség, a tényleges fektetési hossz, a formázási szerszám nyomása és a vezeték sebessége. Az áttekinthető HMI-vel rendelkező PLC lehetővé teszi az egyes termékek receptjeinek tárolását és másodpercek alatt történő előhívását.
Az adatnaplózás nem csak hibaelhárításra szolgál. Ez egy menedzsment eszköz. Ha a gép minden 10 méter vezetéknél naplózza a keresztmetszet mérését, akkor nyomon követheti a trendeket, és megjósolhatja, hogy mikor fog elsodródni a szerszám. Ez a proaktív megközelítés megakadályozza, hogy nagy mennyiségű kábel kárba vesszen.
Egy olyan rendszerben, amely több csavarási lépést kombinál, mint például a hálózati kábel három fokozatú integrált hármas csavarógép , az automatizálás lesz az egyetlen praktikus módja az összes szakasz szinkronizálásának. Automatikus feszültségkompenzáció nélkül az egyik szakasz változtatása az egész kábelt lehúzza a célról.
Integrált hárommenetes háromszoros csavarógép hálózati kábelekhez Ez a gép egyetlen egységben egyesíti az egyszeres, hátsó és páros csavarást, így biztosítva a több érpárból álló kábelek pontos osztásközét. Alkalmas CAT5/CAT5E/CAT6 hálózati magvezetékek feldolgozására. Termék megtekintése → Hogyan válasszunk konfigurációt a gyártósorhoz
A rézhuzal-sodrány-keresztmetszetű gép kiválasztása olyan döntés, amelyet a jelenleg használt termékeken és a következő három évben tervezett termékeken kell alapulnia. Az alábbi ellenőrzőlista összefoglalja azokat a legfontosabb kérdéseket, amelyeket fel kell tenni a vásárlás előtt.
- Mekkora a legkisebb és a legnagyobb vezetékméret, amelyet a sodráshoz kell? A gép által kezelhető huzalátmérők tartománya határozza meg, hogy kötözőgépre, merev keretes sodróra vagy konzolos egycsavaró gépre van szüksége.
- Mi az ügyfelei által elvárt legrosszabb fektetési hossztűrés? Az autókábeleknél általános a ±5%-os tűrés a fektetési hosszra vonatkozóan. Az adatkábeleknél a tűrés még szigorúbb lehet.
- Ugyanabban a sorban kell tömöríteni, vagy a tömörítés egy külön lépés? Ha tömörítést tervez, a gépnek alkalmasnak kell lennie egy alakító szerszám befogadására és a hozzá tartozó hátsó feszültség fenntartására.
- Mi az Ön várható átállási gyakorisága? Ha sok különböző méretű vezetéket futtat, a gyorsan cserélhető vágófejjel és állítható fektetési hossz-rendszerrel rendelkező gép minden műszakban órákat takarít meg.
- Milyen szintű értékesítés utáni támogatás érhető el helyben? A nehezen szervizelhető gép visszatérő költséget jelent. Kérje a pótalkatrészek elérhetőségét és a dokumentált karbantartási eljárásokat.
Karbantartási szokások, amelyek stabilan tartják a keresztmetszet pontosságát
Az a gép, amelyik az első napon tartja a tűréshatárt, nem fogja megtartani az ezer napon, hacsak nem tartja karban. Három karbantartási szokás van a legnagyobb hatással a keresztmetszet minőségére:
- Az íj és a vezetőtárcsák napi tisztítása. A rézpor és a kenőanyag-maradványok felhalmozódnak ezeken a felületeken, és mikrokarcolásokat okoznak. Műszakonként tízperces törlés olcsó biztosítás.
- A feszültség kalibrálásának heti ellenőrzése. Az egyes vezetékpályák feszültségének meg kell egyeznie a referenciaértékkel. A 3-5%-os feszültségeltolódás szemmel láthatóan megváltoztathatja a keresztmetszetet.
- Az alakító szerszámok havi ellenőrzése. Mérje meg a matrica nyílását egy kalibrált tűmérővel. Ha a nyílás több mint 0,01 mm-rel nőtt, a szerszámot ki kell cserélni.
A sebesség, a feszültség és a fekvés hossza egymásra hatásának mélyebb megértéséhez tekintse át a a nagysebességű sodrógépek műszaki jellemzői cégünk hír rovatában. A cikk elmagyarázza, hogy ezek a paraméterek hogyan befolyásolják a végső geometriát, és gyakorlati ajánlásokat ad a kezelőknek.
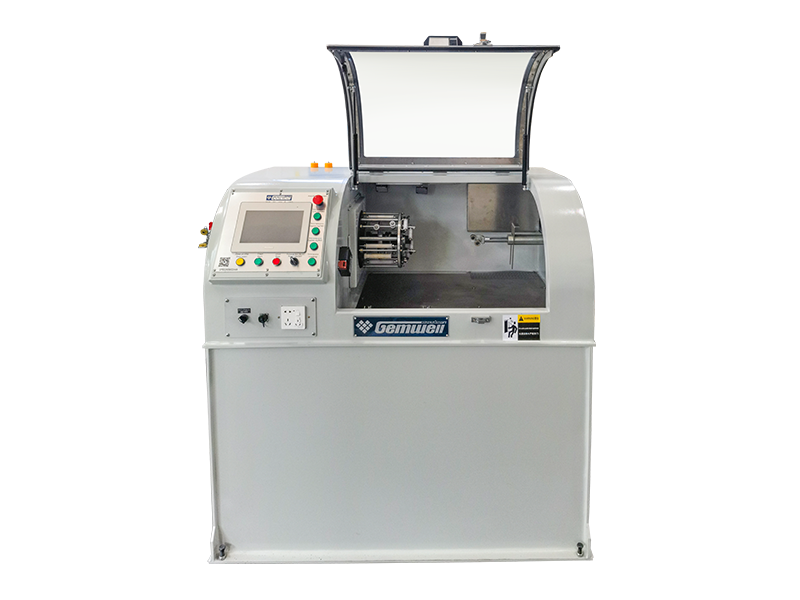
A karbantartási terheket csökkentő másik géptípus a Könnyű, egy darabból álló konzolos egycsavaró gép külső ólomtárcsával és teljesítményfelvétellel . Ez a kialakítás szükségtelenné teszi a külön felfogógörgőt, amely eltávolítja a feszültségingadozás jelentős forrását, és leegyszerűsíti a karbantartást.
Könnyű beépített konzolos egycsavarású gép külső kapaszkodóval Ez a könnyű kialakítás egyesíti a konzolt és a külső hajtóművet, egyszerűsítve a karbantartást és csökkentve a feszültségingadozást. Jól alkalmazható általános célú kábelgyártáshoz, amely stabil vezetőgeometriát igényel. Termék megtekintése → Gyakran Ismételt Kérdések
Mekkora keresztmetszet tűréssel kell rendelkeznie egy rézsodrógépnek?
A legtöbb általános célú kábelnél a külső átmérő tűrésének ±0,05 mm-nek kell lennie, ha a vezetőt a tekercs mentén ugyanabban a helyzetben mérik. A nagyon finom vezetékek, például a nagy rugalmasságú kábelek 0,2 mm-es szálai esetében a ±0,03 mm-es tűrés reálisabb, és rendkívül stabil feszültségű gépet igényel.
A huzalpársodró gép ugyanaz, mint a szálcsokorozó gép?
Nem. Egy huzalpársodró gép két már kialakított vezetéket csavar össze egy párba. A szálkötegelő gép sok különálló vezetéket vesz fel, és egyetlen vezetőt készít. A két gép a kábelgyártási folyamat különböző szakaszaiban van.
Miért változtatja meg a tömörítés a sodrott vezető külső átmérőjét?
A tömörítés közelebb nyomja egymáshoz az egyes vezetékeket, és kitölti a köztük lévő réseket. Ez csökkenti a burok átmérőjét ugyanazon réz keresztmetszet esetén. Például egy 1,5 mm² rézfelületű 7 vezetékes vezeték átmérője 1,68 mm lehet tömörítés előtt és 1,55 mm tömörítés után.
Mi okozza a sodrás után oválist a kerek keresztmetszet helyett?
A leggyakoribb ok az egyes vezetékek egyenlőtlen feszültsége. Ha a huzal feszessége orsónként változik, egyes vezetékek magasabban fognak ülni, mint mások. A kábel ezután a középponttól eltérő módon halad át az alakító szerszámon, ovális formát hozva létre. A másik ok egy elhasználódott, nem kerek nyílással rendelkező alakítószerszám.
Milyen gyakran kell az alakító szerszámokat cserélni a sodrási vonalon?
Egyértelmű válasz nincs, de gyakorlati szabály, hogy 500 üzemóránként mérjük meg a szerszámnyílást. Ha a nyílás több mint 0,01 mm-rel nőtt, cserélje ki a szerszámot. A hét minden napján, 24 órában üzemelő vonal esetében ez a huzal keménységétől és sebességétől függően 4–8 hetente jelenthet.
Miért különbözik a csavarodási távolság az ugyanazon többpáros kábelen belüli párok között?
Különböző csavarási hangmagasságokat szándékosan használnak a párok közötti áthallás csökkentésére. Az Ethernet-kábelekben a négy pár gyakran négy különböző hosszúságú. Az ezeket a kábeleket gyártó gépnek képesnek kell lennie az egyes párok önálló beállítására, és stabilan kell tartania a hangmagasságot a teljes hosszon.
 Kapcsolódó Termékek