English
 中文简体
 Product Category
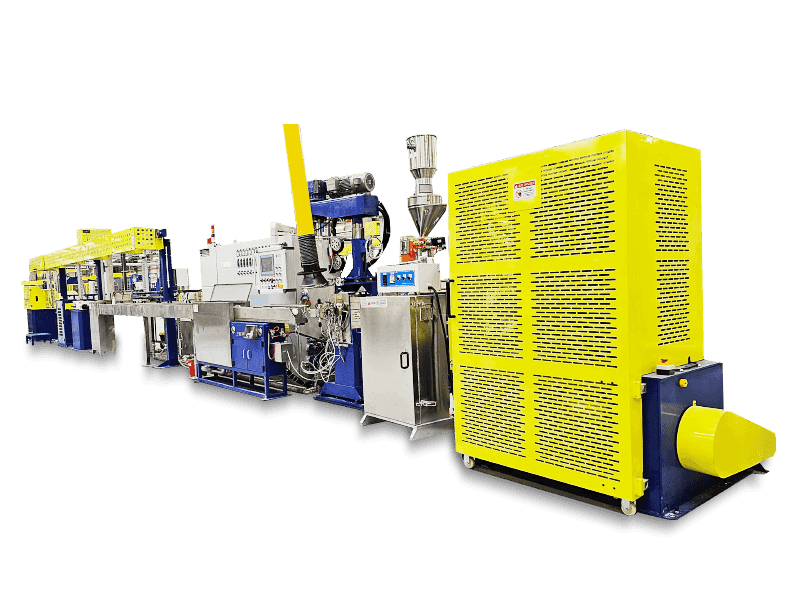
A FEP/PFA/ETFE/PEEK/PA magas hőmérsékletű maghuzal-szigetelő extrudáló vonal egy nem szabv
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
A FEP/PFA/ETFE/PEEK/PA magas hőmérsékletű maghuzal-szigetelő extrudáló vonal egy nem szabv
Read More +
Alapítási idő

Építési terület (m²)

Alkalmazottak száma

Szellemi tulajdon
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
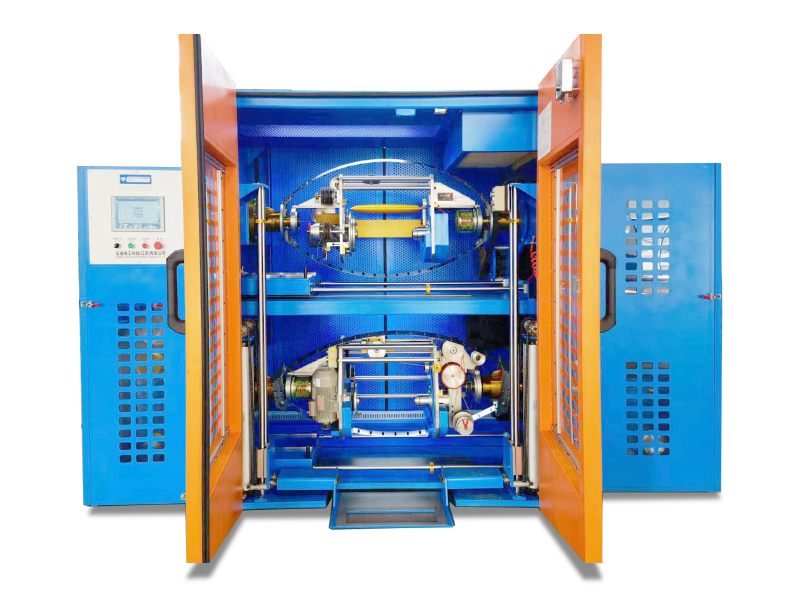
A nagy teljesítményű huzalextruder minden olyan kábelgyár gerince, amely nagy átmérőjű vagy nagy áteresztőképességű vez
Read More +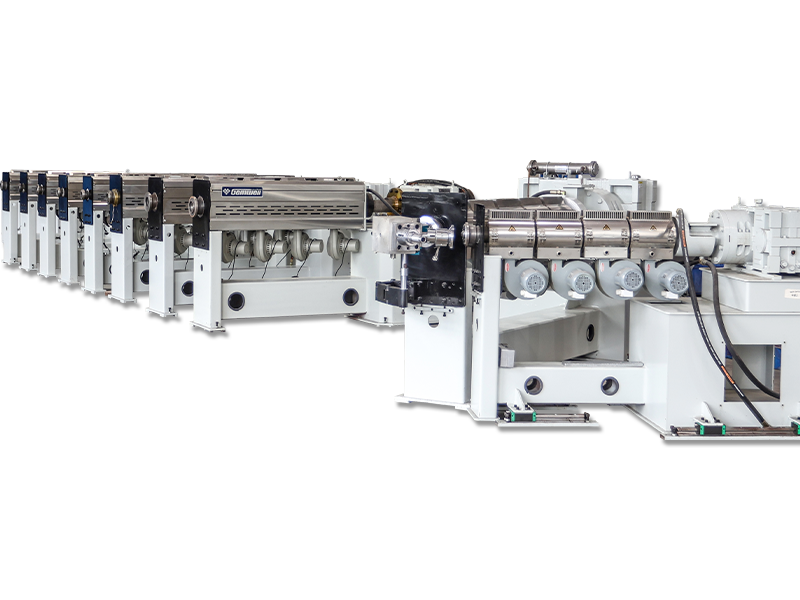
2026-09-07
Webmaster
Mit jelent a csomósodás A kötegkötés olyan vezetéképítési módszer, amelyben két vagy több csupasz vezetéket egyetlen művelet
Read More +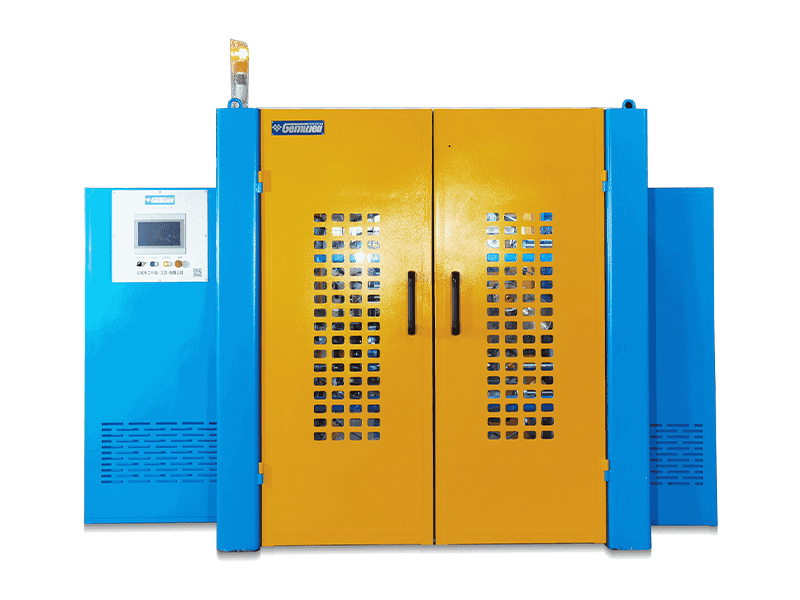
2026-09-04
Webmaster
A GEMWELL-ről Őszintén várjuk Önt a következő címen: E2 csarnok, A41-es stand és reflektorfénybe helyezi legúj
Read More +
2026-08-31
Webmaster
Hol dől el a kábelfal minősége A hűtővályúból egy 0,5 mm²-es PVC szigetelésű épülethuzal jön ki, kerületén a legvékonyab
Read More +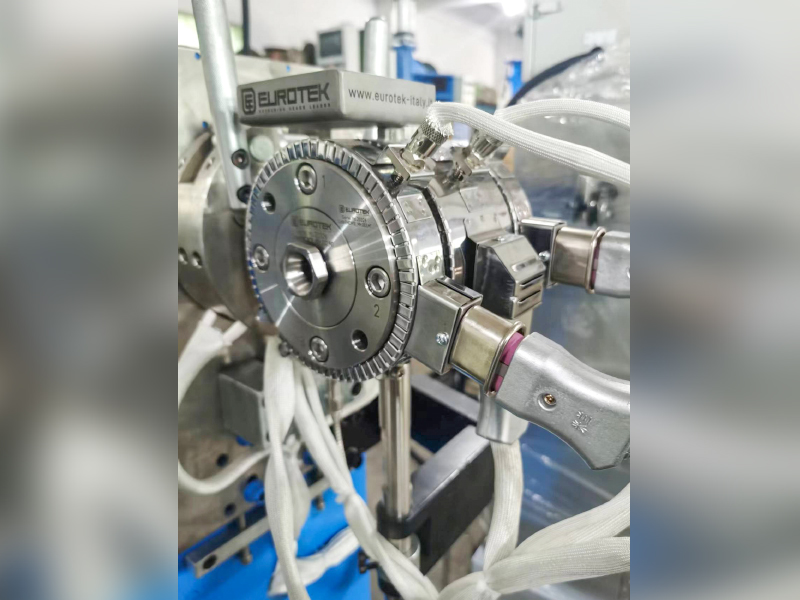
2026-08-27
Webmaster
Az AI-szerverekben lévő Twinax-kábelek esetében a szigetelés effektív Dk-értékének csökkentése (levegő ≈1, FEP≈2,1) kulcsfontosság
Read More +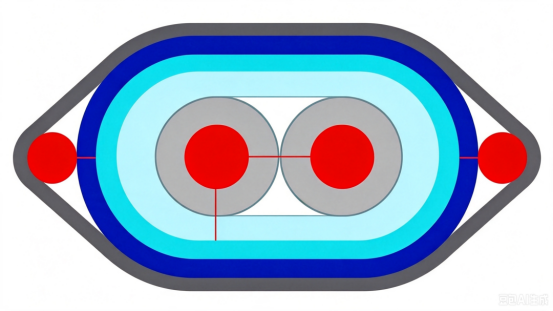 FAQ
A CAT7 és CAT8 hálózati kábelek főleg átviteli sebességben és frekvenciában különböznek egymástól.
A CAT7 legfeljebb 10 Gbps átviteli sebességet támogat 600 MHz-es frekvenciával, míg a CAT8 25 Gbps-ig vagy 40 Gbps-ig 2000 MHz-es frekvenciával.
A gyártás során jó minőségű vezetőanyagokat kell használni, a párok közötti távolságot és a szigetelés vastagságát szigorúan ellenőrizni kell, hatékony árnyékolási technikákat, például kétrétegű árnyékolást kell alkalmazni az áthallás és a külső interferencia csökkentése érdekében, biztosítva a jel integritását.
Kétrétegű árnyékoló szerkezeteket kell alkalmazni, belső alumíniumfóliával és külső réteggel fonott hálóval, hogy fokozzák a kábel interferencia elleni képességét; ugyanakkor optimalizálni kell a párok elrendezését, és növelni kell a párok közötti távolságot az áthallás csökkentése érdekében.
A párgeometria optimalizálásával, az impedanciaillesztés precíz szabályozásával, kiváló minőségű szigetelőanyagok használatával és hatékony árnyékolási technikák alkalmazásával a visszatérési veszteség minimalizálható a jel integritásának biztosítása érdekében.
Az automatikus feszítősáv és vezérlés segít az egyenletes feszültség fenntartásában a tekercselési folyamat során, egyenletes fedést biztosítva, elkerülve a szalagfelhasználás alatti feszültségingadozást, csökkentve a lebomlási sebességet.
A PCIe 6.0 és PCIe 7.0 kábelek az átviteli sebességben és a jelintegritási követelményekben különböznek. A PCIe 6.0 PAM4 modulációs technológiát használ akár 64 GT/s átviteli sebességgel, míg a PCIe 7.0 tovább növeli az átviteli sebességet, fejlettebb modulációs technológiákat alkalmaz, és nagyobb jelintegritást és alacsonyabb késleltetést igényel.
A vezeték átmérőjének, a szigetelés vastagságának és a párok közötti távolság precíz szabályozásával, valamint impedanciaanalizátorok használatával a valós idejű monitorozáshoz biztosítja, hogy a kábel impedanciája a megadott tartományon belül legyen a jelvisszaverődés és -veszteség elkerülése érdekében.
A hatékony árnyékolási technológia, például a kétrétegű árnyékolás, az alacsony ellenállású vezetőanyagok használata optimalizálja a vezetékpár geometriáját, csökkenti az elektromágneses szivárgást, és szabályozza a vezeték EMI-szintjét.
A nagy átviteli sebesség szigorúbb jelintegritás-ellenőrzést tesz szükségessé, ami alacsony veszteségű vezetőanyagok alkalmazását, a párgeometria pontos szabályozását, valamint az áthallás és a késleltetés csökkentését teszi szükségessé a nagy sebességű átviteli igények kielégítése érdekében.
Alacsony dielektromos állandóval és alacsony veszteségű érintővel rendelkező szigetelőanyagokat, például PTFE-t vagy PI-t kell választani a jelgyengülés és a késleltetés csökkentése érdekében.
A Time Domain Reflectometry (TDR) és más vizsgálóberendezések használatával a kábeles átviteli késleltetés valós idejű monitorozása végezhető annak biztosítására, hogy az a megadott tartományon belül legyen, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
A vezeték átmérőjének és a szigetelés vastagságának precíz szabályozása, a párok elrendezésének optimalizálása, a párok közötti áthallás csökkentése, valamint az alacsony ellenállású vezetőanyagok használata hatékonyan szabályozhatja a kábel ellenállását és induktivitását.
Spektrumanalizátorok és egyéb vizsgálóberendezések segítségével a kábelátviteli sebesség valós idejű nyomon követésével biztosítható, hogy megfeleljen a tervezési követelményeknek, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
Az extruder hőmérséklet-szabályozása közvetlenül befolyásolja a szigetelő vagy köpenyréteg minőségét. A túl magas vagy túl alacsony hőmérséklet instabil anyagtulajdonságokat okoz, és befolyásolja a kábel általános minőségét.
A sodrógép menetemelkedése határozza meg a sodrott huzal rugalmasságát és szakítószilárdságát. A rövidebb osztás növeli a rugalmasságot, míg a hosszabb emelkedés a szakítószilárdságot.
K: Mi az alapvető funkcionális célja a magas hőmérsékletű huzalszigetelő extrudáló vonal ?
V: Alapvető célja speciális mérnöki polimerek (például térhálósított polietilén (XLPE), politetrafluoretilén (PTFE), poliéter-éter-keton (PEEK) és szilikongumi) precíz ráöntése magas hőmérsékleti körülmények között (jellemzően 200 °C és 400 °C között). A vezetéknek biztosítania kell a szigetelőréteg egyenletes vastagságát, hibamentes, sűrű szerkezetét, stabil dielektromos tulajdonságait és hosszú távú hőöregedésállóságát. A Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) csúcskategóriás ügyfeleit szolgálja ki olyan ágazatokban, mint az új energia és a repülőgépipar.
K: Melyek a magas hőmérsékletű extrudálás egyedi műszaki kihívásai?
V: A fő kihívások az anyagok reológiai viselkedésének szabályozására, a hőtörténet kezelésére és a határfelületi kötési szilárdságra összpontosítanak:
magas hőmérsékletű olvadékreológiai szabályozás: A speciális polimerek olvadékszilárdsága meredeken csökken magas hőmérsékleten, ami miatt hajlamosak megereszkedni vagy megrepedni. Az olvadékstabilitás megőrzése precíz csavarkonfigurációt igényel (például zárócsavarok és optimalizált nyíróelemek), valamint összehangolt több hőmérsékletű zónaszabályozás (±1°C-os pontosság). A Gemwell extrudáló rendszere moduláris hőmérséklet-szabályozási stratégiát alkalmaz, hogy kifejezetten alkalmazkodjon a különböző anyagok viszkozitás-hőmérséklet-érzékenységéhez.
A termikus lebomlással kapcsolatos kockázatok mérséklése: A magas hőmérséklet fokozza az anyag oxidációját/bomlását. A megoldások közé tartozik az olvadékcsatorna nitrogénvédelmi rendszere, az ultrarövid olvadék-tartózkodási idő kialakítása és a nagy hatékonyságú vákuum-gáztalanító berendezés. A Gemwell gyártósor folyadékdinamikai szimulációval optimalizálja az áramlási csatornákat, jelentősen csökkentve a bomlási melléktermékek képződését.
Vezető-szigetelő kötés megbízhatósága: a magas hőmérsékletű alkalmazások (például a motortekercselés) megkövetelik, hogy a szigetelés és a vezető megtartsa a kötést a hőtágulási együtthatók különbségei ellenére. A beépített plazma/lángkezelő rendszerek és a speciális ragasztóréteg-koextrudálási technológia a Gemwell integrált megoldásának alapvető technológiai moduljai.
K: Hogyan biztosítja a gyártósor a magas hőmérsékletű szigetelt kábelek hosszú távú megbízhatóságát?
V: A megbízhatóság a zárt hurkú minőségellenőrzésből fakad a teljes folyamat során:
Online mérő- és vezérlőrendszerek: A lézeres külső átmérőt mérő műszerek és a röntgen excentricitás detektorok valós idejű visszajelzést adnak a vastagság eltéréseiről, az összekapcsolt extruder sebességszabályozás pedig µ-szintű zárt hurkú szabályozást tesz lehetővé. Az infravörös hőkamerák figyelik a hűtési gradienst, hogy elkerüljék a belső feszültségkoncentrációkat.
Térhálósítási folyamat integrációja: Az olyan anyagok esetében, mint az XLPE, a gyártósoroknak integrálniuk kell a nagynyomású szilán térhálósító (Sioplas) vagy elektronbesugárzási (E-beam) egységeket, hogy pontosan szabályozzák a térhálósodás mértékét és növeljék a hőeltérítési hőmérsékletet (HDT). A Gemwell tandem térhálósító rendszere lehetővé teszi a folyamatos gyártást és elkerüli a másodlagos feldolgozási károkat.
A hűtési folyamat optimalizálása: a magas hőmérsékletű szigetelőréteg hűtéséhez többlépcsős gradiens hűtővíztartályok szükségesek (a vízhőmérséklet zónák ±0,5°C-ra állíthatók). A turbulens áramlási kialakítással kombinálva ez a rendszer elnyomja a mikropórusok képződését és egyenletes kristályszerkezetet biztosít. A Gemwell hűtőrendszere 30%-kal kevesebb energiát fogyaszt, mint a hagyományos kialakítások, összhangban a fenntarthatósági céljaival.
K: Hogyan felel meg a magas hőmérsékletű szigetelő-extrudálás az iparág fenntartható fejlődés iránti igényének?
V: A fenntarthatóság a jobb energiahatékonyságban, a csökkentett anyagfelhasználásban és a környezetbarátabb folyamatokban mutatkozik meg:
Nagy hatékonyságú hajtásmegoldások: Állandó mágneses szinkronmotorok (PMSM) és szervovezérlő rendszerek váltják fel az aszinkron motorokat, 25-40%-os energiamegtakarítást érve el. A Gemwell gyártósorai alapkivitelben energiavisszanyerő modulokkal vannak felszerelve, amelyek a fékezési energiát visszatáplálják a hálózatba.
Mikroextrudálási technológia: A nagy pontosságú fogaskerék-szivattyú adagolás és a szerszámáramlás optimalizálása révén a szigetelőréteg excentricitását ≤3%-ra szabályozzák, így az anyagfelhasználást 99,2% fölé emelik, és csökkentik a polimer hulladékot.
Nem toxikus folyamathelyettesítés: A perfluor-oktánsav (PFOA) adalékokat kivonják a fluorpolimerek feldolgozásából, és környezetbarát kenési rendszereket alkalmaznak. A Gemwell K+F központja számos bioalapú magas hőmérsékletű polimer ipari extrudálási paramétereit ellenőrizte, elősegítve a kibocsátás csökkentését a forrásnál.
K: Melyek a Gemwell Electrical Technology megkülönböztetett képességei a csúcskategóriás extrudáló gyártósorok ágazatában?
V: Alapvető versenyképessége abban rejlik, hogy képes a technológiát testreszabni a végfelhasználási forgatókönyvek mély megértése alapján:
Speciális anyagok adatbázisa: Több mint 100 magas hőmérsékletű polimerhez (beleértve a kerámia tűzálló anyagokat és a poliimid vegyületeket) felhalmozott reológiai folyamat-térképezési modelleket, amelyek lehetővé teszik a feldolgozási ablakok pontos előrejelzését.
Digitális ikerrendszer: Az extrudálási folyamat szimulációjával gyakorlatilag hibakeresést végezhetünk a folyamatparamétereken, így több mint 50%-kal lerövidítjük az ügyfelek új összetételének bevezetési ciklusát.
Teljes életciklusra kiterjedő szolgáltatás: A vezetékek feszültségének szabályozásától a késztermék-visszatekercselés tapadásgátló megoldásaiig a Gemwell zárt hurkú technológiát kínál, beleértve a koronaellenállás-élettartam-tesztet és a hibaelemzést, és támogatja az ügyfeleket az olyan szigorú tanúsítványok megszerzésében, mint az UL 758 és az IEC 60811.
K: Hogyan illeszkedik a magas hőmérsékletű szigetelő-extrudáló gyártósorok fejlődése az ipari átalakuláshoz?
V: A Gemwell Electric Technology (Jiangsu) Co., Ltd. ezt a technológiát az ultranagy sebesség (>2000 m/perc), az ultravékony szigetelés (<50 µm) és a több anyagból álló koextrudálás irányába fejleszti, miközben elmélyíti a szén-dioxid-kibocsátás monitorozását (ISO 14067) és a zöld gyári gyakorlatot. Gyártósora lehetővé tette a tiszta energia forgatókönyveit, mint például a szélerőmű torziós ellenállása kábelek, nagyfeszültségű kábelkötegek új energetikai járművekhez és hőálló kábelek a napenergia előállításához, bizonyítva a csúcsminőségű berendezések gyártása és a fenntartható fejlődési célok mélyreható kompatibilitását.

 Custom Teflon Extruder Suppliers