English
 中文简体
 Product Category
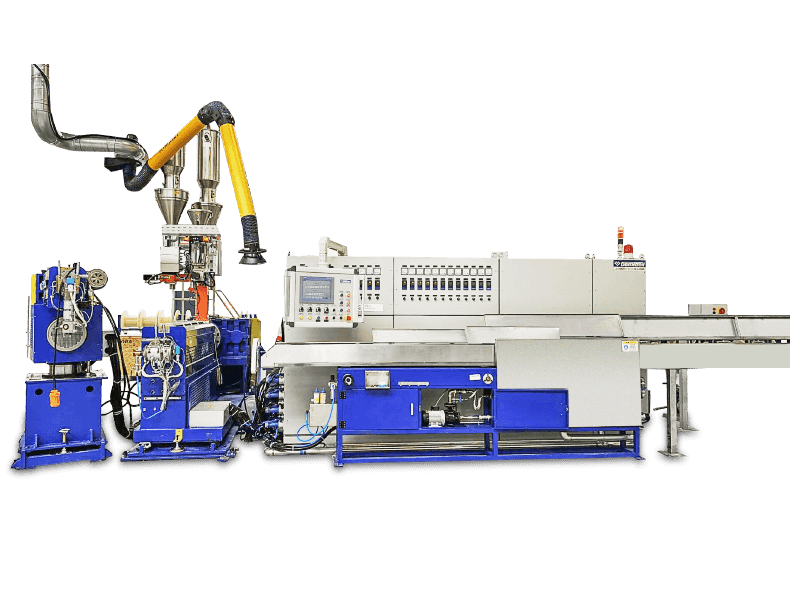
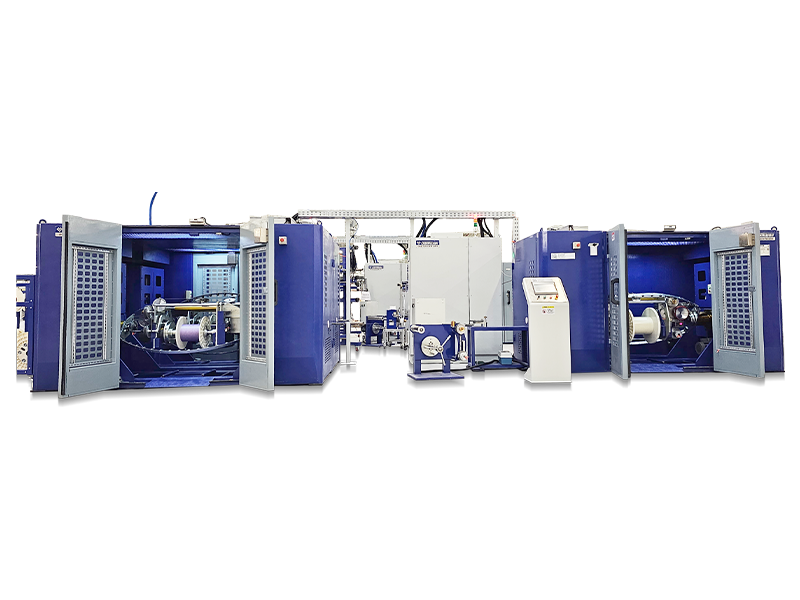
A PVC/PE/PP/PU maghuzalszigetelő extrudálási vonal egy nem szabványos berendezés, testreszab
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
A PVC/PE/PP/PU maghuzalszigetelő extrudálási vonal egy nem szabványos berendezés, testreszab
Read More +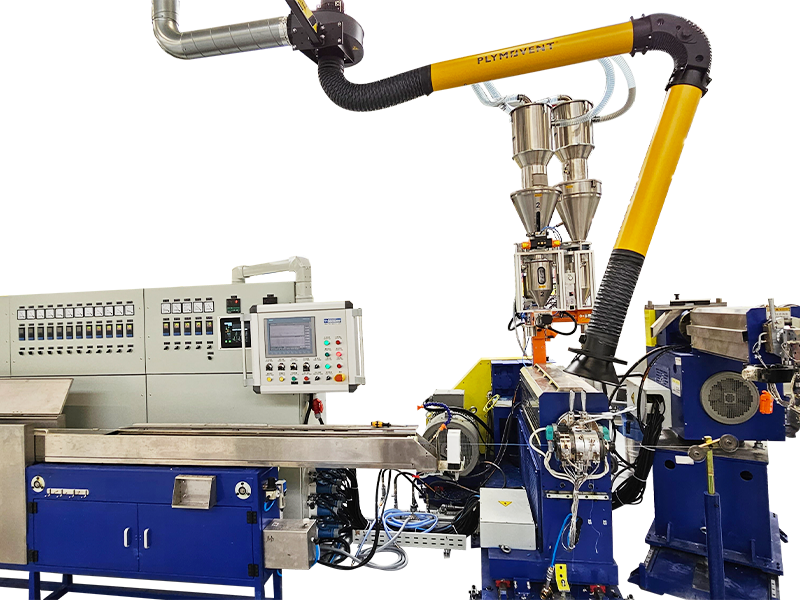
Product Category
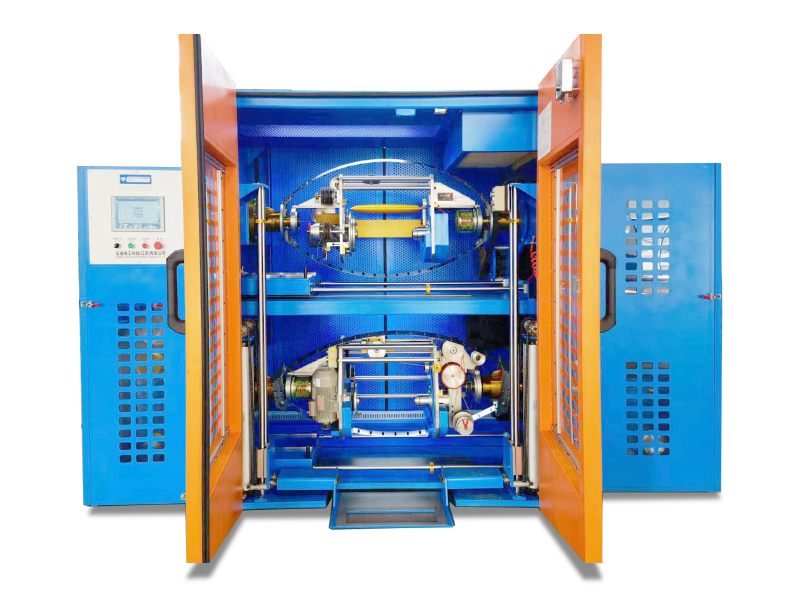
Az LSZH/XLPE/TPE/TPU Core Wire Insulation Extrusion Line egy nem szabványos berendezés testresz
Read More +
Alapítási idő

Építési terület (m²)

Alkalmazottak száma

Szellemi tulajdon
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A nagy teljesítményű huzalextruder minden olyan kábelgyár gerince, amely nagy átmérőjű vagy nagy áteresztőképességű vez
Read More +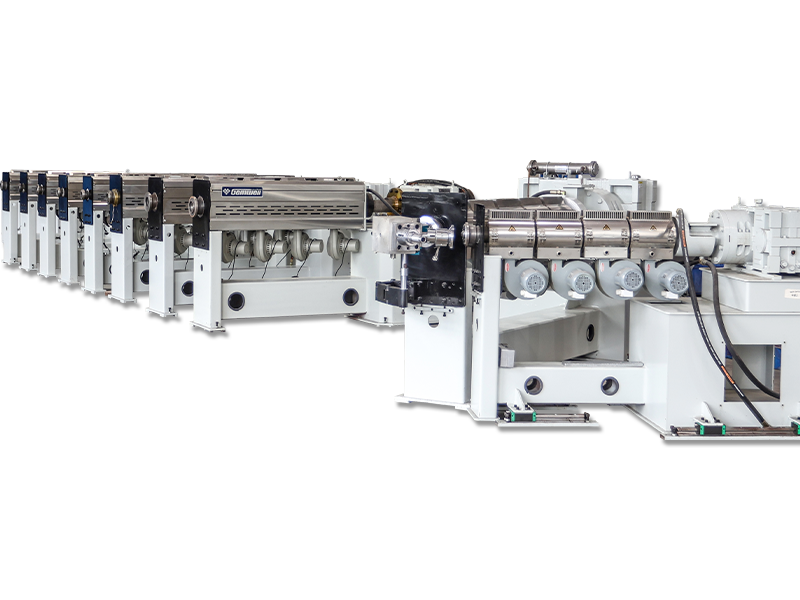
2026-09-07
Webmaster
Mit jelent a csomósodás A kötegkötés olyan vezetéképítési módszer, amelyben két vagy több csupasz vezetéket egyetlen művelet
Read More +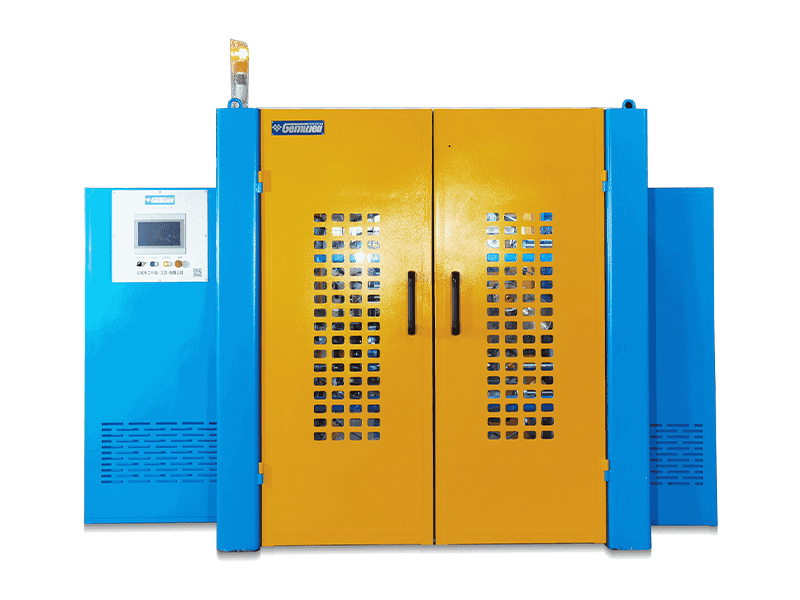
2026-09-04
Webmaster
A GEMWELL-ről Őszintén várjuk Önt a következő címen: E2 csarnok, A41-es stand és reflektorfénybe helyezi legúj
Read More +
2026-08-31
Webmaster
Hol dől el a kábelfal minősége A hűtővályúból egy 0,5 mm²-es PVC szigetelésű épülethuzal jön ki, kerületén a legvékonyab
Read More +
2026-08-27
Webmaster
Az AI-szerverekben lévő Twinax-kábelek esetében a szigetelés effektív Dk-értékének csökkentése (levegő ≈1, FEP≈2,1) kulcsfontosság
Read More +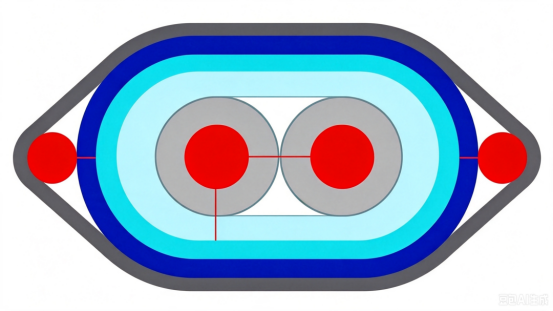 FAQ
A CAT7 és CAT8 hálózati kábelek főleg átviteli sebességben és frekvenciában különböznek egymástól.
A CAT7 legfeljebb 10 Gbps átviteli sebességet támogat 600 MHz-es frekvenciával, míg a CAT8 25 Gbps-ig vagy 40 Gbps-ig 2000 MHz-es frekvenciával.
A gyártás során jó minőségű vezetőanyagokat kell használni, a párok közötti távolságot és a szigetelés vastagságát szigorúan ellenőrizni kell, hatékony árnyékolási technikákat, például kétrétegű árnyékolást kell alkalmazni az áthallás és a külső interferencia csökkentése érdekében, biztosítva a jel integritását.
Kétrétegű árnyékoló szerkezeteket kell alkalmazni, belső alumíniumfóliával és külső réteggel fonott hálóval, hogy fokozzák a kábel interferencia elleni képességét; ugyanakkor optimalizálni kell a párok elrendezését, és növelni kell a párok közötti távolságot az áthallás csökkentése érdekében.
A párgeometria optimalizálásával, az impedanciaillesztés precíz szabályozásával, kiváló minőségű szigetelőanyagok használatával és hatékony árnyékolási technikák alkalmazásával a visszatérési veszteség minimalizálható a jel integritásának biztosítása érdekében.
Az automatikus feszítősáv és vezérlés segít az egyenletes feszültség fenntartásában a tekercselési folyamat során, egyenletes fedést biztosítva, elkerülve a szalagfelhasználás alatti feszültségingadozást, csökkentve a lebomlási sebességet.
A PCIe 6.0 és PCIe 7.0 kábelek az átviteli sebességben és a jelintegritási követelményekben különböznek. A PCIe 6.0 PAM4 modulációs technológiát használ akár 64 GT/s átviteli sebességgel, míg a PCIe 7.0 tovább növeli az átviteli sebességet, fejlettebb modulációs technológiákat alkalmaz, és nagyobb jelintegritást és alacsonyabb késleltetést igényel.
A vezeték átmérőjének, a szigetelés vastagságának és a párok közötti távolság precíz szabályozásával, valamint impedanciaanalizátorok használatával a valós idejű monitorozáshoz biztosítja, hogy a kábel impedanciája a megadott tartományon belül legyen a jelvisszaverődés és -veszteség elkerülése érdekében.
A hatékony árnyékolási technológia, például a kétrétegű árnyékolás, az alacsony ellenállású vezetőanyagok használata optimalizálja a vezetékpár geometriáját, csökkenti az elektromágneses szivárgást, és szabályozza a vezeték EMI-szintjét.
A nagy átviteli sebesség szigorúbb jelintegritás-ellenőrzést tesz szükségessé, ami alacsony veszteségű vezetőanyagok alkalmazását, a párgeometria pontos szabályozását, valamint az áthallás és a késleltetés csökkentését teszi szükségessé a nagy sebességű átviteli igények kielégítése érdekében.
Alacsony dielektromos állandóval és alacsony veszteségű érintővel rendelkező szigetelőanyagokat, például PTFE-t vagy PI-t kell választani a jelgyengülés és a késleltetés csökkentése érdekében.
A Time Domain Reflectometry (TDR) és más vizsgálóberendezések használatával a kábeles átviteli késleltetés valós idejű monitorozása végezhető annak biztosítására, hogy az a megadott tartományon belül legyen, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
A vezeték átmérőjének és a szigetelés vastagságának precíz szabályozása, a párok elrendezésének optimalizálása, a párok közötti áthallás csökkentése, valamint az alacsony ellenállású vezetőanyagok használata hatékonyan szabályozhatja a kábel ellenállását és induktivitását.
Spektrumanalizátorok és egyéb vizsgálóberendezések segítségével a kábelátviteli sebesség valós idejű nyomon követésével biztosítható, hogy megfeleljen a tervezési követelményeknek, megelőzve a jelátvitel minőségével kapcsolatos problémákat.
Az extruder hőmérséklet-szabályozása közvetlenül befolyásolja a szigetelő vagy köpenyréteg minőségét. A túl magas vagy túl alacsony hőmérséklet instabil anyagtulajdonságokat okoz, és befolyásolja a kábel általános minőségét.
A sodrógép menetemelkedése határozza meg a sodrott huzal rugalmasságát és szakítószilárdságát. A rövidebb osztás növeli a rugalmasságot, míg a hosszabb emelkedés a szakítószilárdságot.
Q1: Mi határozza meg a fő értékét tömör maghuzal szigetelő extrudáló sor ?
V: Ez a vonal olvadt polimert használ, hogy folytonos, egyenletes szigetelőréteget képezzen a vezető felületén. Alapvető technológiája a dielektromos tulajdonságok, a mechanikai szilárdság és a termelési sebesség közötti dinamikus egyensúly elérésében rejlik. A Gemwell ipari gyakorlatát példának véve, gyártósora az anyagreológiai szabályozási technológiát integrálja, hogy stabil szigetelőréteg-vastagsági tűrést biztosítson ±0,02 mm-en belül, ami jelentősen meghaladja az IEC 60227 szabvány követelményeit.
Q2: Hogyan befolyásolja az extruder csavar konfigurációja a szigetelés minőségét?
V: A kétlépcsős keverőszakasszal kombinált zárócsavar lehetővé teszi az olvadékhőmérséklet-profil pontos szabályozását. Az XLPE (térhálósított polietilén) feldolgozása során a Gemwell 30:1 oldalarányú tervezést alkalmaz, nyíróhő-optimalizáló rendszerrel párosítva, hogy elérje a ≤±1,5°C-os olvadékhőmérséklet-ingadozást, hatékonyan megelőzve az előtérhálósodás okozta felületi cápabőr jelenséget.
3. kérdés: Miért kritikus a vezetők előkezelése a minőség szempontjából?
V: A rézvezetők felületén lévő oxidréteg elektromos dendriteket okozhat a szigetelés határfelületén. A Gemwell gyártósorait online elektrolitikus tisztítással és inertgáz-árnyékoló rendszerrel szerelték fel, hogy a vezető oxigéntartalma 5 ppm alatt maradjon. A lézeres átmérőmérés valós idejű visszacsatolást ad a vezető ovalitásáról, biztosítva a szigetelés koncentrikusságát >98%.
4. kérdés: Mi a titka a hűtővályú ergonomikus kialakítása mögött?
V: A gradiens hűtési technológia kulcsfontosságú. A PVC szigetelés példájaként a Gemwell háromfokozatú hűtőrendszert alkalmaz: az első fokozatban 70°C-os vízfilmes hűtés a belső feszültségek kiküszöbölésére, egy második fokozat 25°C-os turbulens hűtés az alak kialakítására, és egy utolsó fokozat 15°C-os állandó hőmérséklet a kristályosság stabilizálására, így a szigetelés hőzsugorodása 2% alatt marad.
5. kérdés: Hogyan éri el az online ellenőrző rendszer a hibamentes ellenőrzést?
V: Egyesíti a béta-sugár vastagságmérését (0,001 mm-es pontosság) teljesítmény-frekvenciás szikrateszttel (9kV/mm) és CCD vizuális ellenőrzéssel (50 μm felbontás). A Gemwell intelligens gyártósorán ezek az adatok valós időben kapcsolódnak a MES rendszerhez, lehetővé téve a folyamatparaméterek nyomon követését minden vezetékméternél.
6. kérdés: Milyen technológiai fejlődés történt a keresztkötési folyamatban?
V: Jelenleg a főbb módszerek a szilános melegvizes térhálósítás (Sioplas) és az elektronbesugárzásos térhálósítás. A Gemwell Sioplas 300 m/perc vonalsebességet ér el. Kvantumszintű katalizátor-befecskendező rendszere 75%-85%-on stabilizálja a térhálósodás mértékét, 25 kV/mm dielektromos szilárdsággal.
7. kérdés: Milyen kihívásokat jelent az új anyagok alkalmazása a gyártósorokon?
V: Például a TPE (termoplasztikus elasztomer) 2,5:1 csavarnyomási arányt és az olvadékhőmérséklet pontos szabályozását igényli 170 ± 3 °C-on. A Gemwell moduláris extrudáló rendszere lehetővé teszi a PP/PE/TPE anyagok közötti teljes váltást 2 órán belül, 0,8%-nál kisebb selejt arány mellett.
8. kérdés: Hogyan épülnek be az energiatakarékos technológiák a modern gyártósorokba?
V: A hangsúly az energia visszanyerésén van. A Gemwell gyártósorai állandó mágneses szinkronmotorokat (IE4 hatékonysági besorolás) és extruderhordós hulladékhővisszanyerő rendszert használnak, így 280 kWh-ra csökkentik az egy tonna huzalra jutó energiafogyasztást, ami 35%-os energiamegtakarítást jelent a hagyományos berendezésekhez képest.
9. kérdés: Hogyan érhető el a feszültség szabályozása nagy sebességű gyártás során?
V: Teljesen zárt hurkú szervo vontatási rendszert használunk, valós idejű nyomatékszabályozással egy tekercsátmérő adaptív algoritmussal. A Gemwell 0,5 mm²-es kábelgyártása során a feszültségingadozásokat ±0,2 N-ra szabályozzák 1200 m/perc vezetéksebesség mellett, így biztosítva, hogy a szigetelőrétegben ne alakuljon ki csúszás.
10. kérdés: Hol lesznek a jövőbeni technológiai áttörések?
V: A nanokompozit szigetelőanyagok online módosítási technológiájára összpontosítunk. A Gemwell olyan in situ nano-Al2O3 diszperziós rendszert fejleszt, amely több mint 95%-os töltőanyag-diszperziót ér el az extrudálási folyamat során, így a szigetelőanyag hőmérsékletállósága 150°C-ra nő.
Az ipari gyakorlat és a technológiai filozófia fúziója
A Gemwell mérnökei a gyártósor üzembe helyezése során betartják a "termikus homogenizálás" elvét: az anyag lágyításától a hűtésig és beállításig minden termodinamikai paraméternek meg kell felelnie az idő-hőmérséklet ekvivalencia elvének. A folyamatszabályozás ezen aprólékos törekvése lehetővé tette, hogy a 105°C-os égésgátló kábelek megfeleljenek az UL 758 szabvány szerinti 2000 órás öregedési tesztnek.
Míg az iparág még mindig a hagyományos háromrétegű koextrudálási technológiáról beszél, a Gemwell már elérte az ötrétegű nanosorompós szigetelőszerkezet tömeggyártását. Ez a technológia 1 pC alá csökkenti a részleges kisülést. Ez a vállalat „Enterprise and Exploration” szellemének mérnöki kifejeződése – az anyagtudományban elért áttöréseket a kábelteljesítmény exponenciális javulására fordítva.
A Jiangsu-i gyártóbázis központi vezérlőtermében a mikroszekundumonként gyűjtött 200 folyamatparaméter-készlet nemcsak termelési adat, hanem a szigetelő közegben lévő molekulalánc-elrendezés digitális tükröződése is. A mikroszkopikus világ precíz irányítása lehetővé teszi, hogy a Gemwell szigetelt kábelei elképesztő teljesítmény-konzisztenciát mutassanak be a párás brazil esőerdőtől a közel-keleti perzselő sivatagokig, bemutatva a technológiai ugrást a "Made in China"-tól a "Made in China with Precision"-ig.

 Custom Szilárd maghuzal szigetelő extrudálási vonal Suppliers